


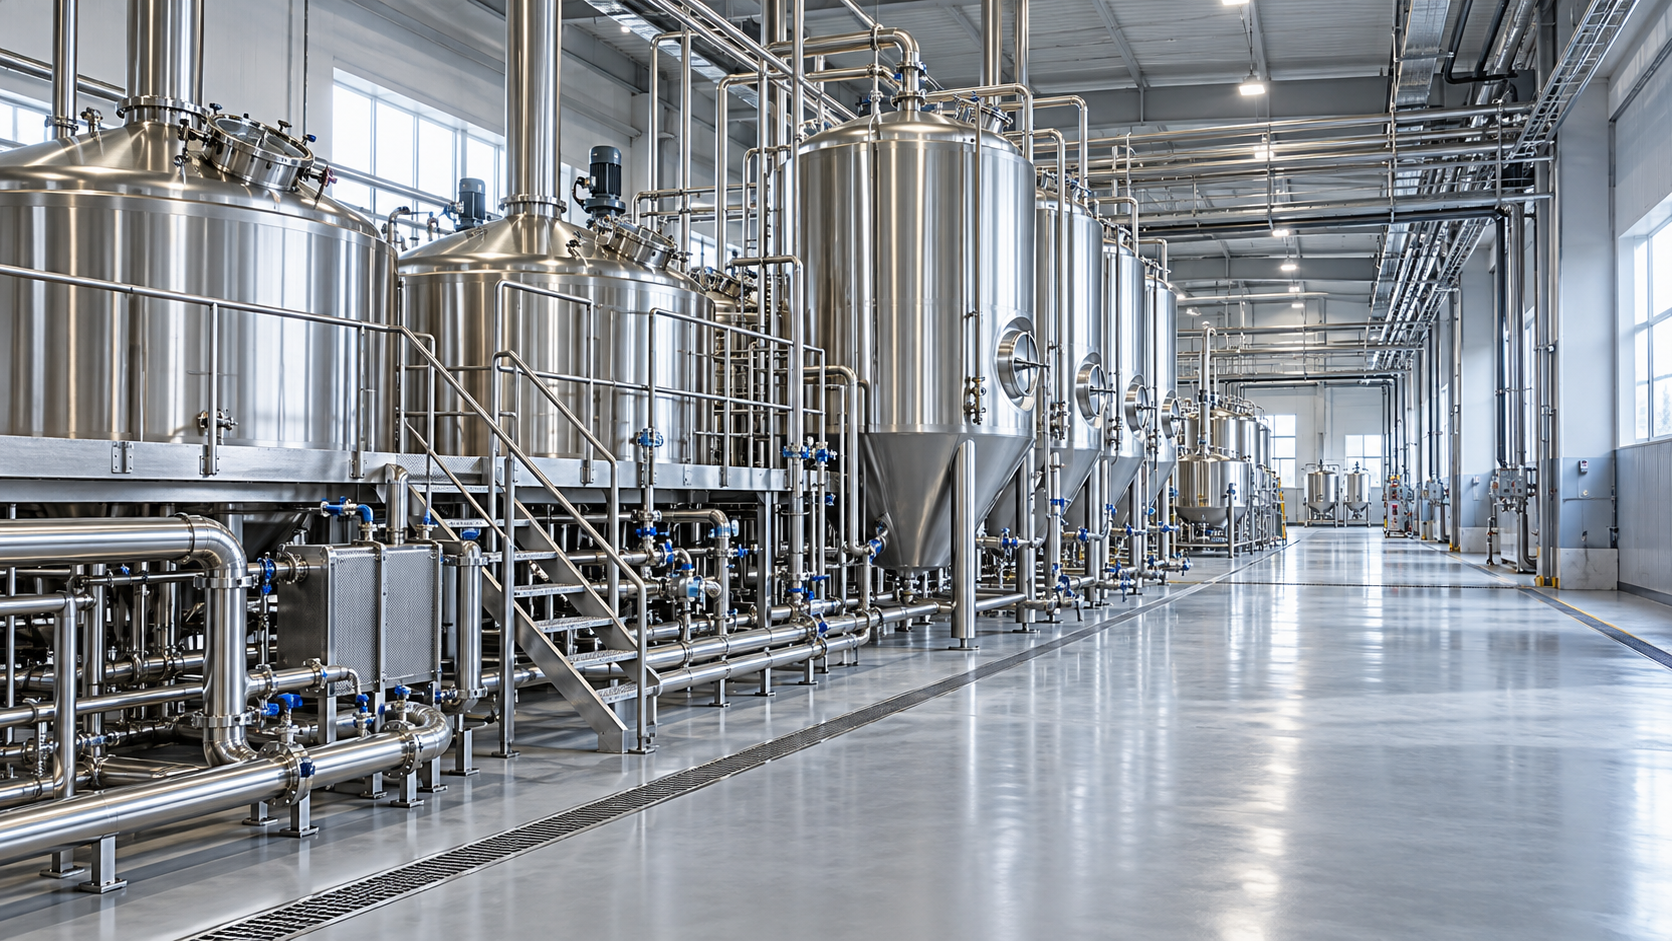
ビール工場とは、醸造原料をビールに加工し、保管・流通に向けて準備する製造施設です。醸造所とも呼ばれ、原料の取り扱い、醸造、発酵、熟成、包装、および関連サービスを担います。その特徴は、各エリアが連携した工程を構成していることです。それぞれのエリアは、前工程から原料を受け取り、管理された状態で次工程へ引き渡します。
工場の規模や配置はさまざまです。小規模な醸造所では複数の作業を一室で行うことがありますが、大規模な工場では専用の部門に分かれている場合があります。包装を外部に委託する醸造所もあります。重要なのは、製造機能がどのように連携しているかです。大規模な仕込み設備があるだけでは、施設が安定して生産できる製品ビールの量は判断できません。
ビール工場の工程をたどる
主な製造工程は、原料の保管から、粉砕、糖化、麦汁の分離、煮沸、冷却、発酵、熟成、包装へと進みます。麦汁とは、醸造原料から抽出される糖分を含む液体で、発酵を経てビールになります。この工程に加えて、水処理、冷凍設備、洗浄システム、品質管理が複数の段階を支えます。
実用的な工場レイアウトでは、粉じんが発生する穀物の取り扱い場所を、ビールや清潔な包装資材が露出する場所から離します。また、原料、廃棄物、作業員、完成品が建物内を合理的に移動できる経路を確保します。配管を短くすれば移送や洗浄を簡素化できますが、メンテナンスのためのアクセス性や、相容れない作業の分離も重要です。
原料の保管と粉砕:安定した仕込みの準備
モルトなどの醸造用穀物は受け入れエリアから搬入され、使用するまで乾燥した場所に保管されます。湿気、害虫、包装の損傷、原料の識別間違いは、醸造を始める前から生産に悪影響を及ぼすおそれがあります。ホップは熱や酸素から保護し、形状や供給元の指示に応じた条件で保管する必要があります。酵母は、健全な状態を保ち、汚染を抑える方法で管理します。
ミルでモルトの粒を砕き、水が内部のでんぷんに届くようにします。穀物層を通して麦汁を分離するシステムでは、ろ過層の形成を助けるため、殻を十分に残す必要があります。粉砕が細かすぎると液の流出が遅くなり、粗すぎるとエキスが残ることがあります。そのため、適切な粉砕設定はモルトと分離装置の両方に応じて決まります。
穀物の粉じんは、作業室にも影響します。集じん、適切な設備、整理整頓により、可燃性粉じんの危険に対処し、異物がより清潔な製造エリアに広がるのを防ぎます。粉砕は醸造工程の前段階ですが、近接する湿式処理エリアとは異なる環境要件があります。
仕込み設備:穀物から麦汁をつくる
仕込み設備では、発酵に適した組成の麦汁をつくります。醸造所を象徴する設備に見えることが多いものの、内部ではいくつもの異なる作業が行われます。小規模なシステムでは複数の機能を共用の容器にまとめ、大規模な設備では複数の仕込みを並行して進めるために、別々の装置を使うことがよくあります。
糖化と麦汁の分離
糖化では、粉砕したモルトを醸造用水と混ぜ、温度を管理します。モルトの酵素がでんぷんを糖やその他の炭水化物に分解します。温度プロファイル、時間、原料の配合、糖化液の化学的性質は、生成されたエキスのうち酵母が発酵できる量に影響します。このため、初期の糖濃度が似ているビールでも、最終的な甘みやボディが異なることがあります。
次に、一般的にはロイタータンやマッシュフィルターで液体を穀物から分離します。ロイタータンでは穀物層がフィルターとなり、追加の水で可溶性エキスを洗い出します。流出を速くすればよいとは限りません。流れが速すぎると穀物層が圧縮され、排液が妨げられることがあります。分離工程は麦汁の清澄度や回収できるエキス量にも影響します。
使用済み穀物はこの工程で取り出します。醸造作業を妨げたり、湿った有機物を清潔な製造区域に運び込んだりしない、実用的な搬出経路が必要です。
煮沸、ホップ添加、冷却
ケトルで麦汁を煮沸し、ホップ成分による所定の苦味を引き出し、不要な揮発性物質を除去するとともに、微生物の量を減らします。ホップを加えるタイミングによって結果が変わります。苦味を付与するための添加と、繊細な香りを残すための添加では、処理方法が異なります。蒸発によって麦汁の濃度も変わるため、原料の使用量をそのままコピーするだけでは、異なる設備にレシピを移行できません。
煮沸後は、ワールプールなどの分離方法でホップのかすや凝固したタンパク質の多くを取り除きます。その後、熱交換器で、選定した酵母に適した温度まで麦汁を冷却します。この段階以降は、汚染を後の煮沸工程で除去できないため、衛生的な取り扱いが特に重要になります。
酵母の添加前または添加中に酸素を管理して加えると、酵母の増殖を支えます。完成したビールに酸素が入ると影響が異なり、風味の劣化が早まります。同じ物質でも、工程によって役割が異なります。
発酵と熟成:酵母、時間、温度の管理
発酵エリアでは、酵母が発酵可能な糖をアルコールと二酸化炭素に変えると同時に、香りや味わいを形づくる成分を生成します。タンクの温度、酵母の状態、投入量、麦汁の組成、圧力が発酵に影響します。温度管理機能付きの容器は、発酵で発生する熱を取り除き、工程を所定の運転範囲に保ちます。
発酵タンクは、バルブ、冷却ジャケット、サンプリング口、洗浄用接続部を備えた耐圧容器でもあります。実際に使用できる容量は、運転時の液量と、泡やガスを扱うために必要な空間によって決まります。タンクの公称容量だけでは、特定の発酵時にどれだけのビールを入れられるかはわかりません。
発酵の進み具合は、比重、温度、官能評価などの測定によって確認します。エアロックの動きが静かになったことや、ガスの流れが弱まったことだけでは、発酵完了とは判断できません。比重の推移からエキスの消費が安定したかを確認し、追加の検査でビールが次の工程に進める状態かを判断します。
熟成では、酵母とビールが望ましい風味と物理的安定性に達するまで時間をかけます。条件が適切であれば、酵母がジアセチルなどの発酵副産物を減らすことがあります。冷却すると酵母などの浮遊物が沈殿しやすくなります。発酵タンク内でビールを熟成させる施設もあれば、別のタンクに移す施設もあります。
タンクの占有時間は、生産能力を左右することがよくあります。仕込み設備で短時間に複数のバッチをつくれても、使用可能になるまで、それらは発酵・熟成用のスペースを占有します。醸造設備を稼働できる状態に保っていても、熟成期間が長いと、一定期間に各タンクで処理できるバッチ数は減少します。
包装に向けたビールの準備
発酵と熟成の後に行う工程は、ビールの種類によって異なります。より高い透明度や特定の安定性が必要な場合は、ろ過や遠心分離で浮遊物を除去します。無ろ過のヴァイツェンや意図的に濁りを持たせたスタイルでは目標が異なるため、見た目の透明度だけで品質を一律に判断することはできません。
炭酸は、工程に応じて調整するか、そのまま保持します。溶存二酸化炭素、ビールの温度、タンク内圧を適切に保つ必要があります。移送中にビールの温度が上がったり、圧力が低下したりすると、ガスが抜けやすくなり、泡が発生して充填が難しくなります。ブライトタンクは、ビールの調整から包装までの間に、管理された状態で一時保管する場所としてよく使われます。ただし、適切な発酵容器から直接包装する醸造所もあります。
安定化の方法もさまざまです。低温殺菌を行うビールもあれば、ろ過、衛生的な充填、定められた保管条件に依存するビールもあります。これらの方法にはそれぞれ異なる設備と工程管理が必要です。製品名やビアスタイルだけから、工場がどの工程を採用しているかを判断することはできません。
包装:充填と密封時にビールを保護する
包装エリアでは、調整済みのビールを密封された缶、ボトル、またはケグに詰めます。設備は容器の準備、充填、密封、検査、印字、二次包装を行います。容器の種類ごとに要件は異なります。缶では適切な巻締め、ボトルでは適切なキャップ装着、再利用可能なケグでは効果的な内部洗浄・殺菌サイクルが求められます。
移送や充填中の酸素混入は重要な懸念事項です。容器やラインのパージ、適切な充填条件の維持、泡の管理により、酸素への接触を抑えます。充填前のビールに溶けている酸素と、包装後にヘッドスペースに残る酸素は、どちらも総包装酸素量に影響します。充填前のビールだけを測定しても、包装工程の性能の一部は評価されません。
容器が密封されていても、密封部に欠陥がある場合があります。巻締め検査、キャップの確認、充填量の検証、漏れ試験は、それぞれ異なる不具合に対処します。外観に問題がない容器でも、確実に密封されているとは限りません。
包装速度は、ビールの供給、冷却、容器の取り扱い、後工程の包装能力とも合っている必要があります。停止が頻繁に起こると、ロスが増え、充填条件が乱れることがあります。そのため、充填機の定格速度が示すのは、規定条件下での単一機械の能力であり、工場全体の持続的な生産量ではありません。
生産を支えるシステム
水、熱、冷凍
水は原料、洗浄媒体、熱伝達のための資源として使われます。処理方法は、供給水の性質と用途によって異なります。醸造用水には適切な官能特性と化学的特性が求められますが、ユーティリティ回路にはそれぞれ別の要件があります。硬度、アルカリ度、消毒剤の残留物は、醸造にそれぞれ異なる影響を与えるため、水質を示す単一の総合指標として扱うべきではありません。
蒸気などの加熱システムは、仕込み設備や一部の洗浄工程に熱を供給します。冷凍設備は、麦汁を冷却し、発酵を管理し、ビールを冷やし、低温保管を支えます。これらの需要は重なることがよくあります。一つの作業には十分対応できる冷却システムでも、複数のタンクの冷却と、熱交換器を通る麦汁の冷却が同時に必要になると、能力が不足することがあります。
洗浄と廃棄物処理
定置洗浄(CIP)システムは、通常の分解を行わずに、タンクや配管に洗浄液を循環させます。その効果は、薬剤濃度、温度、接触時間、十分な物理的作用によって決まります。タンク用のスプレー装置と長い配管回路では洗浄上の課題が異なります。どこでも同じサイクルを実行すれば同等の洗浄結果が得られるとは限りません。
洗浄は汚れを除去し、殺菌はすでに洗浄された表面上の微生物を減らします。バルブ、ガスケット、行き止まりの配管部、排水性の悪い接続部には、循環が弱い場所に残留物が残ることがあるため、注意が必要です。部品によっては、分解または個別洗浄が必要です。
廃棄物には、使用済み穀物、余剰酵母、包装廃棄物、排水が含まれます。濃度の高い固形物を分別回収すると、排水管や処理システムへの不要な負荷を減らせます。排水口の配置や床の設計も、洗浄時に製造エリアを清潔で利用しやすい状態に保つことに影響します。
品質管理が製造エリアをつなぐ
品質管理では、各工程に応じて測定項目を選び、工場内を進むビールを確認します。原料の検査はレシピの一貫性を支え、麦汁の測定は醸造結果を確認し、発酵記録は酵母の状態を示します。包装時の検査では、施設から出荷される状態のビールを評価します。微生物検査や官能評価によって、通常の機器測定だけでは解決できない課題にも対応します。
サンプリングの場所も重要です。熟成タンクで良好な結果が得られても、その後に移送ホース、充填機、包装容器で問題が発生しなかったことの証明にはなりません。各地点のサンプルを比較することで、逸脱がどこで始まったかを特定しやすくなります。バッチ識別情報により、検査結果を原料、タンク、工程記録、包装済み在庫に関連付けられます。
完成したビールは、製造方法や想定される賞味期間に適した条件で保管されます。醸造と充填が問題なく完了した後でも、熱への曝露や長期間の保管により風味が変化することがあります。出荷によって製造工程は完了しますが、その時点でのビールの状態には、施設全体で行われた判断が反映されています。
お問い合わせいただき誠にありがとうございます. メッセージと連絡先情報を残してください, 24時間以内にご返信いたします.