


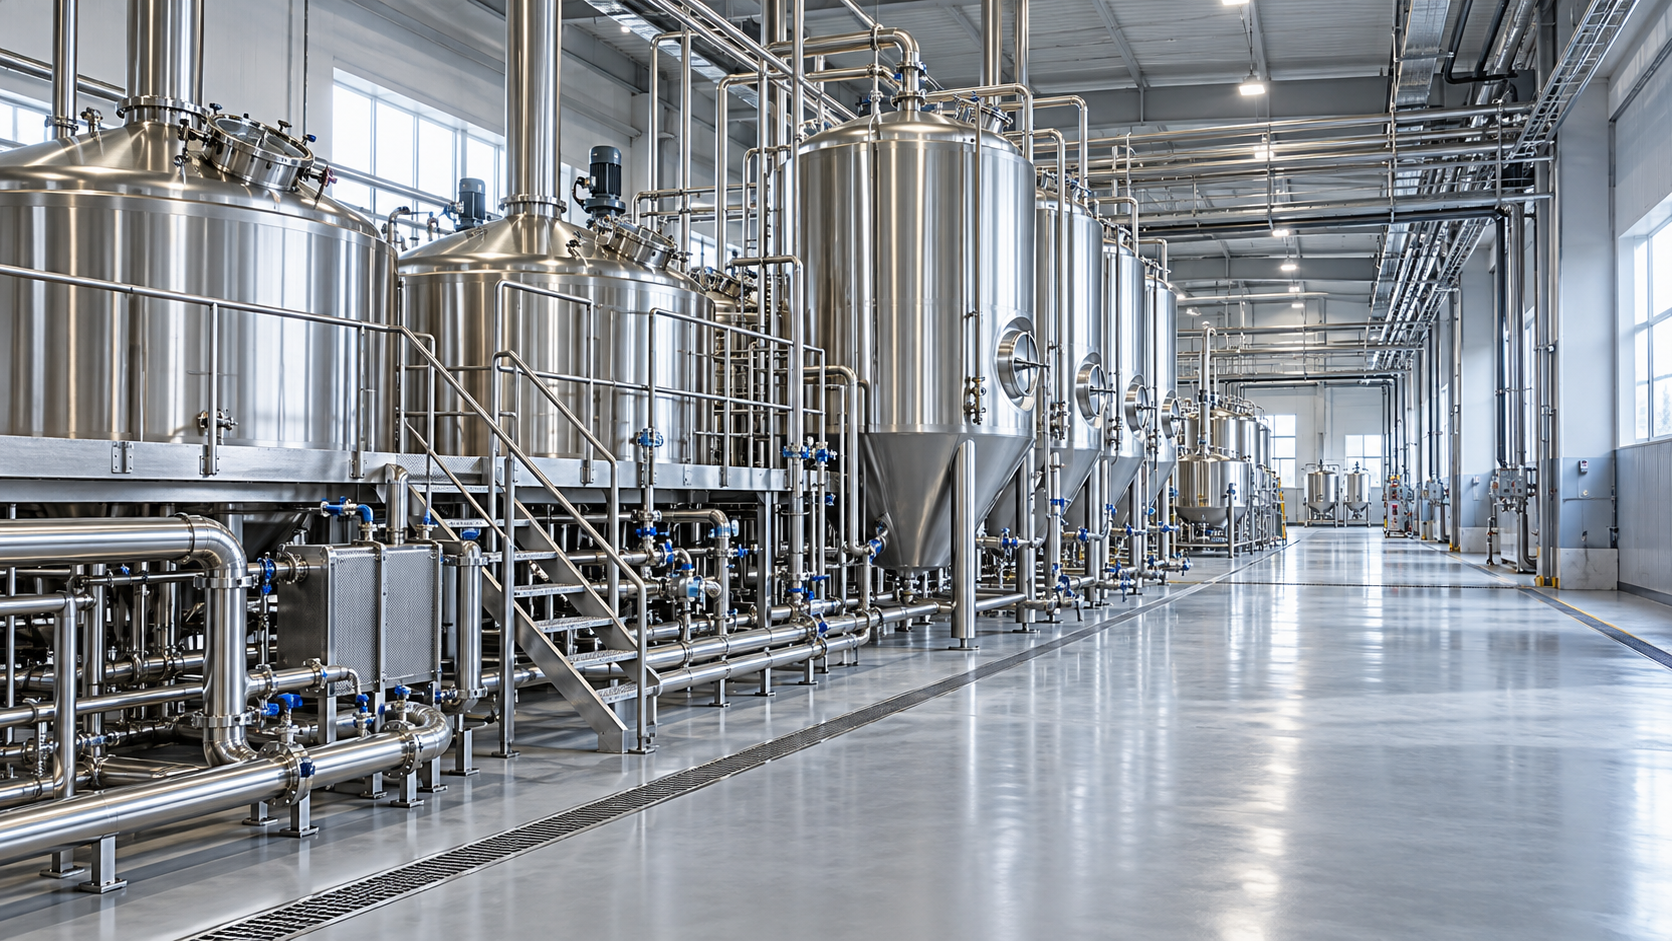
Una fábrica de cerveza es una instalación de producción que transforma ingredientes cerveceros en cerveza y, posteriormente, la prepara para su almacenamiento y distribución. También llamada cervecería, integra la manipulación de ingredientes, la elaboración, la fermentación, el acondicionamiento, el envasado y los servicios auxiliares. Su característica definitoria es un proceso conectado: cada área recibe material de una etapa anterior y lo entrega en condiciones controladas a la siguiente.
El tamaño y la distribución varían. Una cervecería pequeña puede combinar varias actividades en una sola sala, mientras que una planta de mayor tamaño las separa en departamentos específicos. Algunas cervecerías envían la cerveza a otro lugar para envasarla. Lo importante es cómo se conectan las funciones de producción, ya que una gran sala de cocción por sí sola no determina cuánta cerveza terminada puede producir una instalación de forma constante.
Recorrido del proceso en una fábrica de cerveza
La ruta principal de producción va desde el almacenamiento de ingredientes hasta la molienda, la maceración, la separación del mosto, la cocción, el enfriamiento, la fermentación, el acondicionamiento y el envasado. El mosto es el líquido azucarado extraído de los materiales cerveceros; la fermentación lo convierte en cerveza. En paralelo, el tratamiento del agua, la refrigeración, los sistemas de limpieza y el control de calidad respaldan varias etapas a la vez.
Una distribución práctica mantiene la manipulación de granos con polvo alejada de la cerveza expuesta y de los materiales de envasado limpios. También establece recorridos adecuados para ingredientes, residuos, personal y productos terminados por el edificio. Los tramos cortos de tubería pueden simplificar los trasiegos y la limpieza, pero siguen siendo importantes el acceso para el mantenimiento y la separación de actividades incompatibles.
Almacenamiento y molienda de ingredientes: preparar un punto de partida uniforme
La malta y otros granos cerveceros entran por la zona de recepción y permanecen en un almacén seco hasta que se necesitan. La humedad, las plagas, los envases dañados y la identificación incorrecta de los ingredientes pueden comprometer la producción antes de que empiece la elaboración. El lúpulo debe protegerse del calor y el oxígeno, con condiciones de almacenamiento adecuadas a su forma y a las instrucciones del proveedor. La levadura requiere una manipulación controlada que preserve su vitalidad y limite la contaminación.
El molino rompe los granos de malta para que el agua pueda llegar al almidón de su interior. En los sistemas que separan el mosto mediante un lecho de grano, la cascarilla debe permanecer suficientemente intacta para ayudar a formar un filtro. Una molienda excesivamente fina puede ralentizar el escurrido; una demasiado gruesa puede dejar extracto sin recuperar. Por ello, el ajuste adecuado depende tanto de la malta como del equipo de separación.
El polvo de grano también afecta al recinto. La extracción de polvo, los equipos adecuados y las buenas prácticas de limpieza ayudan a controlar los riesgos del polvo combustible y evitan que los residuos se dispersen a zonas de producción más limpias. La molienda se encuentra antes de la elaboración, pero sus requisitos ambientales son distintos de los de las áreas húmedas de procesamiento cercanas.
La sala de cocción: transformar el grano en mosto
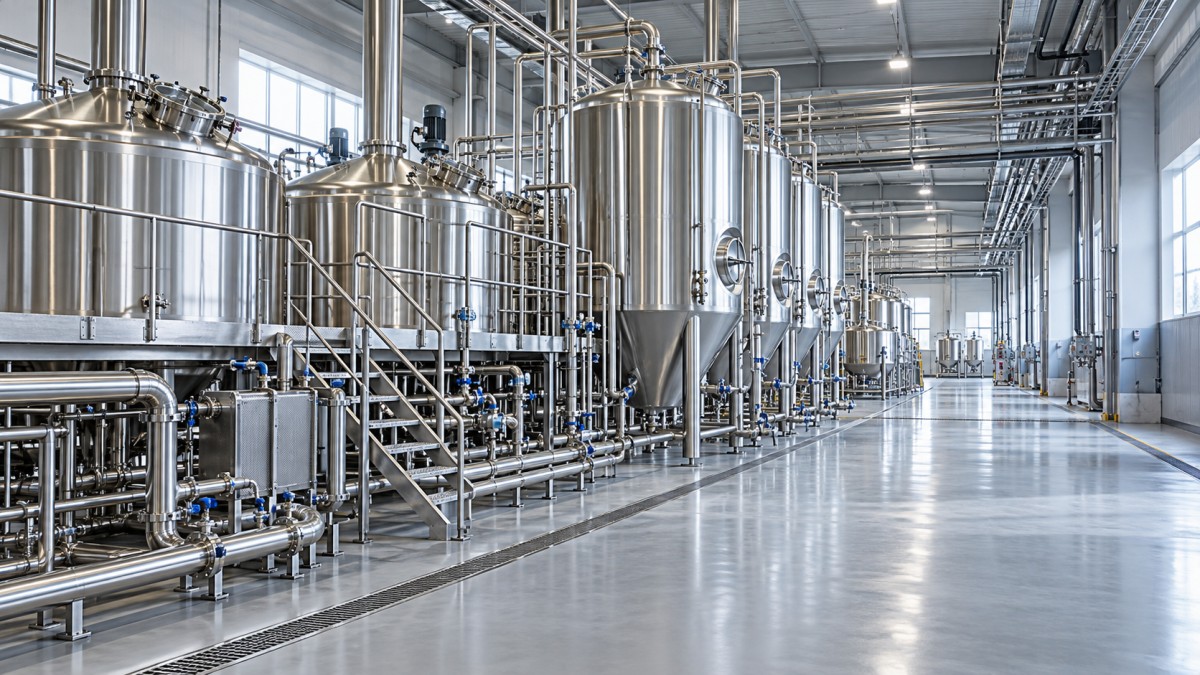
La sala de cocción produce mosto con la composición necesaria para la fermentación. Aunque sus recipientes suelen parecer el elemento que define la cervecería, en ellos se llevan a cabo varias operaciones distintas. Los sistemas pequeños combinan funciones en recipientes compartidos; las instalaciones más grandes suelen utilizar equipos separados para procesar lotes simultáneos.
Maceración y separación del mosto
Durante la maceración, la malta molida se mezcla con agua cervecera a una temperatura controlada. Las enzimas de la malta descomponen el almidón en azúcares y otros carbohidratos. El perfil de temperatura, la duración, la mezcla de ingredientes y la química de la maceración influyen en la cantidad de extracto resultante que la levadura puede fermentar. Esto ayuda a explicar por qué las cervezas con concentraciones iniciales de azúcar similares pueden terminar con distintos niveles de dulzor y cuerpo.
A continuación, el líquido se separa del grano, normalmente en una cuba filtro o un filtro de maceración. En una cuba filtro, el lecho de grano actúa como filtro y se añade agua para enjuagar y extraer los componentes solubles. Un escurrido más rápido no siempre es mejor: un flujo excesivo puede compactar el lecho y dificultar el drenaje. La separación también afecta a la claridad del mosto y a la cantidad de extracto recuperado.
El bagazo sale del proceso en esta etapa. Su retirada requiere un recorrido práctico que no obstruya la elaboración ni obligue a transportar material orgánico húmedo por zonas de producción limpias.
Cocción, adición de lúpulo y enfriamiento
La cocción del mosto en la caldera desarrolla el amargor deseado a partir de los compuestos del lúpulo, elimina sustancias volátiles no deseadas y reduce la carga microbiana. El momento de la adición del lúpulo modifica el resultado: las adiciones destinadas a aportar amargor reciben un tratamiento distinto de las destinadas a conservar aromas delicados. La evaporación también modifica la concentración del mosto, por lo que no basta con copiar las cantidades de ingredientes para trasladar una receta de un sistema a otro.
Tras la cocción, un whirlpool u otro método de separación elimina gran parte del lúpulo y de las proteínas coaguladas. Después, un intercambiador de calor enfría el mosto hasta la temperatura requerida por la levadura seleccionada. A partir de este punto, la manipulación higiénica cobra especial importancia, ya que no habrá otra cocción del mosto que pueda corregir una contaminación.
La adición controlada de oxígeno antes o durante la inoculación de la levadura favorece su crecimiento. El oxígeno que se incorpora a la cerveza terminada tiene un efecto distinto y acelera el deterioro del sabor. Por tanto, una misma sustancia cumple funciones diferentes en distintas etapas.
Fermentación y acondicionamiento: control de la levadura, el tiempo y la temperatura
En la zona de fermentación, la levadura convierte los azúcares fermentables en alcohol y dióxido de carbono, y produce compuestos que determinan el aroma y el sabor. La temperatura del tanque, el estado de la levadura, la cantidad inoculada, la composición del mosto y la presión influyen en esta actividad. Los recipientes con control de temperatura disipan el calor generado durante la fermentación y mantienen el proceso dentro del intervalo de funcionamiento previsto.
Un tanque de fermentación también es un recipiente a presión con válvulas, camisas de refrigeración, puntos de muestreo y conexiones de limpieza. Su capacidad útil depende del volumen de trabajo y del espacio necesario para gestionar la espuma y el gas. El volumen nominal del tanque, por sí solo, no indica cuánta cerveza contiene durante una fermentación concreta.
El avance de la fermentación se controla mediante mediciones como la densidad y la temperatura, así como mediante observaciones sensoriales. Un cierre hidráulico silencioso o una reducción del flujo de gas no demuestran que haya terminado. La evolución de la densidad indica si el consumo del extracto se ha estabilizado, mientras que otras comprobaciones determinan si la cerveza está lista para la siguiente etapa.
El acondicionamiento da tiempo a la levadura y a la cerveza para alcanzar la estabilidad física y de sabor deseada. Si las condiciones lo permiten, la levadura puede reducir subproductos de la fermentación como el diacetilo. El enfriamiento favorece la sedimentación de la levadura y otros materiales en suspensión. Algunas instalaciones acondicionan la cerveza en el tanque de fermentación; otras la trasiegan a tanques separados.
El tiempo de permanencia en los tanques suele limitar la capacidad de producción. Una sala de cocción puede producir varios lotes rápidamente, pero estos siguen ocupando espacio de fermentación y acondicionamiento hasta estar listos. Los programas de maduración más largos reducen el número de lotes que cada tanque puede procesar en un periodo determinado, aunque el equipo de elaboración siga disponible.
Preparación de la cerveza para el envasado
Tras la fermentación y el acondicionamiento, las operaciones siguientes dependen del tipo de cerveza previsto. La filtración o la centrifugación eliminan materiales en suspensión cuando se necesita mayor claridad o un perfil de estabilidad específico. La cerveza de trigo sin filtrar y los estilos intencionadamente turbios siguen otros criterios, por lo que la claridad visual no es un indicador universal de calidad.
La carbonatación se ajusta o se conserva según el proceso. El dióxido de carbono disuelto, la temperatura de la cerveza y la presión del tanque deben actuar conjuntamente: si la cerveza se calienta o pierde presión durante el trasiego, el gas se libera con mayor facilidad, lo que genera espuma y dificulta el llenado. Un tanque de cerveza clarificada suele proporcionar un punto de almacenamiento controlado entre la preparación de la cerveza y el envasado, aunque algunas cervecerías envasan directamente desde recipientes de fermentación adecuados.
La estabilización también varía. Algunas cervezas se pasteurizan; otras dependen de la filtración, el llenado higiénico y unas condiciones de almacenamiento definidas. Estos métodos requieren equipos y controles de proceso distintos. El nombre del producto o el estilo de cerveza no determina por sí solo qué proceso utiliza una fábrica.
Envasado: proteger la cerveza durante el llenado y el sellado
La zona de envasado transforma la cerveza preparada en latas, botellas o barriles sellados. Sus equipos se encargan de preparar los envases, llenarlos, cerrarlos, inspeccionarlos, codificarlos y embalarlos en envases secundarios. Cada formato tiene requisitos específicos: las latas dependen de costuras correctamente formadas, las botellas requieren una aplicación adecuada del cierre y los barriles reutilizables necesitan un ciclo eficaz de lavado y desinfección interior.
La incorporación de oxígeno durante los trasiegos y el llenado es un motivo de preocupación importante. La purga de envases y líneas, el mantenimiento de condiciones adecuadas de llenado y el control de la espuma ayudan a limitar la exposición. Tanto el oxígeno disuelto en la cerveza entrante como el que queda en el espacio de cabeza del envase contribuyen al oxígeno total del envase. Medir únicamente la cerveza antes del llenado no permite evaluar por completo el rendimiento del envasado.
Un envase sellado aún puede tener un defecto de cierre. La inspección de costuras, la verificación de cierres y volúmenes de llenado, y las pruebas de fugas permiten detectar distintos tipos de fallos. Que un envase tenga buen aspecto por fuera no garantiza que esté bien sellado.
La velocidad de envasado también debe corresponderse con el suministro de cerveza, la refrigeración, la manipulación de envases y el embalaje posterior. Las paradas frecuentes pueden aumentar las pérdidas y alterar las condiciones de llenado. Por ello, la velocidad nominal de una llenadora describe el funcionamiento de una máquina en condiciones especificadas, no la producción sostenida de toda la fábrica.
Los sistemas que mantienen la producción en marcha
Agua, calor y refrigeración
El agua se utiliza como ingrediente, medio de limpieza y recurso para la transferencia de calor. El tratamiento depende del suministro recibido y del uso previsto. El agua cervecera debe tener características sensoriales y químicas adecuadas, mientras que los circuitos de servicios tienen sus propios requisitos. La dureza, la alcalinidad y los residuos de desinfectantes afectan a la elaboración de distintas maneras y no deben tratarse como una única medida general de la calidad del agua.
El vapor u otro sistema de calefacción suministra calor a la sala de cocción y a determinadas operaciones de limpieza. La refrigeración enfría el mosto, controla la fermentación, enfría la cerveza y permite el almacenamiento en frío. La demanda suele coincidir en varias operaciones. Un sistema de refrigeración que gestiona cómodamente una operación puede tener dificultades cuando varios tanques requieren refrigeración mientras el mosto pasa por el intercambiador de calor.
Limpieza y gestión de residuos
Los sistemas de limpieza in situ hacen circular soluciones de limpieza por tanques y tuberías sin necesidad de desmontarlos rutinariamente. Su eficacia depende de la concentración química, la temperatura, el tiempo de contacto y una acción mecánica adecuada. Un dispositivo de aspersión para tanques y un circuito de tuberías largo presentan retos de limpieza diferentes; aplicar el mismo ciclo en todos los casos no garantiza resultados equivalentes.
La limpieza elimina la suciedad, mientras que la desinfección reduce los microorganismos en superficies ya limpias. Conviene prestar atención a las válvulas, las juntas, los tramos sin salida y las conexiones con drenaje deficiente, ya que pueden quedar residuos donde la circulación es débil. Algunos componentes requieren desmontaje o limpieza por separado.
La gestión de residuos incluye el bagazo, la levadura excedente, los residuos de envasado y las aguas residuales. Recoger los sólidos concentrados por separado reduce la carga innecesaria en los desagües y los sistemas de tratamiento. La ubicación de los desagües y el diseño del suelo también influyen en que las zonas de producción sigan siendo accesibles y estén limpias durante el lavado.
El control de calidad conecta las áreas de producción
El control de calidad acompaña a la cerveza por toda la fábrica, con mediciones seleccionadas para cada etapa. Las comprobaciones de ingredientes contribuyen a la uniformidad de la receta; las mediciones del mosto confirman el resultado de la elaboración; los registros de fermentación muestran el rendimiento de la levadura, y las comprobaciones del envasado evalúan la cerveza tal como saldrá de las instalaciones. Los análisis microbiológicos y la evaluación sensorial responden a preguntas que las lecturas rutinarias de los instrumentos, por sí solas, no pueden resolver.
El punto de muestreo es importante. Un resultado aceptable en un tanque de acondicionamiento no demuestra que una manguera de trasiego, una llenadora o un envase no hayan introducido un problema posteriormente. Comparar muestras de estos puntos ayuda a localizar el origen de una desviación. La identificación de los lotes vincula esos hallazgos con los ingredientes, los tanques, los registros del proceso y el producto envasado.
A continuación, la cerveza terminada pasa a un almacenamiento con condiciones adecuadas a su procesamiento y vida útil prevista. La exposición al calor y un almacenamiento prolongado pueden modificar el sabor incluso después de una elaboración y un llenado satisfactorios. La expedición completa la ruta de producción, pero el estado de la cerveza en ese momento refleja las decisiones tomadas en toda la instalación.
Muchas gracias por escribirnos. Deje su mensaje e información de contacto, le responderemos dentro de 24 horas.