


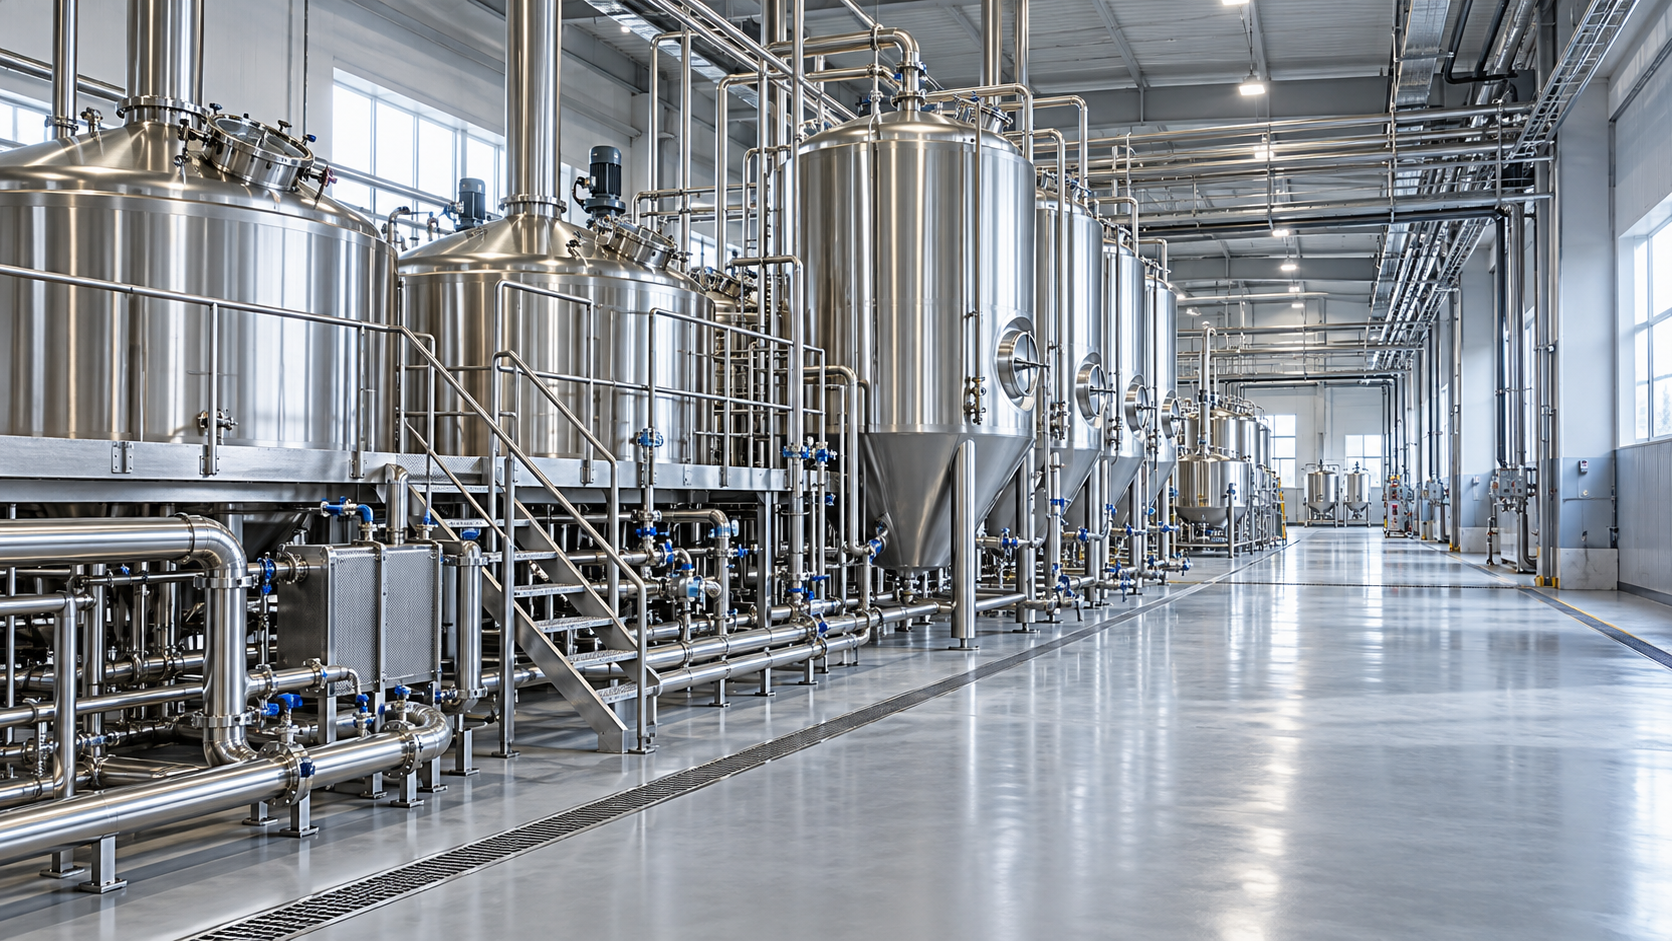
Пивоваренный завод — это производственное предприятие, где из пивоваренных ингредиентов производят пиво, а затем подготавливают его к хранению и дистрибуции. Его также называют пивоварней. Здесь объединены операции по приемке и обработке ингредиентов, варке, брожению, созреванию, упаковке и вспомогательные процессы. Определяющая особенность — взаимосвязанный процесс: каждый участок получает материалы на предыдущем этапе и передает их на следующий в контролируемом состоянии.
Размер и планировка предприятий различаются. На небольшой пивоварне несколько операций могут выполняться в одном помещении, тогда как на крупном предприятии для них выделены отдельные цеха. Некоторые пивоварни передают пиво на упаковку сторонним предприятиям. Важно то, как связаны производственные процессы: наличие крупного варочного цеха само по себе не показывает, какой объем готового пива предприятие способно стабильно выпускать.
Путь продукта через пивоваренный завод
Основной производственный маршрут проходит от хранения ингредиентов к помолу, затиранию, отделению сусла, кипячению, охлаждению, брожению, созреванию и упаковке. Сусло — это содержащая сахар жидкость, извлеченная из пивоваренного сырья; в результате брожения она превращается в пиво. На нескольких этапах этого маршрута одновременно работают вспомогательные системы: водоподготовки, охлаждения, мойки и контроля качества.
Практичная планировка позволяет отделить запыленные зоны обработки зерна от открытого пива и чистых упаковочных материалов. Она также предусматривает рациональные маршруты перемещения ингредиентов, отходов, персонала и готовой продукции по зданию. Короткие трубопроводы могут упростить перекачку и мойку, однако важно также обеспечить доступ для технического обслуживания и разделить несовместимые виды деятельности.
Хранение и помол ингредиентов: подготовка стабильного сырья
Солод и другое пивоваренное зерно поступают через зону приемки и хранятся в сухом помещении до использования. Влага, вредители, поврежденная упаковка и ошибки в идентификации ингредиентов могут негативно повлиять на производство еще до начала варки. Хмель необходимо защищать от тепла и кислорода, выбирая условия хранения с учетом его формы и рекомендаций поставщика. Дрожжи требуют контролируемого обращения, которое позволяет сохранить их жизнеспособность и ограничить риск загрязнения.
Дробилка раскрывает зерна солода, чтобы вода могла достичь содержащегося в них крахмала. В системах, где сусло отделяют через слой дробины, шелуха должна оставаться достаточно целой, чтобы сформировать фильтрующий слой. Чрезмерно мелкий помол может замедлить стекание сусла; слишком крупный — оставить часть экстракта неиспользованной. Поэтому настройки помола зависят как от солода, так и от оборудования для отделения сусла.
Зерновая пыль влияет и на требования к самому помещению. Системы пылеудаления, подходящее оборудование и уборка помогают снизить опасность горючей пыли и не допустить попадания мусора в более чистые производственные зоны. Помол выполняется перед варкой, но к этой зоне предъявляются иные требования, связанные с условиями среды, чем к расположенным поблизости влажным производственным помещениям.
Варочный цех: превращение зерна в сусло
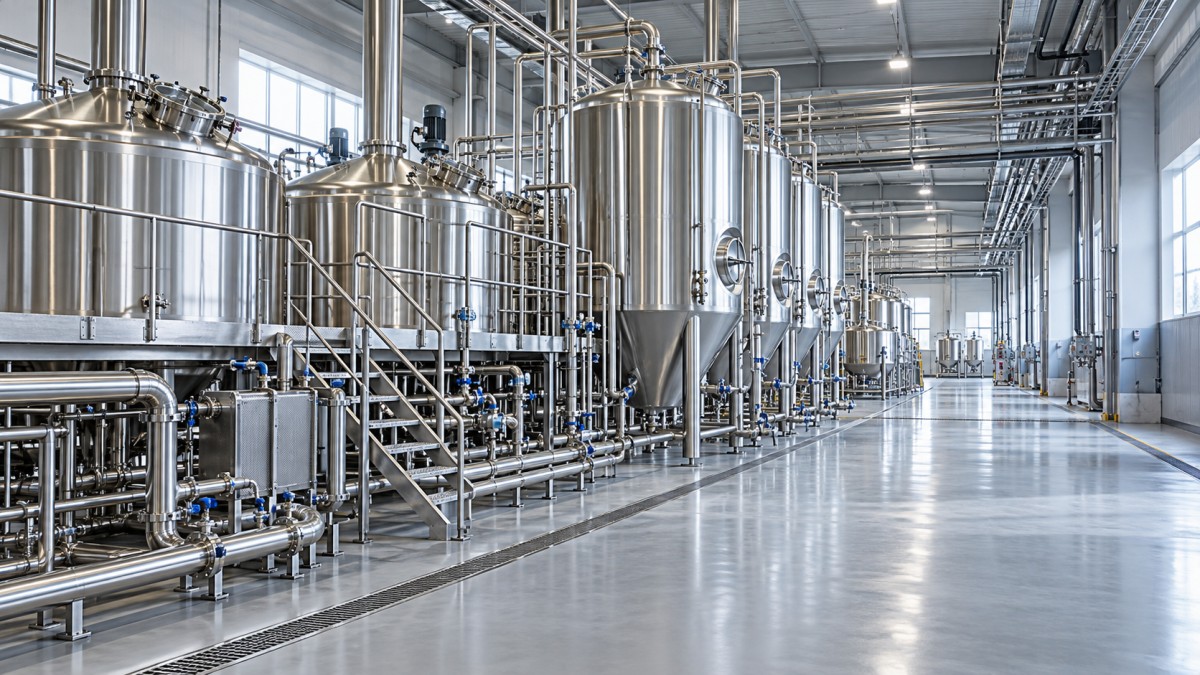
В варочном цехе производят сусло с составом, необходимым для брожения. Хотя именно его емкости часто ассоциируются с пивоваренным заводом, в них выполняется несколько отдельных операций. В небольших системах разные функции совмещены в общих емкостях; на крупных предприятиях часто используют отдельное оборудование, чтобы вести несколько партий одновременно.
Затирание и отделение сусла
Во время затирания дробленый солод смешивают с пивоваренной водой, поддерживая заданную температуру. Ферменты солода расщепляют крахмал на сахара и другие углеводы. Температурный профиль, продолжительность процесса, состав ингредиентов и химические характеристики затора влияют на то, какая доля полученного экстракта может быть сброжена дрожжами. Поэтому сорта пива с похожей начальной концентрацией сахаров могут иметь разную остаточную сладость и плотность.
Затем жидкость отделяют от зерна — обычно в фильтрационном чане или на фильтр-прессе для затора. В фильтрационном чане слой дробины действует как фильтр, а дополнительная вода вымывает растворимый экстракт. Более быстрое стекание не всегда лучше: чрезмерный поток может уплотнить слой дробины и затруднить дренаж. Отделение сусла также влияет на его прозрачность и количество извлеченного экстракта.
На этом этапе из процесса выводят дробину. Для ее удаления нужен удобный маршрут, который не мешает варке и не требует перевозить влажный органический материал через чистые производственные зоны.
Кипячение, внесение хмеля и охлаждение
Сусло кипятят в котле, чтобы получить необходимую горечь из хмелевых соединений, удалить нежелательные летучие вещества и снизить микробную нагрузку. Время внесения хмеля влияет на результат: добавки для горечи обрабатывают иначе, чем добавки, предназначенные для сохранения тонкого аромата. При испарении также меняется концентрация сусла, поэтому переносить рецепт на другую систему, просто скопировав количество ингредиентов, нельзя.
После кипячения вихревое перемешивание или другой способ сепарации позволяет удалить большую часть хмеля и коагулированного белка. Затем сусло охлаждают в теплообменнике до температуры, необходимой для выбранных дрожжей. С этого момента особенно важно соблюдать санитарные требования, поскольку дальнейшего кипячения сусла в процессе варки, способного устранить загрязнение, уже не будет.
Контролируемое насыщение кислородом до или во время внесения дрожжей способствует их росту. Кислород, попавший в готовое пиво, оказывает иное воздействие и ускоряет ухудшение вкуса. Таким образом, одно и то же вещество служит разным целям на разных этапах.
Брожение и созревание: контроль дрожжей, времени и температуры
В зоне брожения дрожжи превращают сбраживаемые сахара в спирт и углекислый газ, одновременно образуя соединения, влияющие на аромат и вкус. На этот процесс влияют температура в емкости, состояние дрожжей, количество внесенных дрожжей, состав сусла и давление. Емкости с контролем температуры отводят тепло, выделяемое при брожении, и поддерживают процесс в заданном рабочем диапазоне.
Бродильная емкость — это также сосуд, работающий под давлением, с клапанами, рубашками охлаждения, точками отбора проб и соединениями для мойки. Ее полезная вместимость зависит от рабочего объема и пространства, необходимого для пены и отвода газа. По одному лишь номинальному объему емкости нельзя определить, сколько пива в ней находится во время конкретного брожения.
За ходом брожения следят с помощью таких показателей, как плотность и температура, а также органолептической оценки. Тихий гидрозатвор или снижение потока газа не подтверждают, что брожение завершено. Динамика плотности показывает, стабилизировалось ли потребление экстракта, а дополнительные проверки позволяют определить, готово ли пиво к следующему этапу.
При созревании дрожжам и пиву дают время, чтобы добиться желаемого вкуса и физической стабильности. При подходящих условиях дрожжи могут снижать содержание побочных продуктов брожения, например диацетила. Охлаждение способствует осаждению дрожжей и других взвешенных частиц. На некоторых предприятиях пиво созревает в бродильной емкости, на других его перекачивают в отдельные танки.
Продолжительность пребывания пива в танках часто ограничивает производственную мощность. Варочный цех может быстро выпускать несколько партий, но до готовности эти партии занимают место в емкостях для брожения и созревания. Чем дольше длится созревание, тем меньше партий может пройти через каждую емкость за определенный период, даже если варочное оборудование свободно.
Подготовка пива к упаковке
После брожения и созревания дальнейшие операции зависят от вида пива. Фильтрация или центрифугирование удаляют взвешенные частицы, когда необходимы большая прозрачность или определенный профиль стабильности. Для нефильтрованного пшеничного пива и сортов с намеренно выраженной мутностью предусмотрены другие целевые характеристики, поэтому визуальная прозрачность не является универсальным показателем качества.
Карбонизацию корректируют или сохраняют в соответствии с технологическим процессом. Растворенный углекислый газ, температура пива и давление в танке должны быть согласованы: если во время перекачки пиво нагревается или давление падает, газ легче выделяется, из-за чего образуется пена и усложняется розлив. Форфас часто служит контролируемой промежуточной емкостью между подготовкой пива и упаковкой, хотя некоторые пивоварни фасуют пиво непосредственно из подходящих бродильных емкостей.
Методы стабилизации также различаются. Некоторые сорта пастеризуют, другие стабилизируют фильтрацией, гигиеничным розливом и установленными условиями хранения. Для этих подходов требуется разное оборудование и контроль процессов. По названию продукта или стилю пива нельзя определить, какой способ использует завод.
Упаковка: защита пива при розливе и герметизации
На участке упаковки подготовленное пиво разливают в банки, бутылки или кеги и герметично закрывают. Оборудование выполняет подготовку тары, розлив, укупорку, проверку, маркировку и вторичную упаковку. Для каждого формата нужны свои решения: в случае банок важны правильно сформированные швы, для бутылок — подходящая укупорка, а многоразовые кеги требуют эффективного цикла внутренней мойки и санитарной обработки.
Попадание кислорода при перекачке и розливе представляет серьезную проблему. Продувка тары и линий, поддержание подходящих условий розлива и контроль пенообразования помогают ограничить контакт с кислородом. На общее содержание кислорода в упаковке влияют как растворенный кислород в поступающем пиве, так и кислород, остающийся в свободном пространстве упаковки. Измерение только до розлива не позволяет полностью оценить качество процесса упаковки.
Даже герметично закрытая тара может иметь дефект укупорки. Проверка швов, контроль укупорки, проверка объема налива и испытание на утечки выявляют разные виды дефектов. Приемлемый внешний вид упаковки сам по себе не гарантирует надежную герметизацию.
Скорость упаковки также должна соответствовать подаче пива, возможностям системы охлаждения, обращению с тарой и последующей упаковке. Частые остановки могут увеличивать потери и нарушать условия розлива. Поэтому номинальная скорость разливочной машины характеризует работу одной машины при заданных условиях, а не стабильную производительность всего завода.
Системы, обеспечивающие непрерывность производства
Вода, тепло и охлаждение
Вода используется как ингредиент, моющая среда и теплоноситель. Ее подготовка зависит от качества исходной воды и предполагаемого применения. Пивоваренная вода должна обладать подходящими органолептическими и химическими характеристиками, тогда как для технических контуров предусмотрены собственные требования. Жесткость, щелочность и остатки дезинфицирующих веществ по-разному влияют на пивоварение, поэтому их не следует рассматривать как один общий показатель качества воды.
Пар или другая система нагрева обеспечивает работу варочного цеха и отдельных операций мойки. Охлаждение применяется для сусла, контроля температуры брожения, охлаждения пива и хранения в холоде. Потребность в холоде часто возникает одновременно на нескольких участках. Система, которая без затруднений справляется с одной операцией, может оказаться перегруженной, если одновременно нужно охлаждать несколько танков и пропускать сусло через теплообменник.
Мойка и обращение с отходами
Системы мойки на месте циркулируют моющие растворы по емкостям и трубопроводам, обычно без их разборки. Эффективность зависит от концентрации химических средств, температуры, времени контакта и достаточного механического воздействия. Очистка емкости с помощью распылительной головки и мойка длинного трубопровода сопряжены с разными задачами; применение одного и того же цикла повсюду не гарантирует одинаковый результат.
Мойка удаляет загрязнения, а санитарная обработка снижает количество микроорганизмов на уже очищенных поверхностях. Особого внимания требуют клапаны, прокладки, тупиковые участки и соединения с недостаточным дренажом, поскольку в местах со слабой циркуляцией могут оставаться остатки загрязнений. Некоторые компоненты необходимо разбирать или мыть отдельно.
К отходам относятся дробина, избыточные дрожжи, упаковочные материалы и сточные воды. Раздельный сбор концентрированных твердых отходов снижает ненужную нагрузку на сливы и системы очистки. Расположение сливов и конструкция пола также влияют на то, насколько чистыми и доступными остаются производственные зоны во время мойки.
Контроль качества объединяет производственные участки
Контроль качества сопровождает пиво на всех этапах производства, причем для каждого этапа выбирают соответствующие измерения. Проверка ингредиентов помогает обеспечить стабильность рецептуры; измерения сусла подтверждают результаты варки; записи о брожении показывают работу дрожжей; проверки упаковки оценивают пиво в том виде, в каком оно покинет предприятие. Микробиологические испытания и органолептическая оценка помогают ответить на вопросы, которые нельзя решить только с помощью обычных показаний приборов.
Важно место отбора пробы. Удовлетворительный результат для танка созревания не доказывает, что после этого перекачивающий шланг, разливочная машина или упаковка не вызвали проблему. Сравнение проб на разных этапах помогает определить, где возникло отклонение. Идентификация партии связывает результаты проверок с ингредиентами, танками, технологическими записями и запасами упакованной продукции.
Готовое пиво затем отправляют на хранение в условиях, соответствующих его обработке и предполагаемому сроку годности. Воздействие тепла и длительное хранение могут изменить вкус даже после успешной варки и розлива. Отгрузка завершает производственный маршрут, но состояние пива на этом этапе зависит от решений, принятых на протяжении всего производственного цикла.
Большое спасибо за обращение к нам. Просим оставить ваше сообщение и контактную информацию, мы ответим вам в течение 24 часов.