


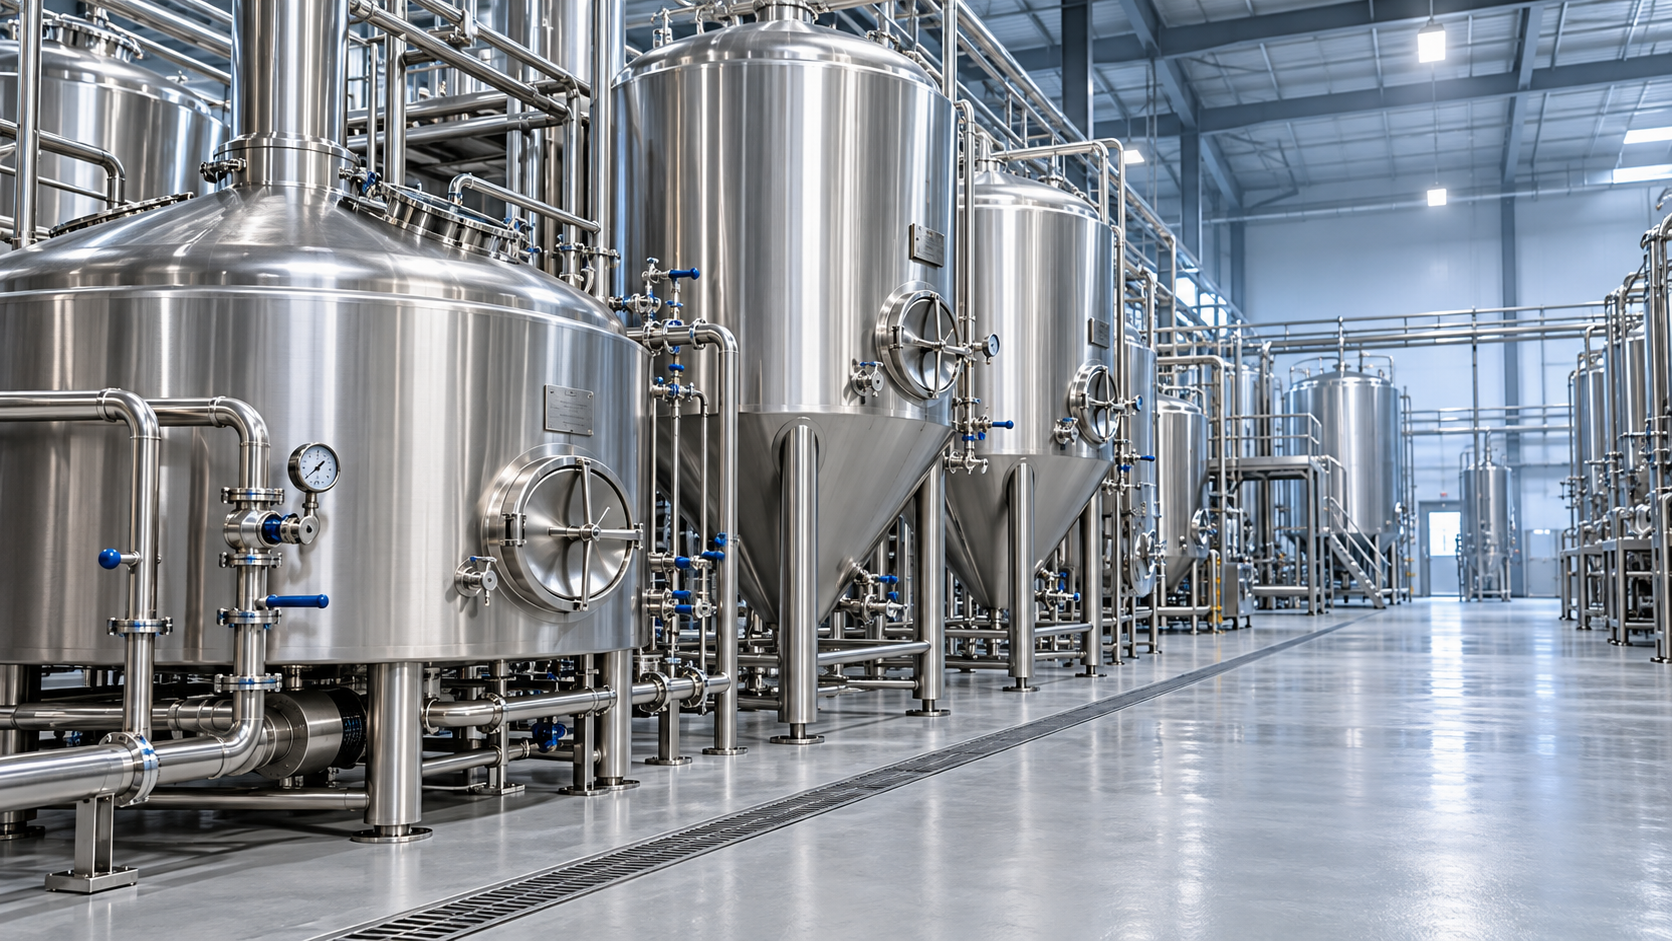
ビールは一杯ごとに、穀物の取り扱い、醸造、発酵、包装という工程を慎重に管理する旅から生まれます。各製造段階は品質検査によってつながっています。
工業規模のビール工場では、設備が原料を効率よく搬送し、醸造担当者が温度、時間、衛生状態、酸素への曝露を管理して、風味と製品の一貫性を保ちます。
基本的な工程は、麦芽の準備、糖の抽出、麦汁の煮沸、発酵、調整、包装です。発酵と熟成には、通常、醸造そのものよりもはるかに長い時間がかかります。
本ガイドでは、この製造工程に沿って、醸造所の運営を調査したり、製造委託先候補を評価したりする際に重要となる設備、管理項目、サプライヤーの記録について説明します。
ビール工場の内部では、実際に何が行われているのか?
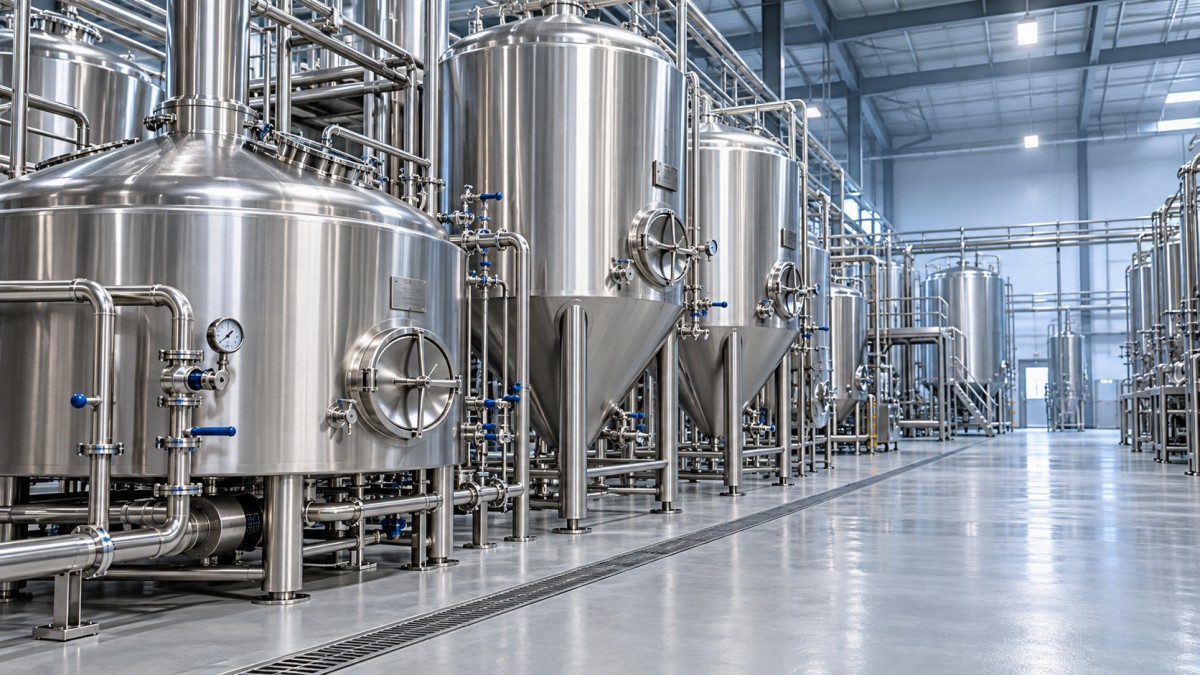
醸造所は、相互につながった生産システムとして稼働します。穀物の取り扱い工程から醸造設備へ原料が供給され、発酵タンクではビールが熟成し、包装ラインでは完成品が出荷に向けて準備されます。
主な工程は、粉砕と糖化から始まり、麦汁の分離、煮沸、冷却、発酵、調整、充填へと進みます。ろ過や安定化処理の有無は製品によって異なります。
複数の仕込みが異なる工程段階に同時にある場合もあります。ある仕込みが発酵に入る間に、別の仕込みが熟成し、さらに別の仕込みが缶詰めまたは瓶詰めラインに進むことがあります。
この並行稼働があるため、大規模な醸造設備だけで高い生産量が保証されるわけではありません。発酵能力、包装速度、洗浄スケジュール、倉庫スペースも生産量を左右します。
調査担当者にとって重要なのは、システム全体が意図したビールを安定して製造できるかどうかです。設備の規模は、工程管理と再現性のある結果と併せて評価する必要があります。
醸造開始前に原料はどのように検査されるのか?
ビールの主な原料は、水、麦芽、ホップ、酵母です。レシピや規制に応じて、小麦、果実原料、酵素、その他の副原料が加わる場合もあります。
麦芽はデンプンと酵素を供給し、その加工方法は色や風味にも影響します。受け入れ時の検査では、一般に水分、品目、サプライヤーの書類、損傷の有無などを確認します。
穀物の保管では、水分、害虫、汚染を抑える必要があります。サイロ、密閉式コンベヤー、集塵設備は整然とした取り扱いを支え、適切な粉じん対策は作業上の危険にも対応します。
水も同様に重要です。水に含まれるミネラル成分は、糖化、苦味、味わいに影響します。原水の品質に応じて、ろ過、脱塩素、ミネラル調整などの処理が行われることがあります。
ホップは、形態やサプライヤーの仕様に適した条件で保管する必要があります。酵母は、菌株の識別、状態、汚染の有無が発酵性能に直接影響するため、管理された取り扱いが必要です。
サプライヤーから入手しておくと有用な資料には、原料仕様書、ロット識別情報、水質検査記録などがあります。これらの資料により、完成したビールの特性と製造に使用した原料を結び付けて確認できます。
粉砕と糖化によって、穀物はどのように糖へ変わるのか?
麦芽粉砕機で穀粒を割ると、水が内部に届きやすくなります。ロイタータンを使用する場合は、麦汁を分離できるよう、殻の構造を十分に保つことも重要です。
粉砕が粗すぎると抽出量が減ることがあり、粉砕しすぎると分離が難しくなる場合があります。醸造所では、原料と使用する醸造設備のろ過方式に合わせて粉砕条件を調整します。
粉砕した穀物を糖化槽で仕込み水と混ぜます。温度を制御した休止工程により、麦芽の酵素がデンプンを糖やその他の炭水化物に変換します。
多くの糖化プログラムは約62~72°Cの範囲で行われますが、レシピによっては追加の休止工程が設けられます。正確な設定は、麦芽の特性、設備、目標とするビールの品質に応じて異なります。
温度、pH、時間、水の組成は糖化に影響します。この段階での変化は発酵性、ボディ、収率に影響するため、自動制御を活用すると、検証済みの設定を仕込みごとに再現しやすくなります。
醸造担当者は、経過時間だけに頼らず糖化の状態を監視します。糖化の確認や工程測定により、仕込みが予定どおり次の工程へ進めるか判断できます。
麦汁の分離と煮沸が重要なのはなぜか?
糖化後、醸造所では麦汁と呼ばれる糖分を含む液体を、使用済み穀物から分離します。この工程には、異なる分離方式を用いるロイタータンやマッシュフィルターが使われます。
通常、残ったエキスを穀物から洗い出すために追加の仕込み水を使用します。醸造担当者は回収量と麦汁の品質のバランスを取り、望ましくない穀物由来成分まで抽出しないよう、過剰な洗浄を避けます。
使用済み穀物はビールの主な製造工程から分けられ、適切な場合には飼料などに再利用されます。速やかに取り扱うことで、劣化や保管上の問題を防げます。
その後、麦汁は煮沸釜に入れて煮沸します。この工程では微生物負荷を低減し、望ましくない揮発性成分を除去するとともに、タンパク質の凝固とホップ成分の抽出を促します。
ホップを加えるタイミングによって仕上がりは変わります。一般に、早い段階で加えると苦味が強くなり、遅い段階で加えると香りが残りやすくなります。最終的なバランスはレシピと設備にも左右されます。
煮沸後、ワールプールなどの分離システムでホップの固形物や凝固したタンパク質の多くを取り除いてから、冷却・発酵工程へ移します。
麦汁が発酵工程に入ると、何が変化するのか?
熱交換器で高温の麦汁を、設定した発酵温度まで冷却します。汚染を持ち込まずに適切な条件に到達する必要があるため、冷却性能は重要です。
多くの醸造所では、酵母を加える前または添加中に、冷却した麦汁へ管理された量の酸素を導入します。酵母は初期の健全な増殖を支えるために、この酸素を利用します。
発酵が始まると、酵母は発酵性糖類をアルコールと二酸化炭素に変換します。また、ビールのスタイルごとの違いを生み出す香味成分も生成します。
発酵温度は、風味と酵母の挙動に大きく影響します。多くのラガーは約8~15°Cで発酵し、多くのエールはより高い温度、一般に約16~24°Cで発酵します。
これらは目安であり、すべての製品に共通する規格ではありません。菌株、加圧条件、製品の目標によって、実際には異なる温度、スケジュール、運転条件が必要になることがあります。
醸造担当者は温度、比重、圧力、官能的な変化を追跡します。比重の推移から発酵の進行状況を把握でき、検査室での確認は汚染や酵母の性能に予期しない変化がないかを検出するのに役立ちます。
発酵の終了は、単に日数で決めるのではなく、定められた基準に照らして判断する必要があります。比重の安定と適切な風味の形成を確認することで、ビールを安全に次の工程へ進める時期を判断できます。
発酵後のビールに調整工程が必要なのはなぜか?
発酵直後のビールには、浮遊酵母、不安定なにごり成分、望ましくない香味成分が含まれていることがあります。調整工程では、製品の品質を整えるための時間と管理を確保します。
ビールの種類に応じて、温度を上げた熟成、段階的な冷却、低温貯蔵などを行います。適切な条件下では、酵母の働きによってダイアセチルなどの成分が低減します。
必要な期間は大きく異なります。比較的短期間で製造できる製品もあれば、意図した風味と安定性を得るために長い熟成を要するラガーも多くあります。
ドライホッピング、果実の添加、その他の原料の追加は、さらに工程を複雑にすることがあります。醸造所は微生物リスク、追加発酵、酸素への曝露、後工程の設備との適合性を考慮する必要があります。
透明度と安定性を高めるため、遠心分離やろ過を行うビールもあります。一方、意図的ににごりを残す製品もあるため、見た目の透明度だけでビールの品質を判断することはできません。
炭酸ガス量は、発酵由来のガスを保持する方法、二酸化炭素を添加する方法、またはその両方によって製品仕様に合わせます。炭酸が多すぎても少なすぎても、口当たりや充填性能に影響します。
充填ラインは完成したビールをどのように保護するのか?
適切に醸造されたビールも、包装工程で品質が損なわれることがあります。酸素の混入、汚染、充填量のばらつき、密封不良は、賞味期間を縮めたり、飲用時の品質を不均一にしたりするおそれがあります。
完成したビールは通常、充填前にブライトビールタンクへ移されます。このタンクは管理された保管条件を提供し、炭酸量や製品仕様の最終確認にも役立ちます。
缶、瓶、樽には、それぞれ異なる充填システムが必要です。容器の前処理、ガス置換、制御された充填、確実な密封はいずれも、容器内のビールの品質維持に寄与します。
缶詰め工程では巻締め部を検査し、瓶詰めラインでは栓の密封状態を確認します。樽詰めラインでは、容器と充填工程に適した洗浄・検査手順が必要です。
醸造所では、風味劣化を早める可能性があるため、包装内の酸素量を監視します。測定では、ビールに溶け込んだ酸素と、密封容器内のその他の場所に存在する酸素を区別する必要があります。
製品によっては、殺菌処理を行うか、妥当性が確認されたろ過および衛生的な充填システムを使用します。適切な方法は、製品特性、流通条件、求められる賞味期間によって異なります。
ラベルとロットコードを付けて包装が完成します。アレルゲン表示、アルコール情報、保管方法、追跡可能な製造情報は、仕向け市場で適用される要件を満たす必要があります。
製造工程全体で重要な品質検査とは?
品質管理は、原料の受け入れから醸造、発酵、包装まで、製造工程全体を通して行うのが最も効果的です。最終検査だけでは、工程上の問題をすべて説明できません。
一般的な測定項目には、比重、pH、アルコール度数、苦味、色、炭酸量、微生物学的状態などがあります。具体的な検査計画は、製品とその固有のリスクに応じて定める必要があります。
官能評価は、機器だけでは十分に捉えられない情報を補います。訓練を受けた評価者は、酸化、望ましくない発酵香、承認済みの基準サンプルとの違いなどを検出できます。
定置洗浄(CIP)システムは、適切なタンクや配管内に洗浄液を循環させます。効果的な洗浄プログラムでは、用途ごとに薬液濃度、温度、接触時間、流量を管理します。
洗浄とサニテーションの確認は、設備とリスクに応じた方法で行う必要があります。洗浄サイクルが完了しただけで、製品に接触するすべての表面が適切な状態であると証明されるわけではありません。
トレーサビリティにより、原料ロット、製造記録、包装資材、出荷情報を関連付けられます。これにより、醸造所は苦情を調査し、必要に応じて影響を受けた仕込みを特定できます。
醸造委託先候補に、調査担当者が確認すべきことは?
まず製品との適合性を確認します。醸造所は、目的とするビールのスタイル、包装形態、仕向け市場に対応した実績を示せるでしょうか。仕様書と代表サンプルを依頼してください。
生産能力の算出方法を確認します。実際の生産能力は、タンクの使用状況、切り替え、洗浄、包装設備の稼働状況に左右されるため、年間生産量の提示値は運用状況と併せて評価する必要があります。
OEMまたはODM案件では、レシピの所有権、開発段階、最小発注数量、承認基準を明確にします。原料の代替や工程変更がどのように承認されるかも確認してください。
特定の機能や特性をうたう製品は、特に慎重な確認が必要です。糖質ゼロ、低カロリー、機能性などの表示には、販売市場ごとの規則に基づく適切な配合根拠、検査、表示内容の確認が必要です。
Jinpai Beerは、クラフトビール製品、OEM/ODMサービス、卸売供給、カスタマイズソリューションを提供しています。提携候補先は、これらの質問を活用して、プロジェクトの打ち合わせ前に要件を明確にできます。
ビールが良好な状態でグラスに届くかどうかを左右するものは?
出荷計画は、検証済みの保管要件に合わせる必要があります。温度への曝露、輸送時間、在庫の回転は、流通過程を経ても意図した品質が保たれるかどうかに影響します。
バーやレストランでは、樽の保管、ドラフトラインの衛生管理、提供条件を通じて品質保護が続きます。包装済み製品も、醸造所から出荷された後に適切に取り扱う必要があります。
能力のあるビール工場は、原料管理、規律ある発酵、衛生的な包装、記録に基づく出荷判定を連携させます。各工程が、それ以前の工程で行われた作業の成果を守ります。
醸造所を評価する際は、工程条件と完成品の品質を結び付ける根拠を確認してください。その関連性は、設備の写真よりも確かな判断材料となります。