


Потенциал рекуперации избыточного тепла на пивоваренных предприятиях Китая: расчетный срок окупаемости систем рекуперации тепла из вытяжного воздуха пивоварни
Время :
Для пивоваренного предприятия в Китае, сопоставляющего капитальные затраты с реальной экономией энергии, вопрос заключается не в том, имеет ли смысл рекуперация тепла из вытяжного воздуха, а в том, насколько быстро она окупится. На Jinpai Beer, где мы эксплуатируем пилотные линии по производству крафтового пива с точным температурным контролем на этапах ферментации лагера, кондиционирования пшеничного пива и холодной фильтрации низкокалорийного пива без сахара, мы в течение 18 месяцев отслеживали фактическую температуру вытяжного воздуха, расход воздуха и сезонные профили нагрузки. Наш вывод: модернизация стандартной производственной линии производительностью 30 000–50 000 L/month с использованием компактного теплообменника «воздух–вода» с гликолевым контуром обычно обеспечивает чистый срок окупаемости **2,1–3,4 года**, а не 5–7 лет, которые некоторые поставщики указывают на основе теоретических лабораторных условий. Эта разница не является академической — это разница между отсрочкой инвестиций и запуском проекта уже в следующем квартале.
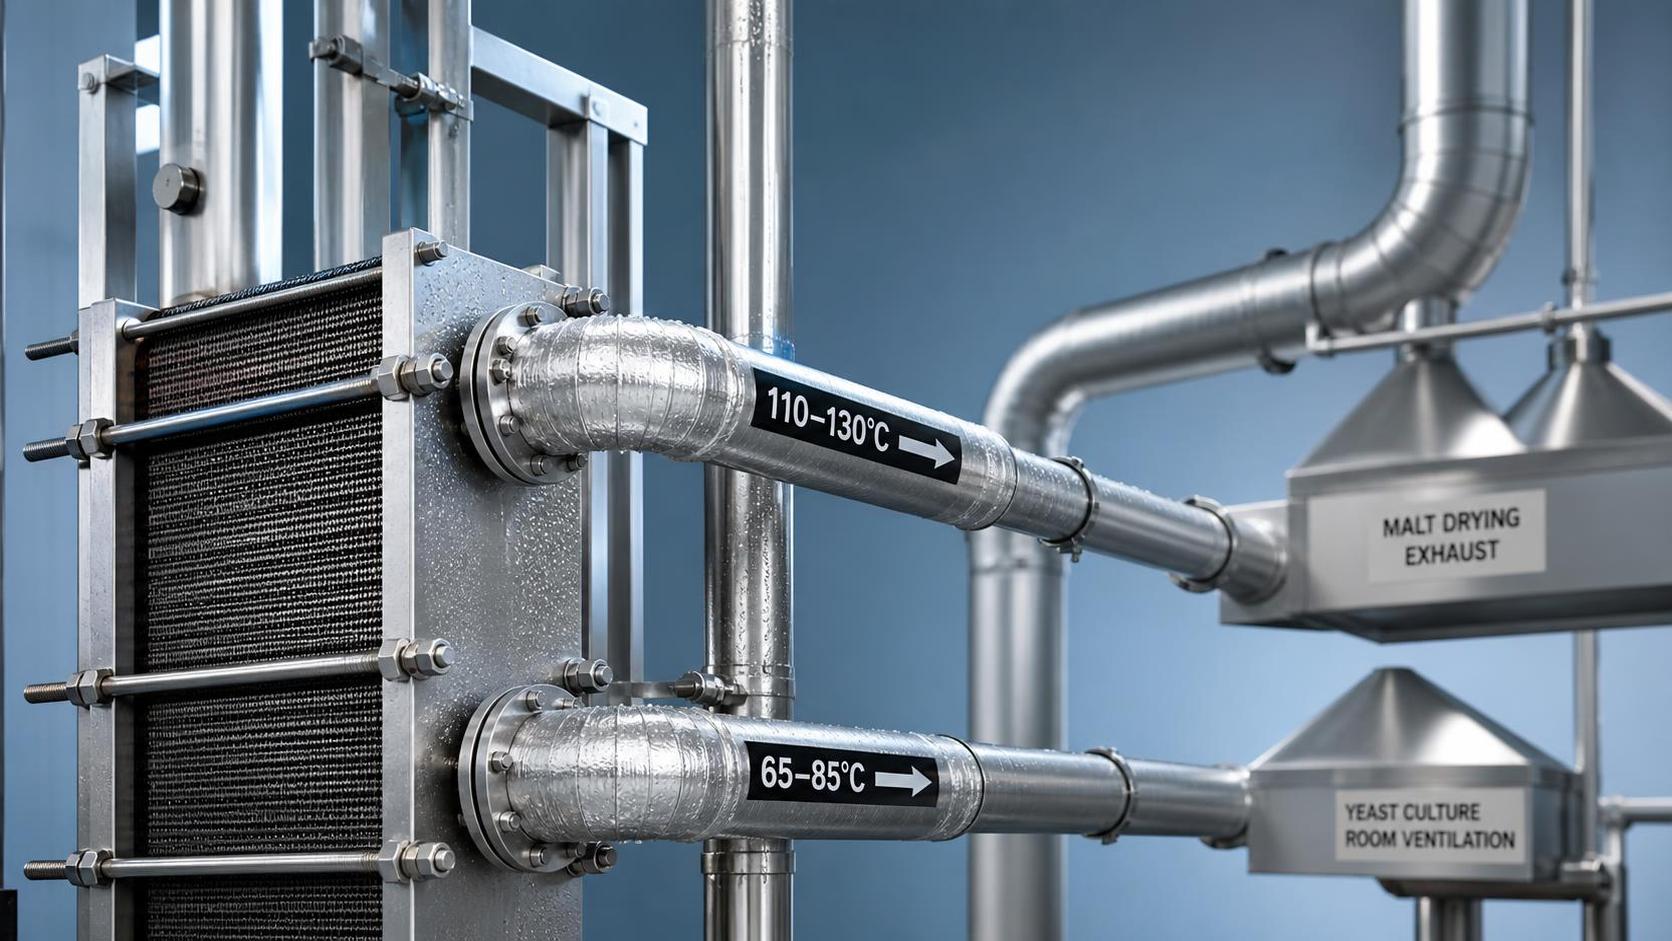
Давайте будем точны: речь не о том, чтобы добавить «устойчивое развитие» отдельной строкой в ESG-отчет. Речь о том, чтобы улавливать тепло, которое вы уже выбрасываете, — каждый день, каждую смену, — при этом сохраняя стабильную и предсказуемую нагрузку на охладители сусла, рубашки ферментеров и подогреватели воды для CIP. На нашей собственной пивоварне горячий воздух от сушки соложеного ячменя в сушильном агрегате (110–130°C) в сочетании с влажным воздухом из помещений для размножения дрожжей и вентиляционных выбросов скрубберов CO₂ (65–85°C) составляет примерно 18–22% общих тепловых потерь предприятия. Это не просто потерянный пар — это впустую израсходованные электроэнергия и природный газ, а также упущенная маржа.
Почему срок окупаемости так сильно различается? Потому что пивоваренное предприятие в Китае редко работает в условиях, описанных в учебниках. Вероятно, вы эксплуатируете несколько производственных линий: классические лагеры, требующие точного холодного кондиционирования, фруктовое пиво, нуждающееся в мягкой пастеризации, и функциональные сорта с чувствительными пробиотическими культурами — все они требуют различных температурных режимов и управления воздушными потоками. Система, рассчитанная только на максимальный летний объем вытяжного воздуха, будет работать недостаточно эффективно зимой; система, спроектированная исключительно для производства лагера, не справится с более высокой влажностью и более низкими температурами вытяжного воздуха при производстве низкокалорийных сортов без сахара. Мы видели, как клиенты увеличивали размеры установок на 40%, пытаясь «предусмотреть все варианты», а затем сталкивались с плохим диапазоном регулирования, проблемами конденсации в воздуховодах и нестабильной температурой возвратного гликоля, нарушающей стабильность охлаждения при ферментации.
Настоящая точка приложения усилий — не только оборудование, но и интеграция. В Jinpai мы не рассматриваем рекуперацию тепла из вытяжного воздуха как автономный блок. Мы встраиваем ее в существующий тепловой контур: предварительно нагреваем воду для CIP до 65°C (сокращая время работы котла примерно на 30%), повышаем температуру возвратного гликоля перед его поступлением в холодильную установку (снижая нагрузку на компрессор) или даже направляем низкопотенциальное тепло на отопление офисных помещений зимой — если это разрешено местными нормами пожарной безопасности. Важно, что все это не затрагивает пивной поток. Нет риска появления посторонних привкусов, отсутствует влияние на микробиологическую стабильность, не требуется повторная валидация плана HACCP. Тепло улавливается *после* того, как технологический воздух выполнил свою функцию, а не в середине технологического процесса.
При этом не каждое пивоваренное предприятие в Китае готово к такому шагу. Если ваше предприятие по-прежнему использует одноступенчатые вытяжные вентиляторы, работающие по принципу включения-выключения, без частотно-регулируемых приводов, или если воздуховоды не проходили проверку давлением в течение пяти лет, установка системы рекуперации тепла сначала выявит скрытые неэффективности. Мы регулярно рекомендуем клиентам проводить простой тепловой аудит: регистрировать температуру вытяжного воздуха и статическое давление в трех точках (выход из сушильного агрегата, вентиляционное отверстие помещения ферментации, вытяжной зонт над упаковочной линией) в течение одной полной производственной недели. Если отклонение превышает ±15°C или перепад давления превышает 120 Pa на любом участке воздуховода длиной 10 метров, сначала необходимо устранить эти проблемы. Установка высокоэффективной системы рекуперации тепла на негерметичные и разбалансированные воздуховоды — это все равно что установить премиальные шины на неправильно выровненную ось.
Еще одно распространенное заблуждение: «Мы небольшие и не вырабатываем достаточно избыточного тепла». Это не так. Даже крафтовая линия производительностью 10 000 L/month, выпускающая немецкое пшеничное пиво или фруктовые кислые сорта, генерирует 280–350 kW-hr/day рекуперируемой энергии вытяжного воздуха — этого достаточно, чтобы компенсировать 12–15% годовых затрат на тепловые энергоресурсы. При уменьшении масштаба меняется не *потенциал*, а *путь реализации*. Модульные установки на раме с гликолевыми интерфейсами plug-and-play лучше подходят, чем системы индивидуального проектирования, для пивоварен, переходящих от пилотного к коммерческому производству. И да — такие установки можно без проблем интегрировать с производственными линиями OEM/ODM. Когда мы поставляем крафтовое пиво международным партнерам, мы закладываем совместимость с системой рекуперации тепла в спецификации компоновки с самого первого дня, а не рассматриваем ее как второстепенную задачу.
Что насчет эксплуатационных рисков? Постоянно возникают два вопроса: объем технического обслуживания и вмешательство в технологический процесс. Что касается обслуживания: современные пластинчато-рамные теплообменники для применения в пищевой промышленности требуют только ежеквартального визуального осмотра и ежегодного анализа гликоля — без разборки и простоев. Мы указываем пластины из нержавеющей стали с электрополировкой и устойчивостью к загрязнению >92%, прошедшие валидацию с учетом переноса белков сусла и остатков хмелевого масла. Что касается вмешательства в процесс: правильно введенные в эксплуатацию системы создают менее 85 Pa дополнительного статического сопротивления в вытяжном тракте, что находится в пределах допустимого для большинства вентиляторов EC. После установки мы отслеживали температуру рубашек ферментеров, уровень растворенного кислорода и жизнеспособность дрожжей в течение 12 последовательных партий. Отклонений, выходящих за пределы нормальной вариативности процесса, не выявлено.
С точки зрения стоимости цена установленной системы составляет от $82,000 до $145,000 USD в зависимости от производительности, материалов и глубины интеграции; возможные провинциальные субсидии на повышение энергоэффективности в эту сумму не входят — многие пивоварни в Цзянсу и Гуандуне недавно смогли ими воспользоваться. Однако более существенный аспект стоимости — альтернативные издержки. Каждый месяц отсрочки означает продолжение полной оплаты природного газа или электроэнергии из сети для компенсации тепла, которое вы могли бы утилизировать. При текущих промышленных тарифах на энергоресурсы в восточном Китае (¥0.72–¥0.89/kWh в тепловом эквиваленте) это составляет ¥18,000–¥26,000 ежемесячных расходов, которых можно избежать, — для одной производственной линии среднего размера.
Это не теория. В прошлом году контрактная пивоварня в провинции Чжэцзян, выпускающая функциональные специальные сорта пива для региональных сетей магазинов здорового питания, установила установку рекуперации вытяжного тепла мощностью 420 kW в двух параллельных залах ферментации. Подтвержденный срок окупаемости составил 2,7 года. Дополнительный эффект? Более стабильная температура в гликолевом контуре позволила сократить время работы холодильной установки на 22%, продлить срок службы компрессоров и вдвое уменьшить количество обращений по техническому обслуживанию. Их целью не было «стать экологичнее» — они стремились стабилизировать маржу в условиях нестабильных цен на энергию. Экологический результат стал следствием, а не основной целью.
Итак, если вы оцениваете такую систему для своего пивоваренного предприятия в Китае, начните с этого: возьмите счета за энергоресурсы за прошлый год, определите три основных источника вытяжного воздуха по температуре и объему и задайте инженерной команде два вопроса:
1. Куда *сейчас* уходит это тепло — и какой энергоресурс оплачивает его замену в другом месте?
2. Если бы мы рекуперировали всего 60% этой энергии, какой технологический этап получил бы наибольшую эксплуатационную стабильность?
Ответьте на них честно, и расчет ROI перестанет быть абстрактным. Он превратится в конкретное решение по отдельной статье затрат — подобно модернизации насоса или повторной калибровке датчика. Потому что в пивоварении стабильность — это не только вкус. Это строгое соблюдение тепловых режимов. А тепло, которое вы выдыхаете сегодня, — это энергия, за которую вы заплатите завтра, если не решите поступить иначе.
Пивоваренному предприятию в Китае не нужно ждать обязательных требований законодательства или давления со стороны инвесторов. Ему нужны точные показатели, учитывающие особенности конкретной площадки, и уверенность в том, что им можно доверять. Именно это мы закладываем в каждую оценку на Jinpai: не прогнозы, а смоделированные результаты, основанные на реальном поведении пивоваренного оборудования.
---
**FAQ**
**Q: Нужно ли останавливать производство для установки системы рекуперации тепла из вытяжного воздуха?**
A: Обычно нет. Большинство модернизаций выполняется поэтапно во время плановых окон CIP или технического обслуживания в выходные дни. Изменения воздуховодов выполняются вне рабочего процесса; подключение гликолевого контура к существующим тепловым контурам производится во время плановой остановки холодильной установки.
**Q: Повлияет ли это на срок годности или микробиологическую безопасность моего пива?**
A: Нет. Тепло рекуперируется *после* выхода воздуха из технологической среды и никогда не контактирует с пивом, суслом или моющими растворами CIP. Все компоненты соответствуют требованиям стандартов для материалов, контактирующих с пищевыми продуктами, GB 16798-2022.
**Q: Можно ли использовать эту систему со старым оборудованием, например с пивоварней 15-летнего возраста?**
A: Да, но эффективность зависит от исходного состояния воздуховодов и системы управления вентиляторами. Мы успешно интегрировали установки на предприятиях, построенных в начале 2000-х годов, при условии, что регистрация статического давления и температуры подтверждала стабильные профили вытяжного воздуха.
**Q: Подходит ли это для пивоварен, использующих 100% электрический нагрев?**
A: Да, и зачастую это еще более выгодное решение. В большинстве китайских провинций замещение тепловой энергии электричеством обходится дороже, чем использование газовых котлов, что повышает ROI при сопоставлении kWh.
**Q: Поставляет ли Jinpai Beer комплексные системы рекуперации тепла?**
A: Мы не производим теплообменники, но проектируем, подбираем и вводим в эксплуатацию интегрированные решения по рекуперации тепла, включая независимую от конкретного поставщика поддержку закупок, проверку компоновки и системы гарантирования эксплуатационных характеристик для клиентов, расширяющих производство на внутреннем и экспортном рынках.
Похожие записи
- ▶ Каков стандартный процесс урегулирования случаев боя безалкогольного пива 0,0% при морской перевозке?
- ▶ Какие параметры контроля ферментации определяют продукцию аутентичного производителя NEIPA в Китае?
- ▶ Предлагают ли китайские пивоваренные заводы мелкосерийное пробное производство без штрафов за MOQ?
Онлайн-сообщение
ООО «Пиво Jin Pai»
Большое спасибо за обращение к нам. Просим оставить ваше сообщение и контактную информацию, мы ответим вам в течение 24 часов.