


Potencial de recuperación del calor residual en las fábricas de cerveza de China: periodo de amortización estimado para los sistemas de aire de escape de las cervecerías
Hora :
Para una fábrica de cerveza en China que sopesa los gastos de capital frente al ahorro energético real, la cuestión no es *si* la recuperación del calor del aire de escape tiene sentido, sino *con qué rapidez* se amortiza. En Jinpai Beer, donde operamos líneas de elaboración de cerveza artesanal a escala piloto con un control térmico preciso durante la fermentación de lager, el acondicionamiento de cerveza de trigo y las etapas de filtración en frío de cervezas bajas en calorías, hemos registrado durante 18 meses las temperaturas reales del aire de escape, los caudales y los perfiles de carga estacionales. Lo que descubrimos: adaptar una línea de producción estándar de 30.000–50.000 L/mes con un intercambiador de calor compacto de aire a agua acoplado a glicol suele ofrecer un periodo neto de amortización de **2,1 a 3,4 años**, y no de 5–7 años como algunos proveedores calculan utilizando condiciones teóricas de laboratorio. Esta diferencia no es académica: es la diferencia entre aplazar una inversión y aprobarla el próximo trimestre.
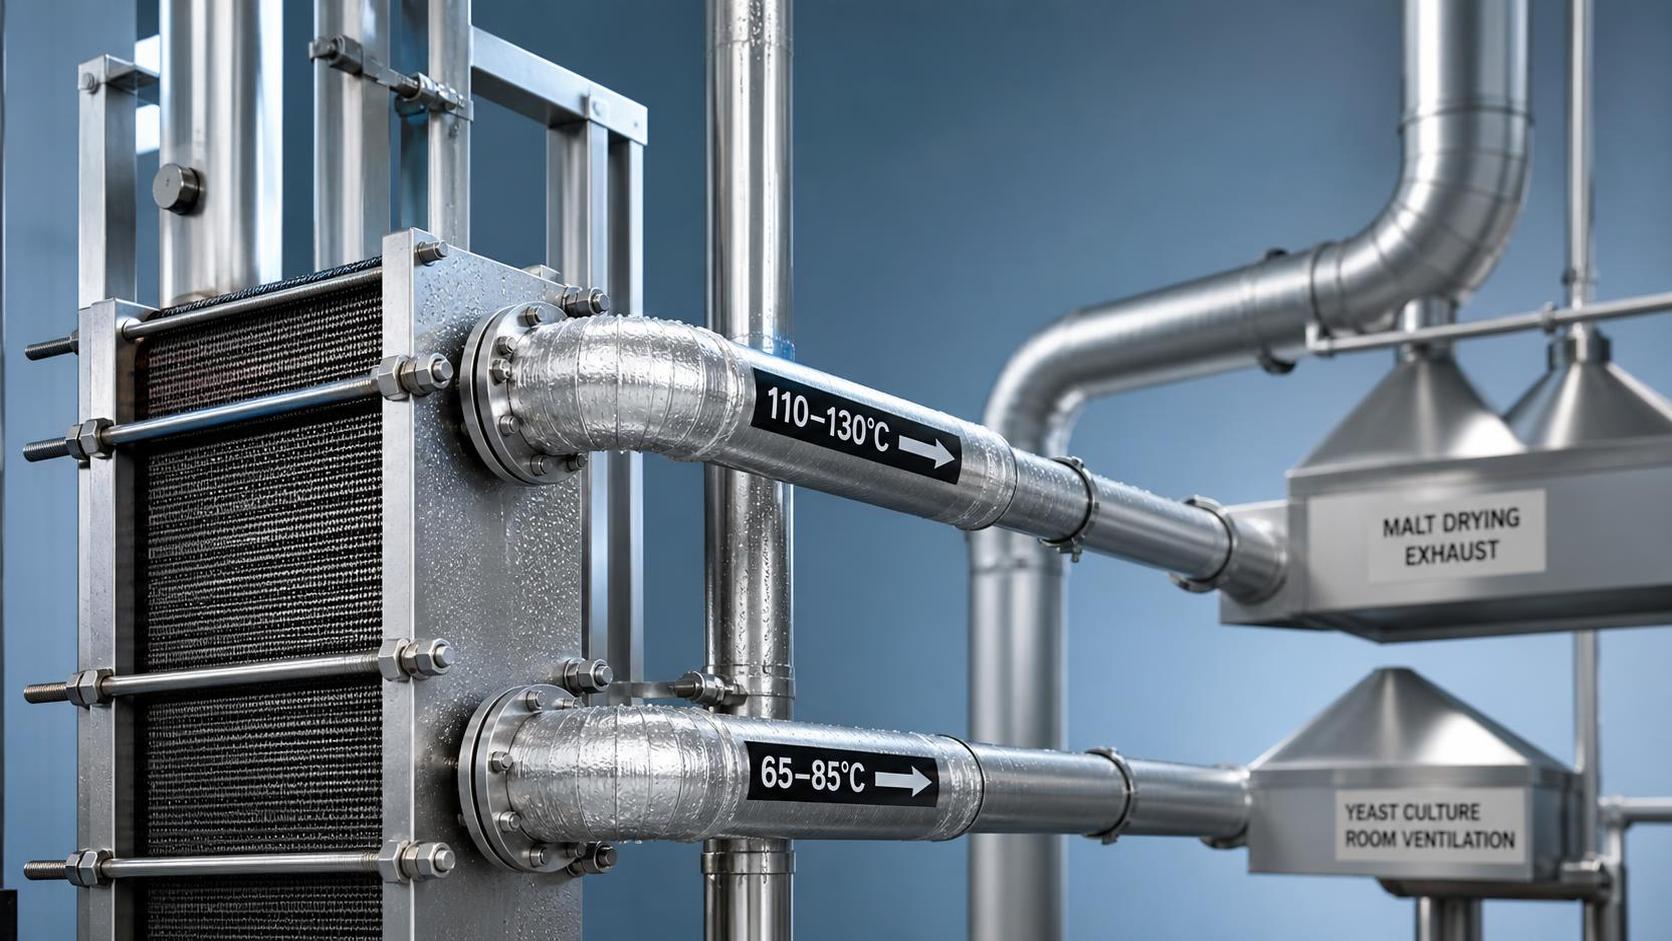
Seamos claros: esto no consiste en añadir la “sostenibilidad” como una partida en un informe ESG. Se trata de capturar el calor que ya está desechando —cada día, en cada turno— mientras se mantienen los enfriadores de mosto, las camisas de los fermentadores y los precalentadores CIP funcionando con cargas estables y previsibles. En nuestra propia sala de elaboración, el escape caliente procedente del secado en horno de la cebada malteada (110–130°C), combinado con el aire húmedo de las salas de propagación de levadura y las salidas de los depuradores de CO₂ (65–85°C), representa aproximadamente el 18–22% de la pérdida total de energía térmica de la planta. No es vapor desperdiciado: es electricidad desperdiciada, gas natural desperdiciado y margen desperdiciado.
¿Por qué varía tanto el periodo de amortización? Porque una fábrica de cerveza en China rara vez opera en condiciones de manual. Probablemente se gestionan varias líneas de productos —lagers clásicas que requieren un acondicionamiento en frío preciso, cervezas con sabor a fruta que necesitan una pasteurización suave y cervezas funcionales con cultivos probióticos sensibles—, todas ellas con diferentes requisitos de etapas de temperatura y gestión del flujo de aire. Un sistema dimensionado únicamente para el volumen máximo de escape en verano tendrá un rendimiento insuficiente en invierno; uno diseñado exclusivamente para la producción de lager no podrá gestionar la mayor humedad y las menores temperaturas de escape de los lotes de cerveza sin azúcar y bajas en calorías. Hemos visto a clientes sobredimensionar las unidades un 40% para “cubrir todas las posibilidades”, solo para descubrir una baja relación de reducción, problemas de condensación en los conductos y temperaturas de retorno del glicol inconsistentes que desestabilizan la refrigeración de la fermentación.
El verdadero punto de apalancamiento no es solo el equipo, sino la integración. En Jinpai, no tratamos la recuperación del calor de escape como una unidad independiente. La integramos en el circuito térmico existente: precalentando el agua CIP a 65°C (reduciendo aproximadamente un 30% el tiempo de funcionamiento de la caldera), elevando la temperatura de retorno del glicol antes de que llegue a la central frigorífica (reduciendo la carga del compresor) o incluso suministrando calor de baja calidad a la calefacción de las oficinas durante los meses de invierno, cuando lo permite la normativa local contra incendios. Lo más importante es que nada de esto entra en contacto con el flujo de cerveza. No hay riesgo de sabores extraños, ningún impacto en la estabilidad microbiológica ni necesidad de revalidar el plan HACCP. El calor se captura *después* de que el aire de proceso haya cumplido su función, no durante el proceso.
Dicho esto, no todas las fábricas de cerveza en China están preparadas para este paso. Si su planta todavía depende de ventiladores de escape de una sola etapa con funcionamiento todo o nada, sin variadores de frecuencia, o si sus conductos no han sido sometidos a pruebas de presión en cinco años, añadir recuperación de calor pondrá primero de manifiesto las ineficiencias subyacentes. Habitualmente recomendamos a los clientes realizar una auditoría térmica sencilla: registrar la temperatura del aire de escape y la presión estática en tres puntos (salida del horno, salida de la sala de fermentación y campana de la línea de envasado) durante una semana completa de producción. Si la variación supera ±15°C o las caídas de presión superan 120 Pa en cualquier tramo de conducto de 10 metros, hay que corregir esos problemas primero. Adaptar una recuperación de calor de alta eficiencia a conductos con fugas y desequilibrados es como instalar neumáticos prémium en un eje desalineado.
Otro concepto erróneo frecuente: “Somos pequeños; no generamos suficiente calor residual”. No es cierto. Incluso una línea artesanal de 10.000 L/mes que produce cerveza de trigo alemana o cervezas ácidas con fruta genera 280–350 kW-hr/día de energía de escape recuperable, suficiente para compensar entre el 12–15% de los costes anuales de servicios térmicos. Lo que cambia a menor escala no es el *potencial*, sino la *forma de implementación*. Las unidades modulares montadas sobre skid, con interfaces de glicol plug-and-play, funcionan mejor que los sistemas diseñados a medida para las cervecerías que pasan de la producción piloto a la comercial. Y sí: estas unidades se integran perfectamente con las líneas de producción OEM/ODM. Cuando suministramos cerveza artesanal a socios internacionales, incorporamos la compatibilidad con la recuperación térmica a las especificaciones de diseño desde el primer día, no como una consideración posterior.
¿Qué ocurre con el riesgo operativo? Hay dos preocupaciones que aparecen constantemente: la carga de mantenimiento y la interferencia con el proceso. En cuanto al mantenimiento, los intercambiadores de calor de placas y bastidor modernos utilizados en aplicaciones de grado alimentario solo requieren una inspección visual trimestral y un análisis anual del glicol: sin desmontaje ni paradas. Especificamos placas de acero inoxidable electropulidas con una resistencia al ensuciamiento de >92%, validadas frente al arrastre de proteínas del mosto y los residuos de aceites de lúpulo. En cuanto a la interferencia, los sistemas correctamente puestos en servicio introducen menos de 85 Pa de resistencia estática adicional en la trayectoria de escape, muy por debajo de la tolerancia de la mayoría de los ventiladores EC. Hemos supervisado las temperaturas de las camisas de los fermentadores, los niveles de oxígeno disuelto y la viabilidad de la levadura en 12 lotes consecutivos posteriores a la instalación. No se produjo ninguna desviación fuera de la variación normal del proceso.
En términos de costes, el precio instalado oscila entre 82.000 y 145.000 USD, según la capacidad, los materiales y el nivel de integración, sin incluir las posibles subvenciones provinciales para la eficiencia energética, a las que muchas cervecerías de Jiangsu y Guangdong han accedido recientemente. Pero la conversación más importante sobre costes es el coste de oportunidad. Cada mes de retraso significa seguir pagando la tarifa completa del gas natural o de la electricidad de la red para reemplazar un calor que podría estar recuperando. Con las tarifas energéticas industriales actuales del este de China (¥0.72–¥0.89/kWh de equivalente térmico), esto representa ¥18.000–¥26.000 al mes en gastos evitables para una sola línea de tamaño medio.
Esto no es teórico. El año pasado, una cervecería por contrato con sede en Zhejiang, que producía cervezas funcionales especiales para cadenas regionales de alimentos saludables, instaló una unidad de recuperación de escape de 420 kW en dos salas de fermentación paralelas. ¿Su amortización verificada? 2,7 años. ¿Su beneficio secundario? Unas temperaturas más estables en el circuito de glicol les permitieron reducir el tiempo de funcionamiento del enfriador un 22%, prolongar la vida útil de los compresores y reducir a la mitad las intervenciones de mantenimiento. No se propusieron “ser ecológicos”; querían estabilizar los márgenes en un contexto de precios energéticos volátiles. El resultado de sostenibilidad fue una consecuencia, no el motor.
Por tanto, si está evaluando esta opción para su fábrica de cerveza en China, empiece aquí: recopile las facturas de servicios del año pasado, identifique las tres principales fuentes de escape por temperatura y volumen, y plantee dos preguntas a su equipo de ingeniería:
1. ¿Adónde va *actualmente* ese calor y qué servicio está pagando para reemplazarlo en otro lugar?
2. Si recuperáramos solo el 60% de esa energía, ¿qué etapa del proceso obtendría la mayor estabilidad operativa?
Responda honestamente y el cálculo del ROI dejará de ser abstracto. Se convertirá en una decisión de partida, como actualizar una bomba o recalibrar un sensor. Porque en la elaboración de cerveza, la consistencia no depende solo del sabor. Depende de la disciplina térmica. Y el calor que expulsa hoy es la energía que pagará mañana, a menos que decida no hacerlo.
Una fábrica de cerveza en China no necesita esperar a que lleguen mandatos regulatorios o presiones de los inversores para actuar. Necesita cifras precisas y específicas de la planta, así como la confianza para utilizarlas. Eso es lo que incorporamos a cada evaluación en Jinpai: no proyecciones, sino resultados modelizados basados en el comportamiento real de la sala de elaboración.
---
**Preguntas frecuentes**
**P: ¿Tengo que detener la producción para instalar la recuperación del calor del aire de escape?**
R: Normalmente no. La mayoría de las adaptaciones se realizan por etapas durante las ventanas programadas de CIP o de mantenimiento de fin de semana. Las modificaciones de los conductos se realizan fuera de línea; la conexión de la interfaz de glicol a los circuitos térmicos existentes se lleva a cabo durante una parada planificada de la enfriadora.
**P: ¿Afectará esto a la vida útil de mi cerveza o a la seguridad microbiológica?**
R: No. El calor se recupera *después* de que el aire abandona el entorno de proceso y nunca entra en contacto con la cerveza, el mosto ni las soluciones de limpieza in situ. Todos los componentes cumplen las normas de contacto alimentario GB 16798-2022.
**P: ¿Puede funcionar con equipos antiguos, por ejemplo, una sala de elaboración de 15 años?**
R: Sí, pero la eficacia depende de la integridad básica de los conductos y del control de los ventiladores. Hemos integrado unidades con éxito en instalaciones construidas a principios de la década de 2000, siempre que el registro de la presión estática y la temperatura confirme perfiles de escape estables.
**P: ¿Es viable para cervecerías que utilizan un 100% de calentamiento eléctrico?**
R: Sí, y a menudo resulta aún más atractivo. En la mayoría de las provincias chinas, la sustitución térmica eléctrica tiene un coste marginal superior al de las calderas alimentadas con gas, lo que mejora el ROI kWh por kWh.
**P: ¿Jinpai Beer suministra sistemas de recuperación de calor llave en mano?**
R: No fabricamos intercambiadores de calor, pero diseñamos, especificamos y ponemos en servicio soluciones integradas de recuperación térmica, incluido el apoyo a la adquisición independiente del proveedor, la validación del diseño y marcos de garantía de rendimiento, para clientes que amplían la producción en los mercados nacionales y de exportación.
Publicaciones relacionadas
- ▶ ¿Cuál es el proceso estándar para gestionar roturas de cerveza con 0,0 % de alcohol durante el transporte marítimo?
- ▶ ¿Qué parámetros de control de la fermentación definen la producción auténtica de un fabricante de NEIPA en China?
- ▶ ¿Las fábricas de cerveza chinas ofrecen producción de prueba en pequeños lotes sin penalizaciones por MOQ?
Mensaje en línea
Jin Pai Cerveza Co., Ltd
Muchas gracias por escribirnos. Deje su mensaje e información de contacto, le responderemos dentro de 24 horas.