


Al evaluar a productores de cerveza artesanal en China por su capacidad de fabricación de NEIPA, los evaluadores técnicos suelen enfrentarse a un desafío recurrente: perfiles sensoriales inconsistentes entre lotes, especialmente en la estabilidad de la turbidez, la intensidad aromática y la suavidad en boca, incluso cuando las materias primas y las recetas parecen idénticas. Esto no es solo un problema de calidad; afecta directamente a la validación de la vida útil, los plazos de cumplimiento para exportación y la confianza de los distribuidores. Muchos evaluadores asumen que los equipos estandarizados o la certificación ISO por sí solos garantizan la reproducibilidad. En la práctica, descubren demasiado tarde que el control de la fermentación, la gestión en tiempo real de las variables biológicas, es donde la autenticidad se diferencia de la aproximación.
El problema se agrava durante las visitas de debida diligencia. Una instalación puede exhibir brillantes equipos de cocción y análisis de grado de laboratorio, pero carecer de protocolos documentados y validados por lote para las transiciones de temperatura durante la fermentación activa, o no registrar los niveles de oxígeno disuelto después de la inoculación de levadura. Sin esos registros, incluso las mismas cepas de levadura se comportan de forma impredecible. Puede degustar una NEIPA vibrante y jugosa en el tanque piloto, solo para descubrir que la producción de 20 hectolitros carece de profundidad en las notas de fruta de hueso y presenta un colapso prematuro de la turbidez después de tres semanas. Esa diferencia no tiene que ver con lo “artesanal frente a lo industrial”. Se trata de si el fabricante de NEIPA considera la fermentación como un proceso dinámico que requiere intervenciones granulares y limitadas en el tiempo, y no como un paso estático que simplemente debe marcarse como completado.
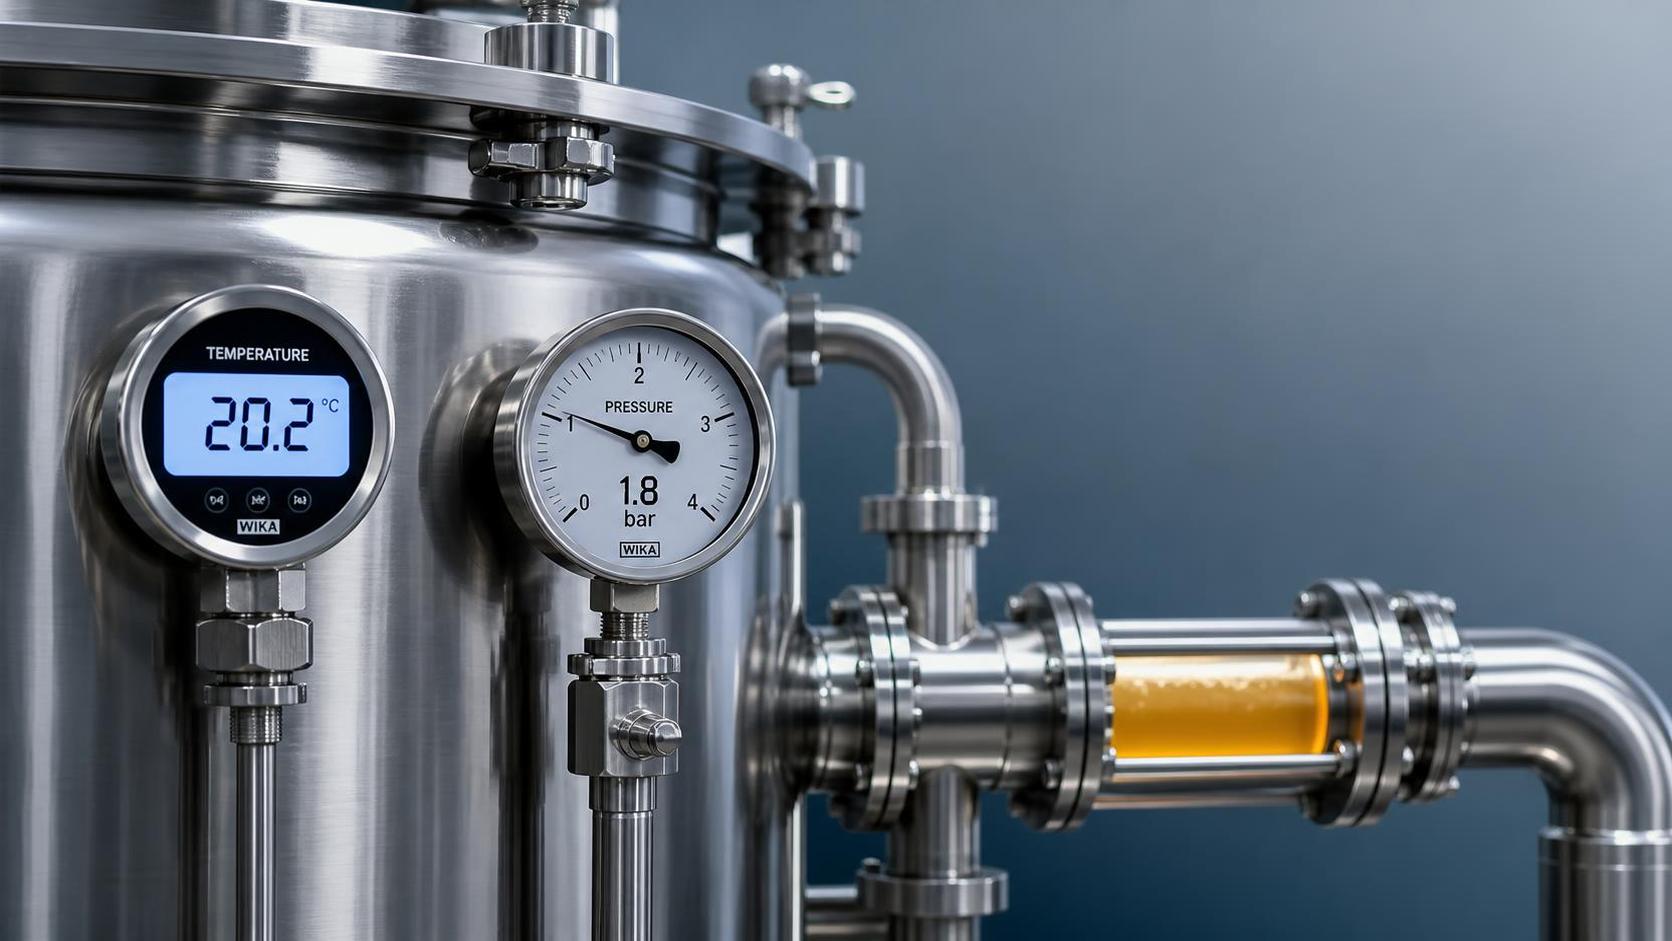
El control de fermentación para una NEIPA auténtica no se define por un único parámetro. Es la interacción de cuatro variables estrechamente acopladas, y cada una exige umbrales medibles, no solo una intención descriptiva. La primera es el perfil de temperatura: no solo “fermentar a 19°C”, sino cómo cambia el perfil entre la fase de latencia, el crecimiento exponencial y el descanso de diacetilo. Para la NEIPA, el periodo crítico son las primeras 48–72 horas posteriores a la inoculación. Si la temperatura aumenta más rápido que 0.3°C por hora por encima de 20°C durante el pico de actividad metabólica, la producción de ésteres se inclina hacia alcoholes fusel tipo disolvente en lugar de mango y piña. Por el contrario, mantenerla por debajo de 18.5°C durante más de 18 horas después de la inoculación retrasa el metabolismo de la levadura, incrementando el riesgo de atenuación insuficiente y dulzor residual que enmascara la percepción de los aceites de lúpulo.
La segunda es la selección de la cepa de levadura, pero no solo *qué* cepa. La autenticidad depende de la consistencia de la propagación y del seguimiento de viabilidad. Una cepa etiquetada como “London Ale III” se comporta de forma diferente cuando se inocula con una viabilidad del 60% frente al 85%, especialmente con mosto de alta densidad y cargas de lúpulo tardías. En Jinpai Beer, propagamos internamente toda la levadura para NEIPA utilizando cultivos iniciadores escalonados de mosto, con recuentos celulares verificados mediante hemocitómetro *y* tinción con azul de metileno, no solo por densidad óptica. Descartamos cualquier cultivo que presente >12% de células no viables antes de la inoculación. Esta disciplina evita inicios lentos que obligan a picos de temperatura compensatorios posteriormente durante la fermentación.
La tercera es el momento de dosificación del lúpulo en relación con la actividad de la levadura, no solo el IBU total o el peso del dry-hopping. La clave es sincronizar las adiciones de lúpulo con fases metabólicas específicas. Por ejemplo, el lupulado en whirlpool debe realizarse dentro de los 15 minutos posteriores al apagado de la llama, con el mosto enfriado a 85°C ± 2°C antes del contacto con el lúpulo. Una exposición más prolongada por encima de 88°C degrada el mirceno; temperaturas más bajas reducen la eficiencia de isomerización. Aún más importante, el dry-hopping se realiza solo después de confirmar la densidad final *y* de que la temperatura de fermentación se haya estabilizado durante ≥6 horas, no según los días de calendario. Lo verificamos con lecturas de densímetro en dos puntos, separadas por 12 horas. Omitir esa confirmación puede provocar la biotransformación de los compuestos del lúpulo en fenólicos ásperos si la levadura sigue metabólicamente activa.
La cuarta es la gestión del oxígeno, tanto su prevención como su reintroducción precisa. El oxígeno disuelto (DO) debe permanecer por debajo de 0.03 ppm durante la fermentación activa y el acondicionamiento. Esto significa que no se inyecta aire durante el dry-hopping, no se purga el espacio de cabeza con aire comprimido y las líneas de transferencia de acero inoxidable se pasivan para eliminar partículas microscópicas de óxido que catalizan la oxidación. Pero, paradójicamente, la adición controlada de oxígeno *sí* es necesaria, solo una vez: durante la inoculación de levadura. Dosificamos con precisión 8–10 ppm de DO en el mosto aireado *inmediatamente antes de* la introducción de levadura, medido en línea con sensores ópticos de DO calibrados. Una cantidad demasiado baja provoca una síntesis deficiente de esteroles; una cantidad excesiva incrementa el arrastre de acetaldehído. Esto no es teórico: registramos cada lectura de DO por lote y la cruzamos con los análisis finales de compuestos carbonílicos.
Estos no son ideales abstractos. Están integrados en el ritmo operativo. En Jinpai Beer, nuestro protocolo de control de fermentación comienza antes de la elaboración: la oxigenación del mosto se verifica cada hora durante la ebullición en la caldera mediante sondas de conductividad en línea para detectar la intrusión de condensado de vapor, que eleva falsamente las lecturas de DO. Durante la fermentación, los registros de temperatura se toman cada 90 segundos, no cada 15 minutos, y las desviaciones activan alertas automáticas en la tableta del maestro cervecero. Los pesos de dry-hopping se registran por tanque, no por lote, porque la absorción de lúpulo varía según la geometría del tanque y la viscosidad del mosto. Y, fundamentalmente, ningún lote se libera sin superar una prueba de envejecimiento acelerado de 30 días a 35°C, que mide no solo la pérdida de turbidez, sino también la cuantificación mediante GC-MS de las tasas de degradación de linalool y geraniol.
¿Qué distingue a un fabricante de NEIPA competente de uno que simplemente produce cerveza turbia? La trazabilidad de la causa y el efecto, no solo “usamos lúpulos Cryo”, sino “validamos semanalmente el contenido de beta-mirceno del lote Cryo #X frente a nuestra línea base interna de HPLC y ajustamos el tiempo de mantenimiento en whirlpool en ±2 minutos en consecuencia”. Es rechazar la idea de que “la fermentación termina cuando la densidad deja de bajar” y, en su lugar, confirmar el rendimiento de etanol frente a la atenuación prevista y correlacionarlo después con la variación final de pH. Es saber que una caída de 0.15 de pH entre el día 3 y el día 5 indica una actividad proteasa saludable, esencial para la formación de turbidez coloidal, e investigar si ese patrón se desvía en más de ±0.03 unidades.
Si está evaluando proveedores para la fabricación de NEIPA, no pregunte: “¿Fabrican NEIPA?”. Pregunte: “Muéstreme sus últimos tres registros de fermentación de un lote de NEIPA de 15°P, destacando las tasas de aumento de temperatura entre las horas 24–48, el DO durante la inoculación y el momento del dry-hopping con respecto a la densidad final confirmada”. Después compare esos registros con sus correspondientes hojas de evaluación sensorial e informes de estabilidad de 30 días. La consistencia entre esos tres documentos, no solo las notas de cata, es el indicador más sólido de preparación técnica. Jinpai Beer mantiene estos registros digitalmente, con SOPs controlados por versión y actualizados únicamente después de un mínimo de 5 lotes de validación. Sin modificaciones retroactivas. Sin correcciones manuscritas. Solo cadenas auditables de causa y efecto, registradas en tiempo real, porque la autenticidad en una NEIPA no se elabora: se diseña, se mide y se verifica, lote tras lote.
Publicaciones relacionadas
- ▶ ¿Cuál es el proceso estándar para gestionar roturas de cerveza con 0,0 % de alcohol durante el transporte marítimo?
- ▶ ¿Qué parámetros de control de la fermentación definen la producción auténtica de un fabricante de NEIPA en China?
- ▶ ¿Las fábricas de cerveza chinas ofrecen producción de prueba en pequeños lotes sin penalizaciones por MOQ?
Mensaje en línea
Muchas gracias por escribirnos. Deje su mensaje e información de contacto, le responderemos dentro de 24 horas.