


中国のクラフトビール生産者についてNEIPA製造能力を評価する際、技術評価担当者はしばしば繰り返し発生する課題に直面します。それは、原材料やレシピが同一に見える場合でも、バッチ間で官能プロファイル、特にヘイズ安定性、アロマ強度、口当たりの滑らかさに一貫性がないことです。これは単なる品質上の小さな問題ではなく、賞味期限検証、輸出コンプライアンスのスケジュール、販売代理店の信頼に直接影響します。多くの評価者は、標準化された設備やISO認証だけで再現性が保証されると考えています。しかし実際には、生物学的変数をリアルタイムで管理する発酵制御こそが、本物らしさと近似的な製造との違いを生む領域であることに、後になって気付くのです。
この問題は、デューデリジェンス訪問時にさらに深刻になります。施設には光り輝く醸造設備や研究室レベルの分析機器が備えられていても、活発な発酵中の温度移行に関する文書化されたバッチ検証済みプロトコルがなかったり、酵母投入後の溶存酸素レベルを記録していなかったりする場合があります。こうした記録がなければ、同一の酵母株であっても予測不能な挙動を示します。パイロットタンクでは生き生きとしたジューシーなNEIPAを試飲できても、20ヘクトリットルの生産バッチでは核果系の香りに深みがなく、3週間後には早期のヘイズ崩壊を示すことがあります。この差は「クラフト対工業製品」の問題ではありません。NEIPAメーカーが発酵を、細かな時間制約のある介入を要する動的プロセスとして扱うのか、単に完了確認する静的な工程として扱うのかという違いです。
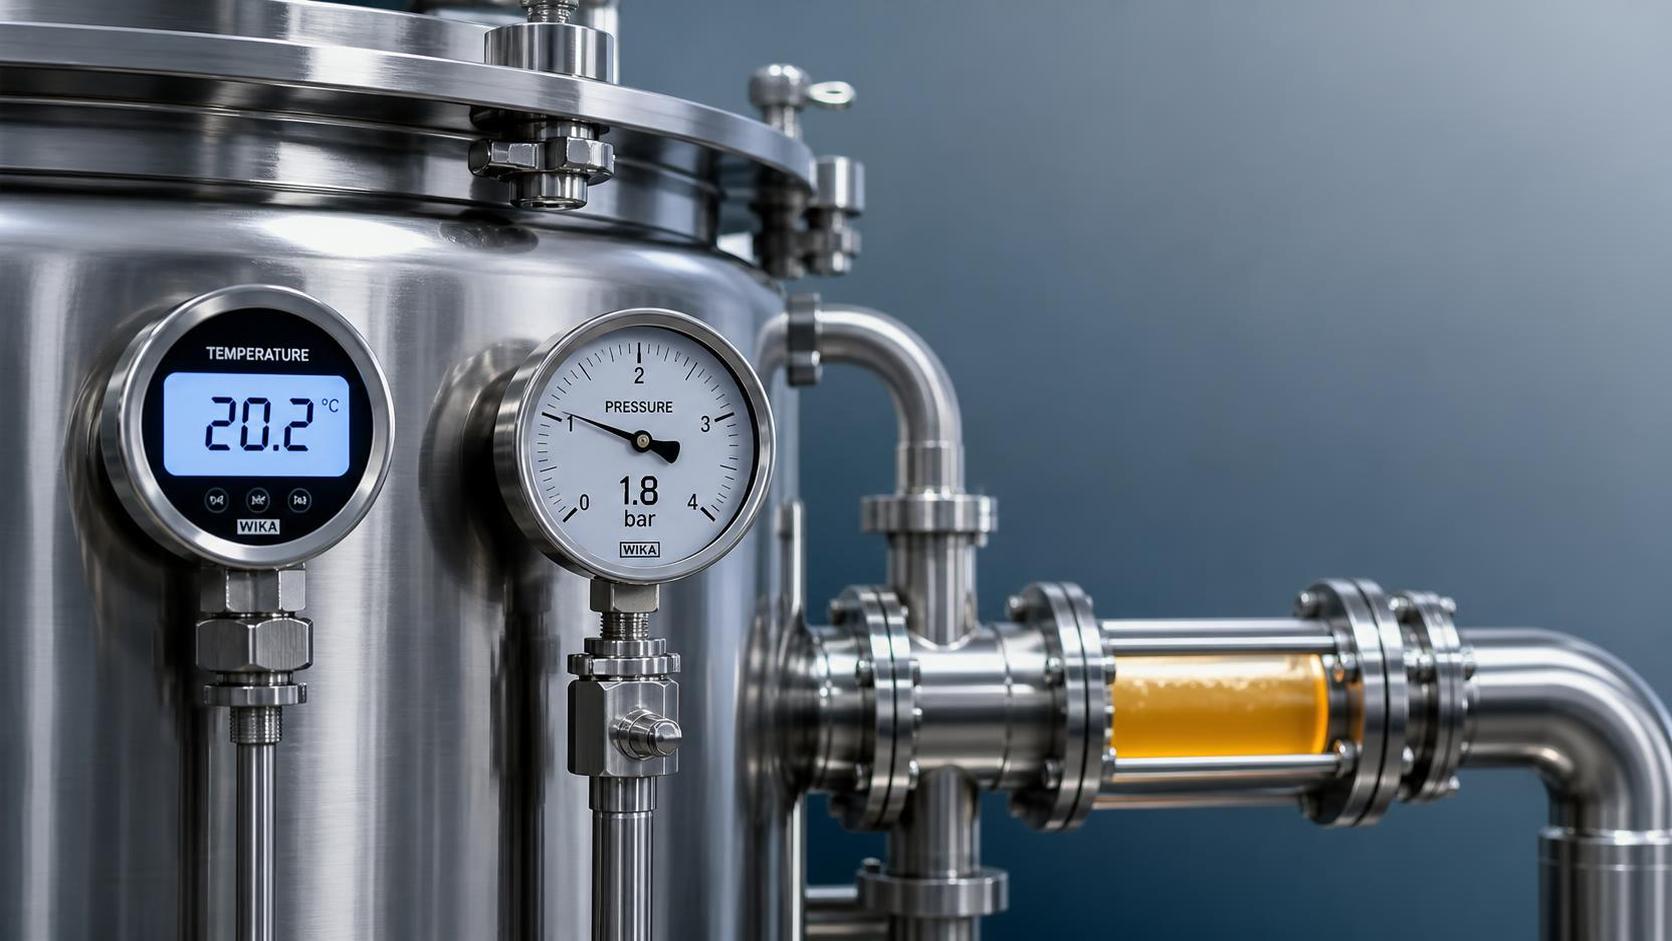
本格的なNEIPAの発酵制御は、単一のパラメータで定義されるものではありません。これは、密接に結び付いた4つの変数の相互作用であり、それぞれに記述的な意図だけでなく、測定可能な閾値が必要です。第一は温度プロファイリングです。単に「19°Cで発酵させる」のではなく、ラグフェーズ、指数増殖期、ジアセチルレストの間でプロファイルをどのように変化させるかが重要です。NEIPAでは、酵母投入後の最初の48~72時間が重要な時間帯です。代謝活動のピーク時に20°Cを超えて温度が毎時0.3°Cより速く上昇すると、エステル生成はマンゴーやパイナップルではなく、溶剤様のフーゼルアルコールへと偏ります。逆に、酵母投入後18時間を超えて18.5°C未満に維持すると、酵母の代謝が遅れ、発酵度不足や、ホップオイルの知覚を覆い隠す残留甘味のリスクが高まります。
第二は酵母株の選定ですが、単にどの株を選ぶかだけではありません。本物らしさは、増殖培養の一貫性と生存率の追跡にかかっています。「London Ale III」と表示された株でも、特に高比重麦汁やレイトホップの投入量が多い条件では、生存率60%で投入された場合と85%で投入された場合では挙動が異なります。Jinpai Beerでは、段階的な麦汁スターターを用いてすべてのNEIPA用酵母を自社内で増殖培養し、血球計算盤とメチレンブルー染色の両方で細胞数を確認しています。光学濃度だけに依存することはありません。投入前に12%超の非生存細胞を示す培養液はすべて廃棄します。この規律により、発酵後半で補償的な温度上昇を必要とする発酵開始の遅れを防止します。
第三は酵母活性に対するホップ投入のタイミングであり、総IBUやドライホップ重量だけの問題ではありません。重要なのは、ホップ添加を特定の代謝段階に同期させることです。たとえば、ワールプールホッピングは火止め後15分以内に行い、ホップ接触前に麦汁を85°C ± 2°Cまで冷却する必要があります。88°Cを超える状態での長時間の接触はミルセンを分解し、より低い温度では異性化効率が低下します。さらに重要なのは、ドライホッピングは最終比重が確認され、かつ発酵温度が6時間以上安定してからのみ行うことであり、暦日を基準にしてはなりません。当社では、12時間間隔で実施する2点の比重計測定によってこれを確認しています。この確認を省略すると、酵母が代謝的に活性なままである場合、ホップ化合物が刺激的なフェノール類へ生物変換されるリスクがあります。
第四は酸素管理であり、酸素の回避と精密な再導入の両方を含みます。活発な発酵およびコンディショニング中、溶存酸素(DO)は0.03 ppm未満に維持しなければなりません。そのため、ドライホッピング中の空気注入、圧縮空気によるヘッドスペースのパージは行わず、酸化を触媒する微細な錆粒子を除去するため、ステンレス製移送ラインを不動態化します。しかし逆説的に、制御された酸素添加は必要であり、それは酵母投入時の一度だけです。酵母を投入する直前に、校正済みの光学式インラインDOセンサーで測定しながら、通気した麦汁に正確に8~10 ppmのDOを添加します。少なすぎるとステロール合成が不十分になり、多すぎるとアセトアルデヒドの持ち越しが増加します。これは理論上の話ではありません。当社はバッチごとのすべてのDO測定値を記録し、最終的なカルボニル化合物アッセイと相互参照しています。
これらは抽象的な理想論ではありません。日常のオペレーションに組み込まれています。Jinpai Beerでは、発酵制御プロトコルは醸造前から始まります。麦汁の酸素化は、蒸気凝縮水の混入を検出するために、ケトル煮沸中にインライン導電率プローブを使用して毎時確認します。蒸気凝縮水の混入はDO測定値を誤って上昇させるためです。発酵中、温度ログは15分ごとではなく90秒ごとにサンプリングされ、逸脱が発生すると醸造責任者のタブレットに自動アラートが送信されます。ホップの吸収量はタンク形状と麦汁粘度によって異なるため、ドライホップ重量はバッチ単位ではなく容器単位で記録します。そして重要なのは、35°Cでの30日間の加速熟成試験に合格するまで、いかなるバッチも出荷されないことです。この試験では濁度の低下だけでなく、リナロールおよびゲラニオールの分解速度をGC-MSで定量します。
有能なNEIPAメーカーと、単にヘイジービールを生産するメーカーを分けるものは何でしょうか。それは因果関係のトレーサビリティです。単に「Cryoホップを使用しています」ではなく、「Cryoロット#Xのβ-ミルセン含有量を毎週、自社HPLCの基準値と照合して検証し、それに応じてワールプール保持時間を±2分調整しています」と言えることです。「比重の低下が止まれば発酵終了」という考え方を退け、エタノール収率と予測発酵度を確認した上で、それを最終pHの変動と関連付けることです。3日目から5日目にかけての0.15 pH低下が、コロイド状ヘイズ形成に不可欠な健全なプロテアーゼ活性の兆候であることを理解し、そのパターンが±0.03単位を超えて逸脱した場合に調査することです。
NEIPA製造のサプライヤーを評価する場合、「NEIPAを製造していますか」と尋ねるのではなく、次のように尋ねてください。「15°P NEIPAバッチについて、直近3回分の発酵ログを見せてください。24~48時間の温度上昇速度、投入時のDO、確認済み最終比重に対するドライホップのタイミングを明示してください。」次に、それらのログを対応する官能評価シートおよび30日間安定性レポートと比較してください。テイスティングノートだけでなく、この3つの文書間の一貫性こそが、技術的な準備状況を示す最も強力な指標です。Jinpai Beerはこれらの記録をデジタルで管理しており、バージョン管理されたSOPは、最低5バッチの検証運転後にのみ更新されます。遡及的な編集はありません。手書きによる訂正もありません。あるのは、リアルタイムで記録される、監査可能な因果関係の連鎖だけです。なぜなら、NEIPAにおける本物らしさは醸造されるものではなく、設計され、測定され、検証されるものだからです。バッチごとに。
お問い合わせいただき誠にありがとうございます. メッセージと連絡先情報を残してください, 24時間以内にご返信いたします.