


海上輸送中に発生した0.0%アルコールビールの破損に対する標準的な対応プロセスは何ですか?
時間:
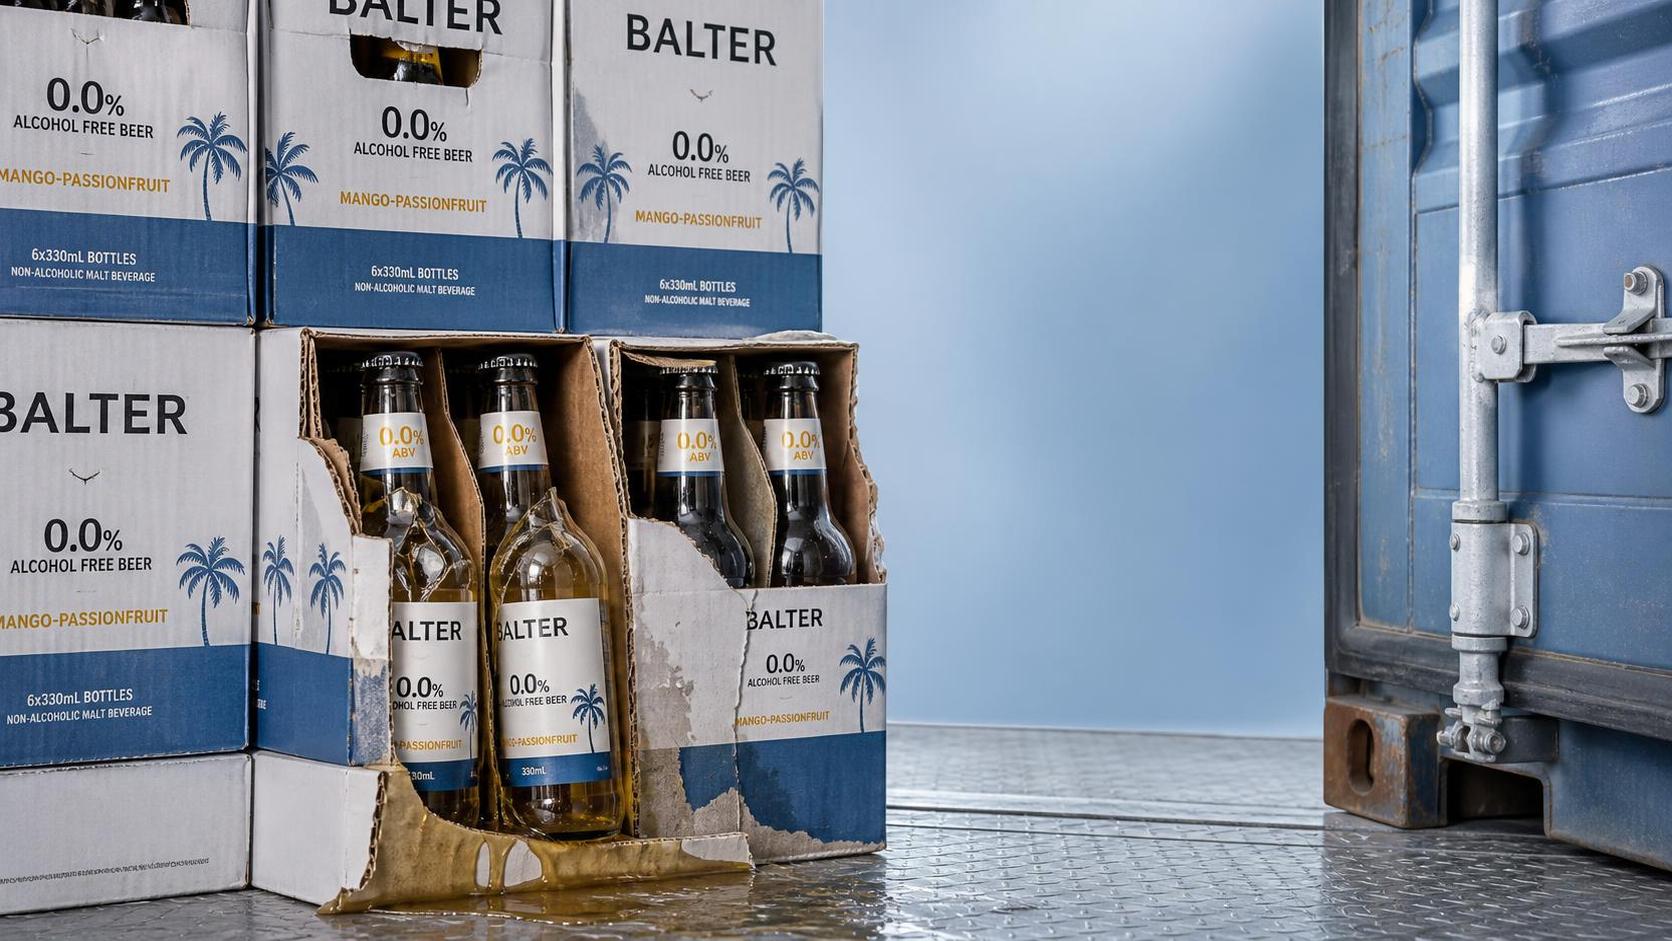
0.0%アルコールビールのコンテナが、特に30日以上の海上輸送後に、破損したボトルを含んだ状態で港に到着した場合、理論は必要ありません。必要なのは行動です。明確な責任分担、迅速な記録、そして次の対応について一切の曖昧さがないことです。これこそが、当社のアフターサービスチームが日々頼りにしているものです。0.0%アルコールビールの破損に対する標準的な対応プロセスは何ですか?それは理論上のチェックリストではなく、コンテナのシールが開封された瞬間に始まり、代替在庫が確認・記録され、小売棚への陳列準備が整うまで終わらない、現場で検証された一連の手順です。
はっきり言いましょう。ノンアルコールビールは、単に「アルコールのないビール」ではありません。その配合は、炭酸安定性の低さ、温度変動への高い感受性、そして多くの場合は軽量ガラスや薄いPETにより、従来のラガーとは異なる挙動を海上輸送ストレス下で示します。ボトルへの衝撃、結露によるラベルの剥離、湿度の高い船倉内でのパレットのずれは、例外的な事象ではありません。これらは予測可能な摩擦要因です。チームがこれらを一般的な飲料の損傷として扱うと、根本原因を誤診し、クレーム処理が遅れ、出荷のたびに同じ損失サイクルを繰り返すことになります。
そこで、方針ではなく実務として、当社がどのように対応しているかをご説明します。
**まず、荷下ろしの前に停止します。**
例外はありません。コンテナが外観上は無傷に見えても、内部の湿度蓄積により結露が底部に溜まり、段ボールを軟化させ、パレットをずらし、持ち上げ時にボトルの首部へ負荷をかけることがあります。当社の現場担当者は、開封*前*に必ず温度スキャンを行い、その後、継ぎ目に沿った目視可能な水の跡、ドアヒンジの錆び(長時間の湿気曝露の兆候)、およびカビ臭の有無を確認します。特に、異臭がより早く発生するフルーツ風味または機能性の0.0% ABVビールでは重要です。内部の温度/湿度ログ(導入されている場合はIoTセンサーによる)が、>90% RHまたは>35°Cの状態が>48時間継続したことを示す場合、1ケースにも触れる*前*にフラグを立てます。
**次に、数量ではなくパターンに基づいてトリアージを行います。**
破損はランダムではありません。そこには原因を示す情報があります。前方下部の角に破損ボトルが集中している場合は、港湾荷役時の衝撃損傷の可能性が高いため、コンテナ壁面のへこみやパレットの変形を確認します。複数の層にわたり、主に中央付近にガラス片が散在している場合は、振動共振を示しています。これは、デッキ上のコンテナ配置(露出位置か中段積みか)やケース間の緩衝材不足に関連することが多いです。破損が1つのSKU、たとえば糖質ゼロ・低カロリー品種のみに限定され、他が無傷の場合は、配合固有の問題です。低粘度の液体+より狭いネック形状=荒天時の垂直Gフォースに対するリスク上昇となります。当社ではこれを簡単なグリッド図に視覚的に記録します。単に「破損ボトルX本」ではなく、*どこで*、*どのように*、*どのSKUが*破損したかを記録します。この図が、すべてのクレームの基盤となります。
**記録は事務作業ではなく、証拠の連鎖です。**
写真だけでは不十分です。損傷した各ケースについて、上方からの写真(パレット全体のレイアウトを示すもの)、側面からの写真(層の完全性および支持構造を示すもの)、および接写(ラベルの判読性、ボトルタイプ、ロットコードを示すもの)の3方向を必須としています。フラッシュは使用せず、自然光のみを使用します。そして重要なのは、運送業者の担当者が状態報告書に署名するまで、損傷在庫を決して廃棄しないことです。なぜなら、外装に損傷が見られない場合、運送業者は日常的にクレームに異議を唱えるためです。しかし、内部の証拠の方が重要です。湿った段ボールのフラップ、潰れた内側の仕切り、またはガラス上の残留物のパターンが、実際の状況を示します。また、破損後に微生物学的安定性が疑問視された場合のラボ検査用として、代表的な破損ボトルを2~3本(日付/時刻スタンプ付きのラベルを貼ったジップロック袋に密封して)保管します。
**クレームは提出するものではなく、データに基づいて交渉するものです。**
当社は一律の「X%損失」という数値を提出しません。代わりに、損傷マップを運送業者の航海ログ(天候、速度変更、利用可能な場合は横揺れ角度)、当社独自の包装検証レポート(例:該当するケース設計のISTA 3A試験結果)、およびルート別の過去の損失率と照合します。破損がその航路の基準値を>2倍上回り、既知のリスク要因(例:冷蔵なしでの夏季スエズ運河通過)と一致する場合、偶発的なものではなく体系的な問題として提示します。これにより、議論は「支払ってください」から「共同で最適化しましょう」へと変わります。
**代替品の物流では、緊急性ではなく品質管理を優先します。**
ここで多くのチームがつまずきます。根本原因を確認せずに代替品を急送すれば、同じ失敗を繰り返すことになります。Jinpai Beerでは、代替在庫は、次のいずれかを確認した*後にのみ*出荷されます。(1) 包装が改善されたこと(例:ドイツ産小麦ビール品種について、24本入りシュリンク包装トレイから、かみ合わせ式成形パルプキャリアへ変更)、または(2) 輸送ルートが変更されたこと(例:乱暴な取扱いの実績がある積替えハブを回避)。さらに、すべての代替ロットに対して加速保存試験を実施します。特に機能性スペシャルティビールでは、輸送中の熱ストレスが、損傷していないボトルでも酸化を促進する可能性があるためです。当社は破損を終点ではなく、診断のための入力情報として扱います。
当社が*行わない*ことが一つあります。それは、すべての0.0% ABV製品が同じように反応すると考えることです。当社のクラシックラガーは、より厚いガラスと高いCO₂保持性を使用しているため、振動には強い一方で、衝撃では割れやすくなります。フルーツ風味ラインは、より軽量なPETと天然安定剤を使用しており、熱にはより弱いものの、粉砕破損は起こりにくいです。そのため、社内の損傷データベースはSKUだけでなく、配合別に区分されています。これにより、傾向を把握できます。たとえば、マンゴー・パッションフルーツ品種の破損が、熱帯港で>12時間の通関遅延があるルートでのみ増加する場合、原因は輸送そのものではなく周囲温度による熱浸漬であることが示されます。
さらに明確に述べておくべきことがあります。適切な包装を行っていても、複数回の出荷で破損率が一貫して1.2%を超える場合、積載方法を見落としている可能性が高いです。過積載のパレット、1パレット上でのSKU混載、またはストレッチフィルムの張力不足(当社では70%プレストレッチで最低17周を指定)は、現場監査で確認される予防可能な事故の約65%を占めます。これらを改善するために新しいサプライヤーはほとんど必要ありません。必要なのは規律ある実行だけです。
0.0%アルコールビールの破損に対する標準的な対応プロセスは何ですか?それは固定的なプロトコルではありません。観察 → マッピング → 相関分析 → 調整 → 検証というフィードバックループです。そして、それはクレームフォームから始まるのではなく、コンテナの前に立ち、注意深く観察し、ノートを開き、1本のひび割れたボトルが実際に何を訴えているのかを正確に理解している人から始まります。
クラシックラガー、ドイツ産小麦、糖質ゼロ・低カロリー、フルーツ風味、機能性スペシャルティ品種を含むクラフトノンアルコールビールのグローバル流通を管理するチームにとって、このリズムは自然なものになります。OEM/ODMの履行、卸売供給、またはカスタム小売ソリューションのいずれを調整する場合でも、規律は変わりません。破損をコストではなくデータとして扱うことです。なぜなら、このカテゴリーでは、破損ボトルへの対応方法によって、維持できる信頼の量、そして獲得できる追加注文の数が決まるからです。
次のページ:すでに最後です
ジンパイ・ビール株式会社
お問い合わせいただき誠にありがとうございます. メッセージと連絡先情報を残してください, 24時間以内にご返信いたします.