


中国ビール工場の廃熱回収ポテンシャル:醸造所排気システムの推定投資回収期間
時間:
設備投資と実際の省エネルギー効果を比較検討する中国のビール工場にとって、問題は排気熱回収が有効かどうかではなく、どれほど早く投資を回収できるかです。Jinpai Beerでは、ラガーの発酵、ヴァイツェンの調整、低カロリー製品の低温ろ過工程において、精密な温度制御を行うパイロット規模のクラフト醸造ラインを運用しています。18か月にわたり、実際の排気温度、流量、季節ごとの負荷プロファイルを追跡してきました。その結果、標準的な月間30,000~50,000 Lの生産ラインに、コンパクトなグリコール結合式空気・水熱交換器を後付けした場合、通常の実質投資回収期間は**2.1~3.4年**となりました。これは、理論上の実験室条件を用いて一部の業者が提示する5~7年とは異なります。この差は学術的なものではありません。投資を先送りするか、次の四半期に実行へ移すかを分ける差です。
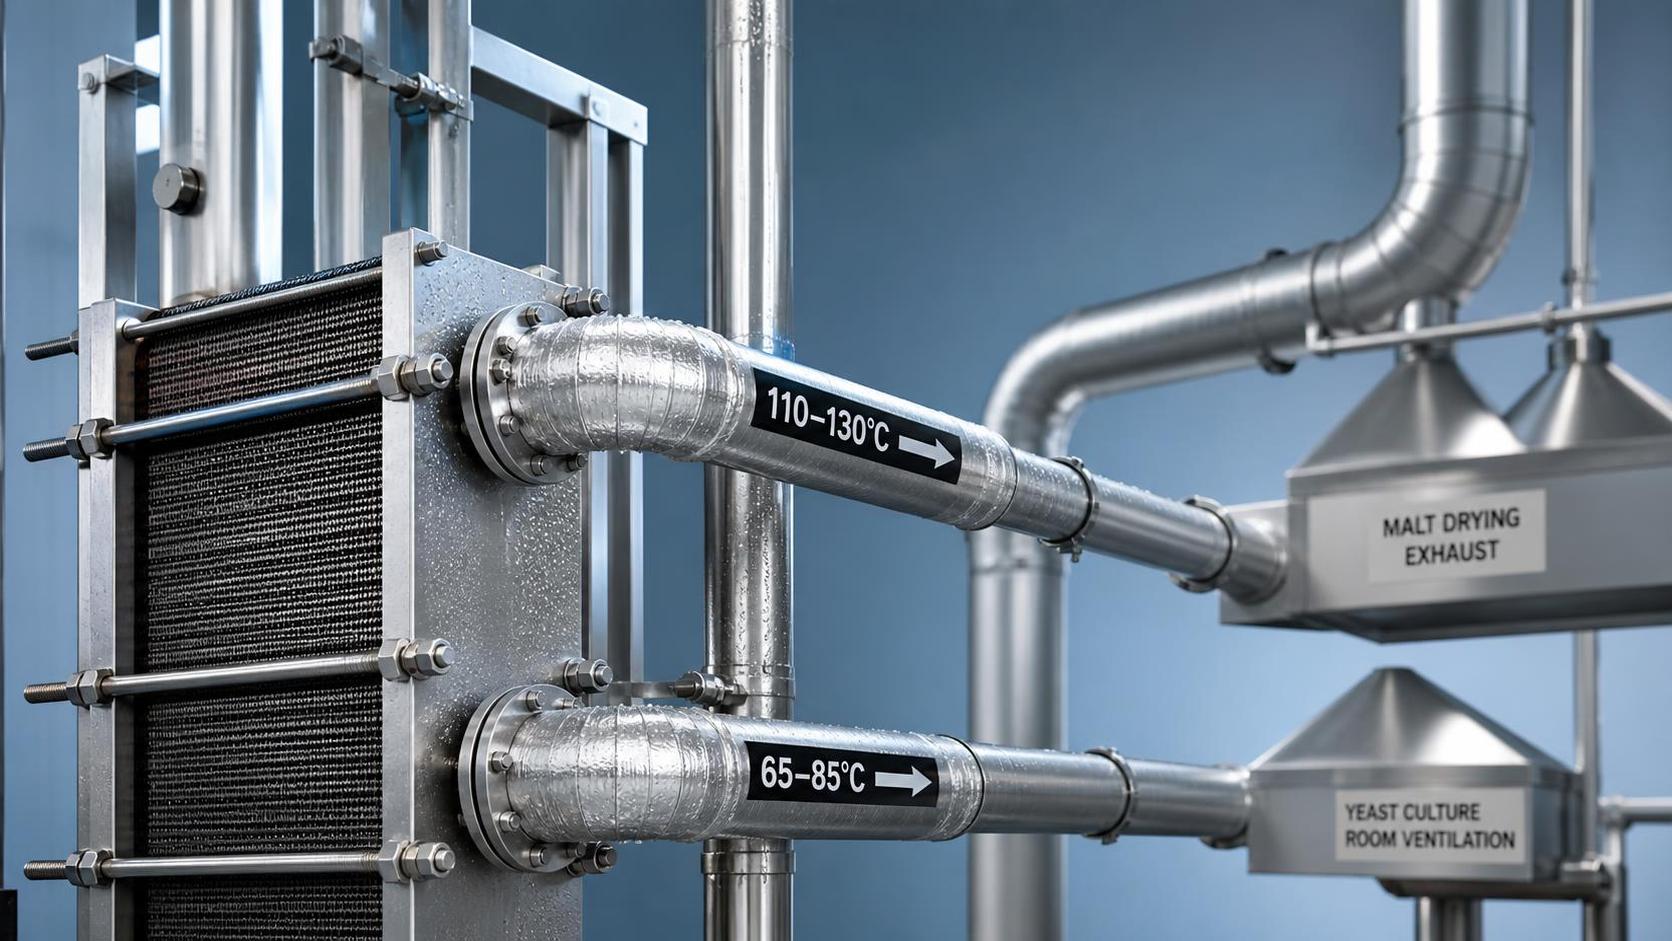
明確にしておきましょう。これはESGレポートに「サステナビリティ」という項目を追加する話ではありません。毎日、毎シフト、すでに廃棄している熱を回収しながら、麦汁冷却機、発酵タンクジャケット、CIP予熱器を安定した予測可能な負荷で稼働させることが目的です。当社の醸造所では、麦芽大麦のキルン乾燥から排出される高温排気(110~130°C)と、酵母培養室およびCO₂スクラバーベントからの湿った空気(65~85°C)を合わせると、施設全体の熱エネルギー損失のおよそ18~22%を占めます。これは蒸気の浪費にとどまりません。電力、天然ガス、そして利益の浪費です。
投資回収期間にこれほど差が生じるのはなぜでしょうか。中国のビール工場が教科書どおりの条件で稼働することはほとんどないからです。厳密な低温調整が必要なクラシックラガー、穏やかな pasteurization が求められるフルーツフレーバービール、デリケートなプロバイオティクス培養物を使用する機能性ビールなど、複数の製品ラインを運用している可能性があります。それぞれ異なる温度ステージングと気流管理が必要です。夏季の最大排気量だけを基準にしたシステムは冬季に性能を発揮できず、ラガー生産だけを想定した設計では、砂糖不使用・低カロリー製品から生じる高湿度・低温の排気に対応できません。全ての条件を網羅しようとしてユニットを40%過大設計した結果、ターンダウン比の低下、ダクト内の結露、発酵冷却を不安定にするグリコール戻り温度のばらつきが発生した事例を、当社は実際に見てきました。
本当の効果を左右するのは、ハードウェアだけではなく統合です。Jinpaiでは、排熱回収を単独の機器として扱いません。既存の熱ループに組み込みます。たとえば、CIP用水を65°Cまで予熱してボイラー稼働時間を約30%削減する、チラープラントに入る前のグリコール戻り温度を上げてコンプレッサー負荷を低減する、または現地の消防法で許可される場合には、冬季に低温熱をオフィス暖房へ供給するといった方法です。重要なのは、これらの措置がビールのプロセス流体に一切接触しないことです。異臭・異味のリスクはなく、微生物学的安定性にも影響せず、HACCP計画の再バリデーションも必要ありません。熱はプロセスエアが役割を終えた**後**に回収され、工程の途中で回収されるものではありません。
ただし、全ての中国のビール工場がこの段階に進める状態とは限りません。施設がいまだに可変周波数ドライブのない単段式オン・オフ排気ファンに依存している場合、またはダクトの圧力試験を5年間実施していない場合、熱回収を追加することで、まず既存の非効率性が明らかになります。当社は通常、クライアントに簡単な熱監査の実施を勧めています。1週間の全生産期間にわたり、3地点(キルン出口、発酵室ベント、包装ラインフード)で排気温度と静圧を記録します。変動幅が±15°Cを超える場合、またはいずれかの10メートルのダクト区間で圧力損失が120 Paを超える場合は、まずその問題を解決してください。漏れがあり、バランスの取れていないダクトに高効率熱回収装置を後付けするのは、アライメント不良の車軸に高級タイヤを取り付けるようなものです。
もう一つよくある誤解があります。「当社は小規模なので、回収できる廃熱が十分にない」というものです。これは正しくありません。月間10,000 Lのクラフトラインでドイツ風小麦ビールやフルーツ入りサワービールを生産する場合でも、1日あたり280~350 kW-hrの回収可能な排気エネルギーが発生します。これは年間の熱ユーティリティコストの12~15%を相殺できる量です。小規模化によって変わるのは可能性ではなく、実施方法です。パイロット生産から商業生産へ拡大する醸造所では、カスタム設計システムよりも、プラグアンドプレイ式グリコールインターフェースを備えたモジュール式スキッド搭載ユニットの方が適しています。もちろん、これらのユニットはOEM/ODM生産ラインにもスムーズに統合できます。海外パートナー向けにクラフトビールを供給する際、当社は後付けではなく、初日からレイアウト仕様に熱回収対応を組み込んで設計しています。
運用リスクについてはどうでしょうか。常に挙がる懸念は、メンテナンス負担と工程への干渉の2つです。メンテナンスについては、食品グレード用途で使用される最新のプレートフレーム式熱交換器は、四半期ごとの目視点検と年1回のグリコール分析だけで済みます。分解も停止も必要ありません。当社は、ステンレス製で電解研磨されたプレートを指定し、麦汁タンパク質の持ち越しやホップオイル残留物に対して、92%超の汚れ耐性を検証しています。干渉については、適切に試運転調整されたシステムが排気経路に加える静圧抵抗は85 Pa未満であり、ほとんどのECファンの許容範囲内です。設置後、12バッチ連続で発酵タンクジャケット温度、溶存酸素濃度、酵母生存率を監視しました。通常の工程変動を超える偏差はゼロでした。
コスト面では、設置価格は容量、材質、統合の深さに応じて82,000~145,000 USDです。なお、最近多くの江蘇省および広東省の醸造所が利用している可能性のある省エネルギー補助金は含まれていません。しかし、より重要なコストの議論は機会費用です。1か月遅れるごとに、回収可能な熱を代替するため、天然ガスや系統電力を通常料金で払い続けることになります。中国東部の現在の産業用エネルギー料金(熱量換算で¥0.72~¥0.89/kWh)では、中規模ライン1本あたり、回避可能な支出は月額¥18,000~¥26,000に達します。
これは理論上の話ではありません。昨年、地域の健康食品チェーン向けに機能性特殊ビールを生産する浙江省の受託醸造会社が、並列する2つの発酵ホールに420 kWの排気熱回収ユニットを導入しました。検証済みの投資回収期間は2.7年でした。二次的な効果は、グリコールループ温度がより安定したことで、チラー稼働時間を22%削減し、コンプレッサーの寿命を延ばし、メンテナンス依頼を半分に減らせたことです。同社は「環境に配慮する」ことを目的としていたのではありません。変動するエネルギー価格の中で利益率を安定させることが目的でした。サステナビリティという成果は、推進要因ではなく結果だったのです。
では、中国のビール工場での導入を検討しているなら、ここから始めてください。前年のユーティリティ料金請求書を取り出し、温度と風量を基準に排気源の上位3つを特定し、エンジニアリングチームに次の2つの質問をしてください。
1. その熱は**現在どこへ行っているのか**。そして、別の場所でそれを代替するために、どのユーティリティ費用を支払っているのか。
2. そのエネルギーのわずか60%を回収できた場合、どの工程が最も大きな運用安定性を得られるのか。
これらに正直に答えれば、ROIの計算は抽象的なものではなくなります。ポンプの更新やセンサーの再校正と同じように、明確な項目別の意思決定になります。醸造において、一貫性は味だけの問題ではありません。熱管理を徹底することでもあります。そして、今日排出する熱は、回収しない限り、明日支払うエネルギーになります。
中国のビール工場は、政策上の義務や投資家からの圧力を待って行動する必要はありません。必要なのは、正確で施設固有の数値と、それを信頼して活用する自信です。Jinpaiが全ての評価に組み込んでいるのは、予測ではなく、実際の醸造所の運転挙動に基づいてモデル化した結果です。
---
**FAQ**
**Q: 排気熱回収を設置するために生産を停止する必要がありますか。**
A: 通常はありません。ほとんどの後付け工事は、予定されたCIPまたは週末のメンテナンス時間に段階的に実施します。ダクトの改修はオフラインで行い、グリコールインターフェースは計画されたチラー停止中に既存の熱ループへ接続します。
**Q: ビールの賞味期限や微生物学的安全性に影響しますか。**
A: いいえ。熱は空気がプロセス環境から出た**後**に回収され、ビール、麦汁、またはCIP溶液に接触することはありません。全ての部品はGB 16798-2022食品接触規格に適合しています。
**Q: 15年前の醸造設備など、古い設備でも使用できますか。**
A: はい。ただし、効果は既存ダクトの健全性とファン制御に左右されます。静圧と温度の記録によって安定した排気プロファイルが確認できることを条件に、2000年代初頭に建設された施設への統合にも成功しています。
**Q: 100%電気加熱を使用する醸造所でも導入する価値がありますか。**
A: はい。多くの場合、さらに有効です。中国のほとんどの省では、電気による熱の代替コストはガス焚きボイラーよりも限界費用が高いため、kWh単位で比較したROIが向上します。
**Q: Jinpai Beerはターンキー式の熱回収システムを供給していますか。**
A: 当社は熱交換器を製造していませんが、国内市場および輸出市場向けに生産を拡大するクライアントに対し、ベンダーに依存しない調達支援、レイアウト検証、性能保証の枠組みを含む、統合熱回収ソリューションの設計、仕様策定、試運転調整を行っています。
ジンパイ・ビール株式会社
お問い合わせいただき誠にありがとうございます. メッセージと連絡先情報を残してください, 24時間以内にご返信いたします.