


大規模ビール生産における自動化レベルの選定は、醸造所が1日に何ヘクトリットル生産できるかという単純な問題ではありません。能力一覧表では効率的に見えるシステムでも、製品構成が拡大した場合、包装形態が変わった場合、または品質チームが異臭の原因を単一の発酵イベントまで追跡する必要がある場合には、制約となる可能性があります。
技術評価担当者にとって、真の判断は、プロセスの再現性、レシピの柔軟性、オペレーターへの依存度、保全能力、長期的なデータ可視性が交差する点にあります。これは、複数の定番主力ビールを生産する醸造所にとって特に重要です。クラシックラガー、ドイツ小麦ビール、フルーツフレーバービール、糖質ゼロ・低カロリービール、機能性スペシャルティ製品を含む製品ポートフォリオでは、醸造工程の制御、セラー管理、洗浄、包装に対してそれぞれ大きく異なる要求が生じます。
したがって、最適な自動化レベルが「利用可能な最高レベル」であることはほとんどありません。醸造所が保守、適応、または適切な運用を行えないシステムを作ることなく、適切な運用リスクを取り除くレベルこそが最適です。
再現可能であるべき生産上の意思決定から始める
半自動システムと全自動システムを比較する前に、個々のオペレーターの判断に依存するには重要すぎる生産上の意思決定を特定してください。大規模醸造では、通常、マッシング温度プロファイル、麦汁煮沸時間、ホップ添加シーケンス、麦汁の曝気、発酵温度曲線、タンク圧力、CIPパラメータ、充填制御がこれに含まれます。
目視検査や官能的判断に価値がある場合、醸造所はある程度の手作業を許容できます。しかし、発酵度、苦味、溶存酸素、微生物学的安定性、または包装品の一貫性に影響する重要管理点のばらつきは、容易には許容できません。
例えば、クラシックラガーの生産では、多数のタンクにわたり発酵および熟成条件を厳密に繰り返す必要がある場合があります。フルーツビールのラインでは、添加量と交差汚染への懸念が生じます。糖質ゼロビールでは、酵素処理、発酵性能、最終分析目標をより厳密に管理する必要がある場合があります。これらは同一の生産課題ではなく、自動化のコンセプトにはその実態を反映させるべきです。
初期段階で有用な問いは次のとおりです。シフトごとにばらつきが発生した場合、最も大きなコストまたはブランドリスクを生む工程はどれか。重要度の低い作業より先に、これらの工程を自動化の優先対象とすべきです。
大規模ビール生産のための3つの実践的な自動化モデル
自動化は二者択一ではなく、連続した範囲として捉える方が適切です。ほとんどの醸造所では、施設全体を単一の均一なレベルにするのではなく、手動、半自動、自動の機能を組み合わせて運用しています。
多くの生産者にとって、半自動化は合理的な出発点です。オペレーターがバッチを開始し、原材料の投入を確認し、移送を監視する一方で、制御システムが温度、ポンプのインターロック、タイミングを管理します。このアプローチは実際の醸造への関与を維持し、設備投資を抑えることができます。
その限界は、生産量の増加に伴って明らかになります。複数のバッチ、タンク、洗浄サイクル、包装オーダーが重なると、醸造所はオペレーターが例外ルールを記憶したり、情報を別々の記録簿に書き込んだりすることに依存する可能性があります。高生産量の環境では、小さな見落としが高コストな遅延につながるのはこの段階です。
醸造所がシフト間で一貫した実行、頻繁な生産サイクル、または広範な流通網を必要とする場合、全自動プロセス制御がより有力な選択肢となることが多いです。レシピの実行、バルブシーケンス、タンク制御、定置洗浄ルーチン、イベント記録を自動化できます。ただし、全自動システムをブラックボックスとして扱うべきではありません。そのロジックが理解、変更、またはトラブルシューティングしにくい場合、醸造所は日常的な変更について外部サポートに依存することになる可能性があります。
スマート自動化では、さらに一層進み、生産データを計画、品質記録、保全活動、ユーティリティ監視、または倉庫内移動と連携させます。これは、大規模ビール生産、特に経営陣が歩留まり損失、タンク稼働率、包装停止時間、ロットレベルのトレーサビリティを把握したい場合に有用です。しかし、ダッシュボードが現代的に見えるからではなく、明確な運用目的をもって導入すべきです。
自動化が通常最も大きな成果をもたらす領域
すべての部門が同じ自動化投資に値するわけではありません。技術評価では、各プロセス領域を個別に検討する必要があります。
醸造工程:再現可能な熱処理と移送作業を自動化する
醸造工程の自動化は、通常その基盤となります。粉砕原料の供給、水量、マッシング休止、昇温、ろ過、麦汁回収、煮沸、ワールプールのタイミング、移送シーケンスを自動制御することで、ビールスタイルが決まる段階でのばらつきを低減します。
ラガーと小麦ビールの両方を生産するブランドにとって、レシピ管理は容器能力と同様に重要です。オペレーターがプロセス設定を手作業で再現するのに依存するのではなく、システムには承認済みの調整機能を備えた管理レシピを保存する必要があります。評価担当者は、レシピ変更が追跡可能かどうかも確認すべきです。誰が、いつ、ホップ添加時間、マッシング温度、または保持時間を変更したのでしょうか。
それでも、レシピ自動化には実用的な柔軟性が必要です。スペシャルティビールや季節限定ビールでは、異なるホップ添加スケジュール、フルーツの調製工程、または標準外の休止工程が必要になる場合があります。1種類の主力ラガーのみを対象に設計された硬直的なシステムは、営業チームがポートフォリオを拡大する際のボトルネックになり得ます。
セラー:発酵の一貫性とタンクの可視性を優先する
発酵は、自動化を導入する最も明確な根拠の一つです。小規模な操業では、経験豊富な醸造者がタンクを手作業で確認し、適時に判断できます。異なる段階にある多数の容器を持つ大規模セラーでは、手動による監視はますます困難になります。
自動発酵管理では、温度設定値、段階的プロファイル、冷却制御、圧力監視、アラームのエスカレーション、履歴トレンドの確認をサポートする必要があります。標準プロファイルと比較してタンクの挙動を確認できることは、不安定な発酵度、硫黄系香気、エステルレベル、または発酵遅延を調査する際に特に役立ちます。
低カロリーおよび糖質ゼロ製品では、制御計画を試験室での検査とより緊密に連携させる必要がある場合があります。自動化は分析による検証に取って代わることはできませんが、プロセス条件を記録し、逸脱を早期に可視化することはできます。同じことは、原料の取扱いとプロセスのタイミングに追加の制御が必要となる場合がある機能性スペシャルティビールにも当てはまります。
CIP:衛生管理を二次的なシステムとして扱わない
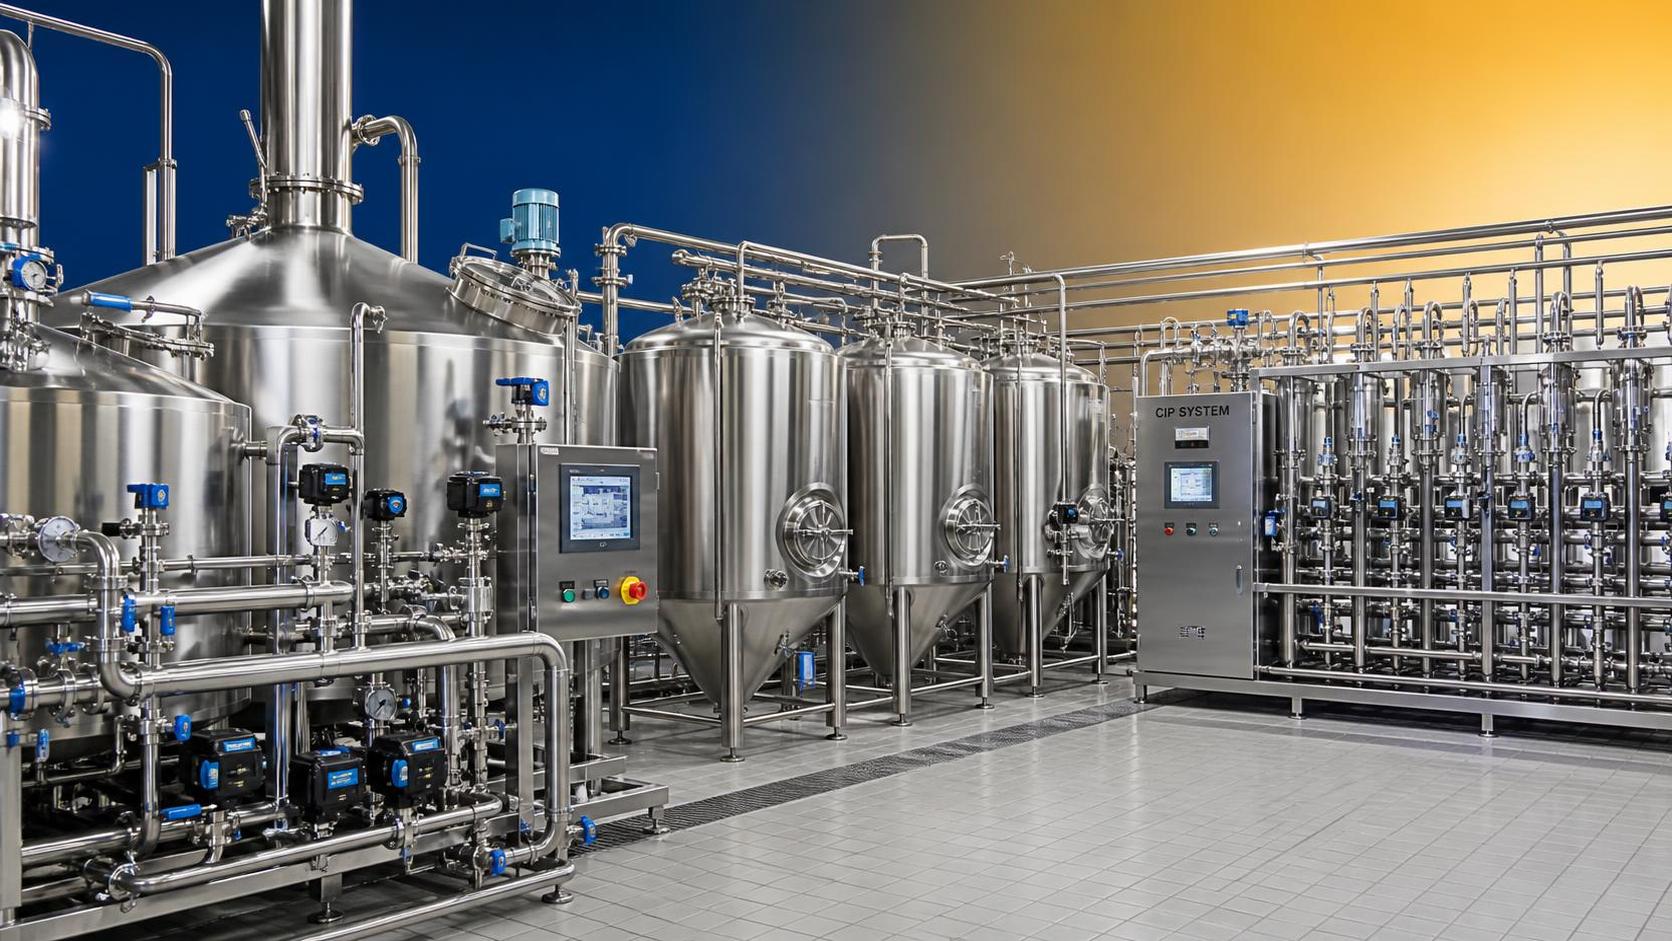
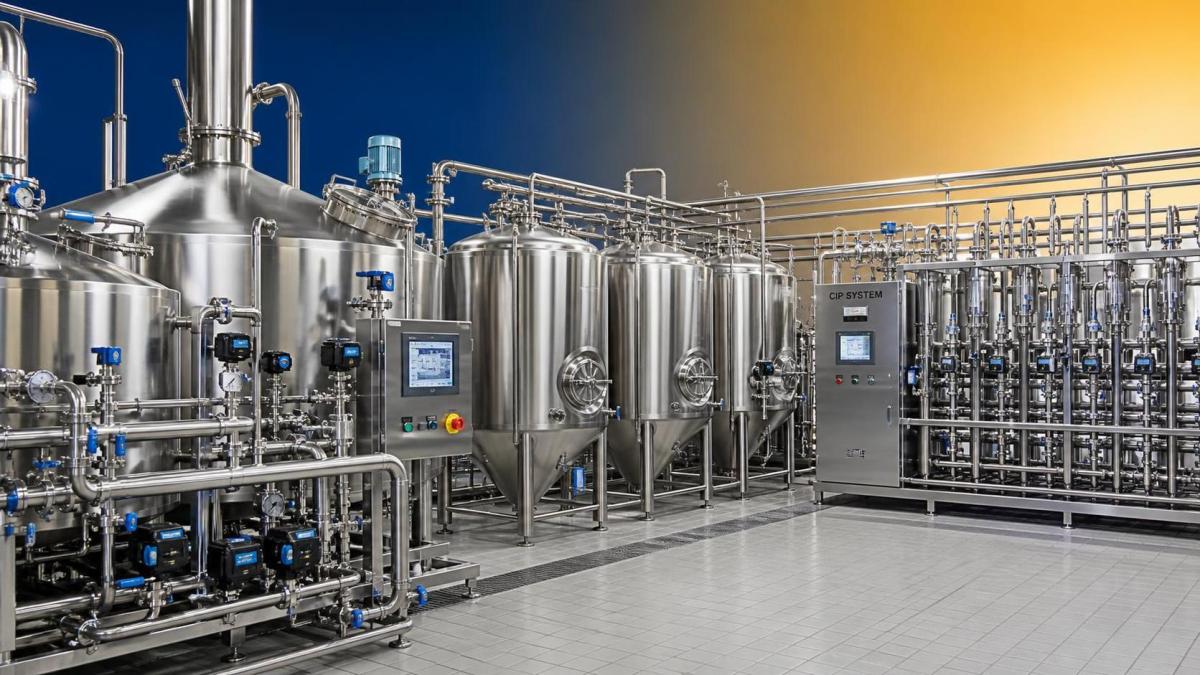
大量醸造において、洗浄は生産能力です。CIPサイクルの遅延または不完全な実行は、タンクの使用を滞らせ、製品安全性を損ない、回避可能な風味の交差リスクを生む可能性があります。これは、フルーツ原料、スペシャルティ副原料、または複数のビールスタイルを共用設備で取り扱う場合に特に重要です。
堅牢な自動CIPシステムは、該当する場合の薬品濃度、温度、循環時間、流量確認、すすぎシーケンス、戻り条件を制御する必要があります。また、完了したサイクルを記録し、例外を通知する必要があります。目的は単に開始ボタンを押すことではなく、定められた洗浄手順が実際に実施されたことを証明することです。
技術チームは、CIP設計が将来の拡張をサポートできるかを確認すべきです。後からタンク、充填機回路、または新たなフルーツビールラインを追加する際に、制御アーキテクチャ全体を再構築する必要があってはなりません。
包装:ライン速度だけでなく、フォーマットの複雑さに応じて自動化を選定する
包装は、成長中の醸造所において最も目に見える制約となることが多いです。しかし、「より速い」ことが常に適切な仕様とは限りません。缶、瓶、樽、または混合フォーマットに充填するラインでは、充填精度、溶存酸素の目標値、巻締めまたは密封の完全性、印字精度、切替作業の規律を守るための制御が必要です。
事業がスーパーマーケット、レストラン、バー、輸出志向の販売代理店に供給する場合、包装のトレーサビリティには細心の注意を払う必要があります。ロットコードは、完成包装品を生産バッチ、原材料、および関連する品質記録に結び付ける必要があります。包装エラーのコストが高い場合、自動排除システムとインライン検査が適切となることがありますが、検査データはアクセス可能で、対応につなげられるものでなければなりません。
見えにくい判断:自動化は組織の成熟度に依存する
高度な制御プラットフォームでも、不明確な作業指示、弱い校正ルーチン、または準備不足の保全チームを補うことはできません。実際、過度な複雑さは新たな脆弱性を生む可能性があります。現場の誰もアラームを理解していない、または正しい制御パラメータにアクセスできないために、生産が停止するのです。
サプライヤーを評価する際、技術評価担当者は設備デモンストレーションの先を見るべきです。システムがユーザー権限、リモートアクセス、バックアップ、予備部品、ソフトウェアのバージョン管理、電気文書、現地サービスサポートをどのように扱うかを確認してください。醸造所が自らのプロセスデータを使用可能な形式でエクスポートできるかを確認してください。独自に確認できないデータは、見かけほど価値がありません。
トレーニングは役割別に行うべきです。醸造担当者はレシピの実行とプロセス上の例外を理解する必要があります。品質担当者にはバッチ履歴とアラーム記録が必要です。保全チームには診断アクセス、電気図面、計器リスト、予防保全のガイダンスが必要です。管理者には、圧倒的な量の画面ではなく、意味のある生産指標が必要です。
複合的なビールポートフォリオのための意思決定フレームワーク
中核となるラガー製品に加え、ドイツ小麦ビール、低カロリー製品、フルーツフレーバービール、機能性スペシャルティビールを扱うJinpai Beerのような醸造所では、単一の全面導入または不導入の購入よりも、モジュール式の自動化アーキテクチャの方が通常は実用的です。
醸造工程とセラーは、一貫性と生産能力に関する大きなリスクを抱えるため、より高度な自動化が正当化される場合があります。包装では、現在のフォーマットと販売チャネルのニーズに基づいて拡張可能な自動化が必要になる場合があります。スペシャルティ添加、ろ過、またはブレンド部門は、需要の拡大に応じて追加またはアップグレードできる管理モジュールとして設計できます。
このアプローチはOEM/ODM生産ともよく適合します。委託生産およびカスタマイズプロジェクトでは、レシピの機密性、信頼できるバッチ記録、管理された切替、承認済み仕様を再現する能力が求められることが多いです。自動化は、小規模試験段階での調整を不必要に難しくすることなく、こうした商業上の要件を支えるべきです。
提案されたシステムが真に適しているかを明らかにする質問
- 大規模な手動再プログラミングなしに、異なるビール群を運用できますか?
- レシピはバージョン管理され、変更は特定のユーザー名および時刻記録に紐付けられていますか?
- 生産、品質、保全の各チームは、信頼できる単一の情報源から同じバッチ履歴を取得できますか?
- センサーが故障した場合、通信リンクが切断された場合、またはユーティリティ供給が不安定になった場合、どうなりますか?
- どの作業が手動のままであり、それらの手動工程はインターロックまたはチェックリストによって明確に保護されていますか?
- 追加の発酵タンク、新しい包装フォーマット、またはスペシャルティビール工程を後から統合できますか?
- 制御システムは、現地の技術者が保守可能なコンポーネントとソフトウェアに基づいていますか?
- サプライヤーは、生産能力、洗浄性能、制御、文書に関する明確な受入基準を提供していますか?
これらの質問は、名目上の自動化ラベルよりも多くを明らかにすることがよくあります。「全自動」と表現される2つのシステムでも、トレーサビリティの深さ、柔軟性、オペレーターの使いやすさ、ライフサイクルサポートには大きな違いがあり得ます。
成長の余地を残しながら品質を守るレベルを選ぶ
安定した大量生産ブランドにとって、全自動の醸造工程、セラー、およびCIP制御は、大規模ビール生産のための堅実な基盤となることが多いです。回避可能なばらつきを低減し、技術チームに各バッチで何が起きたかを示す信頼できる記録を提供します。頻繁な製品開発や複雑なスペシャルティ製品の発売を行う醸造所では、この基盤に、設定可能なレシピ管理と管理された手動介入ポイントを組み合わせるべきです。
データ統合型のスマート自動化は、タンク稼働率の改善、損失の削減、包装スケジュールの調整、逸脱の調査、チャネル全体のトレーサビリティ強化といった実際の意思決定に活用する準備が整ったときに価値を発揮します。これは運用規律の次の層であるべきであり、それに代わる高価な手段であってはなりません。
最も優れた選定は、画面、センサー、またはマーケティング文言が最も多いシステムであることはほとんどありません。重要なすべてのビール製造工程の再現性を高め、あらゆる逸脱の調査を容易にし、将来のあらゆる製品発売の管理をしやすくするシステムです。幅広いポートフォリオを構築し、多様なグローバルチャネルに供給する醸造所にとって、このバランスこそが、自動化を単なる設備機能から持続的な生産能力へと変えるものです。
お問い合わせいただき誠にありがとうございます. メッセージと連絡先情報を残してください, 24時間以内にご返信いたします.