


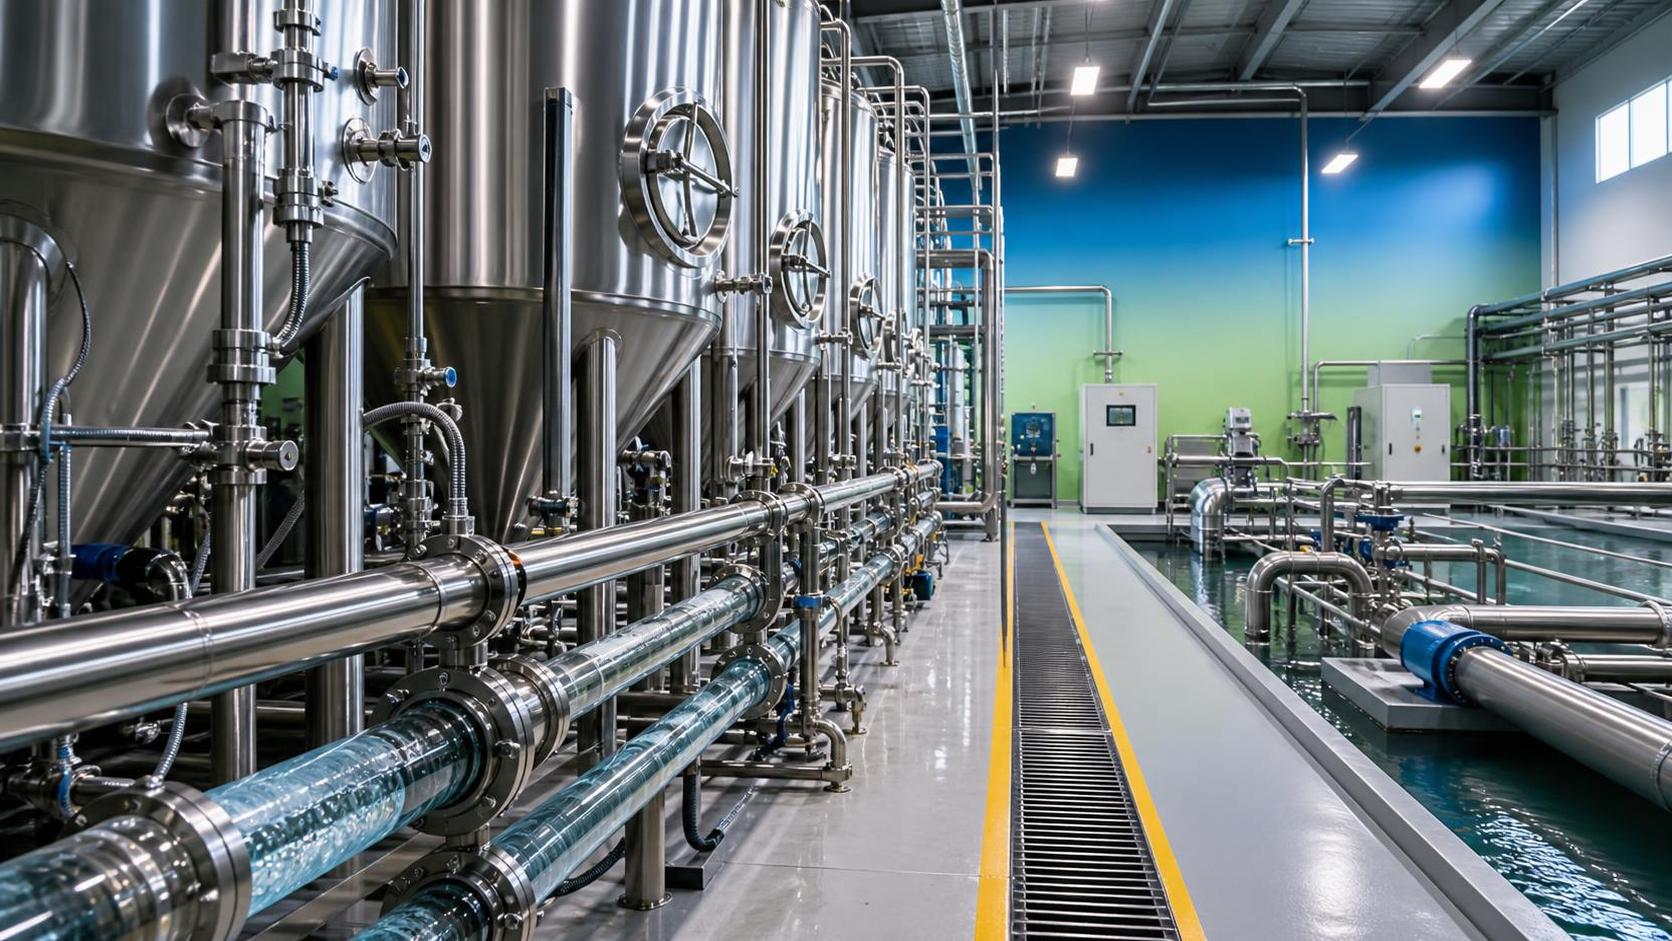
大規模なビール生産は、水利用に同時に2つの影響を及ぼします。生産量の増加に伴って工場全体の需要を高める一方で、設備設計と運転管理の徹底度によっては、ヘクトリットル当たりの水効率を改善することも悪化させることもあります。大規模醸造所では、熱回収、洗浄の自動化、製品に接触しない用途に適した水の再利用、プロセスの安定化を行う機会が増えます。その一方で、洗浄回路は大きくなり、包装設備も増え、排水量も多くなり、多数のシフトで繰り返される小さな損失への許容度は低くなります。
したがって、醸造所の経営者、委託製造業者、飲料事業の投資家にとって重要な問いは、単に醸造所がどれだけの水を消費するかではありません。水の利用可能性、処理能力、排水条件、および単位当たりの水使用量が、コスト、法令順守、または能力上の制約を生じさせることなく、計画された生産品目構成を支えられるかどうかです。
ビール自体の大部分は水ですが、ボトルまたは樽に入った液体は、醸造所のウォーターフットプリントの一部にすぎません。水はまた、原材料の粉砕・糖化、醸造、冷却、すすぎ、タンクおよび配管の洗浄、充填設備の殺菌、蒸気の生成、冷凍システムの管理、包装材の洗浄にも使用されます。生産工程が1つ増えるごとに、異なる水質要件と異なる潜在的な損失ポイントが生じます。
生産規模が水利用の構図を変える理由
小規模な醸造所は、比較的簡易な設備と断続的な生産で操業している場合があります。絶対的な水需要は限られますが、洗浄水や切替時の水が短い生産ロットに分散されるため、ビール単位当たりの水使用量は高くなる可能性があります。大規模な工場では、より長い生産ロットの運用、ユーティリティの集中化、自動定置洗浄システムの利用が可能です。こうした利点は、工場が測定可能な水使用目標を中心に設計・管理されている場合、水使用原単位を低減できます。
規模は非効率も増幅します。必要以上に長く作動するすすぎバルブ、不必要に追加の洗浄サイクルを受けるタンク、制御が不十分な冷却水回路は、1シフトだけでは小さな問題に見えるかもしれません。しかし、複数の醸造設備、充填ライン、発酵槽、および24時間稼働の生産にわたると、同じ問題が重大な運転コストとなります。
したがって、大規模なビール生産は、地域の水源からの総取水量を増やしながら、ヘクトリットル当たりの水使用量を低減することができます。両方の記述が成り立ちます。この区別は、拡張プロジェクトを評価する際に重要です。醸造所は内部効率を向上させても、総生産量が大幅に増加したために、上水供給、工業用水ネットワーク、または地域の帯水層に大きな負荷をかける可能性があります。
意思決定者は、以下の3つの指標を分けて考えるべきです。
- 総取水量:上水、地下水、表流水、またはその他の承認された水源から事業所に流入する水量。
- 水対ビール比率:醸造所で使用した総水量を包装済みビール量で除した値で、通常は工場効率の指標として監視されます。
- 排水量および負荷:有機物負荷、洗浄用化学薬品、浮遊物質、温度、pHに関する事項を含む、施設から排出される排水の量と組成。
これらの指標の1つだけに注目すると、誤解を招く状況になりかねません。水対ビール比率が優れた工場でも、大規模な排水インフラを必要とする場合があります。総取水量が中程度の醸造所でも、流入水の水質が変動する場合や、地域の排水規制が厳しい場合には、深刻な操業上の困難に直面することがあります。
醸造設備以外で水が消費される場所
醸造設備は目立つ存在ですが、工場の水使用性能を決める唯一の領域であることはほとんどありません。製品に含まれる水は比較的予測しやすいものです。より大きな管理上の課題は、洗浄、包装、ユーティリティ、およびプロセス損失の処理から生じます。
定置洗浄システムは、しばしば確認すべき最も重要な領域の一つです。発酵タンク、ブライトビールタンク、フィルター、移送ライン、充填機、および樽詰め設備は、微生物学的安定性と風味品質を守るために、一貫して洗浄されなければなりません。大規模生産拠点では、洗浄工程が製品以外の用途での水使用量のかなりの割合を占めることがあります。問題は、洗浄を無差別に減らすべきだということではありません。不十分な衛生管理は、製品ロス、リコール、ブランド評価の低下、さらには設備を再洗浄する際の水使用量増加を引き起こす可能性があります。
実務上有用な問いは、各洗浄工程が設備の状態、生産スケジュール、および検証済みの衛生要件に適合しているかどうかです。過度に保守的なサイクル時間、制御されていない最終すすぎ、整備不良のスプレー装置、互換性のある生産ロット間での不要な洗浄は、製品保護を改善することなく水需要を増加させる可能性があります。
包装工程は、もう一つの大きな水需要を生み出します。リターナブルボトルおよび樽は洗浄が必要です。充填ラインには定期的なすすぎと殺菌が必要な場合があります。コンベヤの潤滑、パスチャライゼーション、ラベラーの洗浄、床洗浄は、特に施設が複数の包装形態を扱う場合に積み重なります。缶、ボトル、樽、およびバルク供給の形態では、水使用の特性は同一ではありません。新しい形態へ拡張する醸造所は、包装水使用量を後のユーティリティ上の詳細として扱うのではなく、早期に評価すべきです。
ユーティリティも重要です。蒸気生成には、給水処理およびブロー排水の管理が必要になる場合があります。冷却塔では、蒸発、飛散、および制御されたブロー排出により水が失われる可能性があります。冷凍システム、エアコンプレッサー、熱交換器は、その制御または保守が不十分な場合、間接的な水需要を生み出すことがあります。醸造設備のみに限定した節水プロジェクトでは、こうした継続的な損失を見逃すことが多くあります。
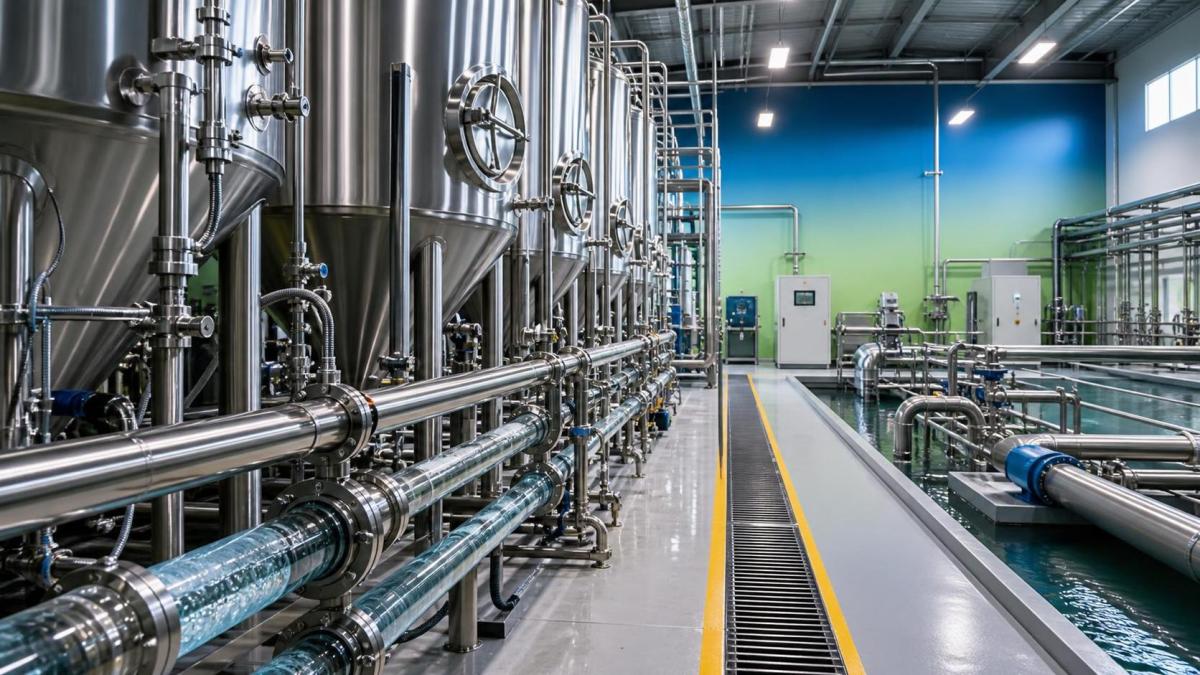
水質は生産上の制約になり得る
醸造所の成長に対する答えが、常に水量の増加であるとは限りません。大規模な工場では、用途ごとに適切で安定した品質の水が必要です。仕込水は、糖化性能、ホップの表現、発酵挙動、および風味のバランスに影響を与えます。最終すすぎまたは製品接触用途に使用する水には、一部のユーティリティ用途に使う水よりも厳格な管理が求められます。すべての流入水をすべての作業に対して最高基準まで処理すると、エネルギーと処理能力を浪費する可能性がありますが、重要な工程で処理不足の水を使用すると、ビール品質を損なうおそれがあります。
これは、幅広い製品ポートフォリオを生産する醸造所にとって特に重要です。クラシックラガー、ドイツスタイルのヴァイツェン、フルーツフレーバービール、および機能性を持つ特別なビールでは、加工に対する感受性、洗浄要件、切替プロファイルが異なる場合があります。製品の多様化により、総生産量が安定していても、タンクの切替およびライン衛生処理の頻度が増加することがあります。
水の化学的特性も設備の信頼性に影響します。硬度、アルカリ度、溶存ミネラル、有機物、および微生物学的条件は、スケール形成、腐食、ろ過性能、膜処理、および洗浄効果に影響を与える可能性があります。原水の条件が変動する場合、醸造所にはより堅牢な前処理と、より厳格なモニタリングが必要になることがあります。この要件は、設備投資、運転コスト、および生産継続性に直接影響します。
このため、拡張計画では、既存の水源を単純に規模拡大できると想定すべきではありません。評価には、水源能力、季節的な信頼性、処理ニーズ、緊急時貯水、監視ポイント、および各用途区分に必要な水質仕様を含めるべきです。
排水は水利用の一部であり、後回しにすべき問題ではない
醸造所から排出される水は、操業面および財務面で影響を及ぼします。醸造排水には、使用済み酵母、ビールの損失分、糖類、たんぱく質、洗浄剤、および固形物が含まれることがあります。その有機物負荷は、生産ロス、タンクの排出、包装時の事故、または洗浄スケジュールの変更に伴って大きく変わる可能性があります。高濃度の排水は、地域の排水取決めによっては、処理要件を増加させたり、公共下水システムに困難をもたらしたりすることがあります。
大規模な操業では、こぼれたまたは廃棄されたビールには製品価値と排水負荷の両方が伴うため、製品ロスの回避は最も効果的な水管理手段の一つとなることがよくあります。ライン停止、過充填、不適合ロット、または移送時の回収不良は複合的な損失を生みます。製品が廃棄物となる前に、醸造所はすでに水、エネルギー、原材料、労働力、および処理能力を使用しています。
排水戦略は、醸造、ろ過、および包装の拡張に関する意思決定と併せて検討すべきです。能力を追加する前に解決すべき事項には、以下が含まれます。
- 既存の排水システムは、1日平均量だけでなく、計画されたピーク流量にも対応できますか?
- 有機物負荷の高い排水流を、排出前にどのように特定し管理しますか?
- 洗浄用化学薬品、pHの急変、および温度変動は、処理方法と適合していますか?
- 追加の包装ラインにより、醸造または洗浄のピークと同時に発生する洗浄水流が生じますか?
- 通常のプロセス使用量を、漏水、損失、および異常な排水事象から区別するための十分な監視体制がありますか?
平均生産量を基準に設計された排水施設は、大量生産期にボトルネックとなる可能性があります。したがって、生産計画とユーティリティ計画では、単一の年間生産量予測ではなく、ピーク条件、予定された洗浄時間帯、および予見可能な製品構成の変化を使用すべきです。
ビール品質を損なわずに水使用量を削減する方法
最も信頼性の高い改善プログラムは、工程エリア別の測定から始まります。毎月のユーティリティ請求書1枚では、水が醸造設備、貯酒エリア、包装ホール、洗浄システム、冷却設備、または工場全般のサービスで使用されているのかを明らかにできません。サブメーターの設置だけで無駄を解決することはできませんが、運転担当者が異常な消費量を把握し、水使用量を生産活動と比較できるようになります。
計測は、醸造回数、包装済みヘクトリットル数、洗浄サイクル、包装形態、タンク稼働状況、およびライン停止時間といった実務的な運転指標に関連付けるべきです。これにより、正当な増加と管理不良を区別しやすくなります。計画されたボトル洗浄機の運転中に水使用量が増えることは想定されます。同じ増加がアイドル期間に発生した場合は、調査を開始すべきです。
任意の節水を行うよりも、洗浄の最適化から始める方が通常は適切です。施設では、すすぎ時間、導電率に基づく工程分離、低品位用途向けの適切な最終すすぎ水の回収、スプレー装置の性能、および完全洗浄サイクルを開始する条件を見直すことができます。再利用の仕組みは、衛生設計、地域の要件、化学的適合性、および交差汚染のリスクを考慮しなければなりません。製品接触用の水は、きれいに見えるというだけで安易に扱うべきではありません。
ユーティリティにも回収の機会があります。復水回収、熱回収、冷却塔制御の最適化、漏水検知、および適切に設計されたすすぎ水回収は、必要な新水量を削減できます。各プロジェクトはシステムとして評価すべきです。水を節約しても、微生物リスク、保守負担、エネルギー需要、または排水処理の複雑性を高める再利用方式は、醸造所全体の性能を改善しない可能性があります。
生産スケジューリングも意味のある効果をもたらします。より長い互換性のある生産ロットは、洗浄頻度と切替損失を低減できる可能性があります。しかし、スケジューリングの決定では、鮮度、在庫リスク、契約上の義務、ならびにフレーバービールや特別なビールに固有の取扱要件も考慮しなければなりません。目的は、あらゆる犠牲を払って生産ロット長を最大化することではなく、サービス水準と品質管理を維持しながら、回避可能な洗浄と製品ロスを減らすことです。
能力拡張前に投資家と事業者が確認すべきこと
水は、麦芽供給、発酵容量、包装速度、エネルギー、および労働力と並ぶ、中核的な生産能力投入要素として扱うべきです。大規模なビール生産プロジェクトを承認する前、またはOEM製造パートナーを選定する前に、意思決定者は一般的なサステナビリティ声明ではなく、プロセスに基づく水使用評価を求めるべきです。
醸造所が効率的であるか、または規模拡大の準備ができているかを判断できる単一の水使用指標はありません。生産技術、包装構成、地域の水源条件、洗浄の検証、再利用の選択肢、および排水要件がすべて結果を左右します。見かけ上の比率が低い醸造所でも、その結果が脆弱な衛生管理に依存している場合や、重要な水流を除外している場合には、必ずしもより優れた操業モデルとは限りません。
より持続性の高い方法は、水管理を最初から工場設計と日常業務に組み込むことです。エリア別に測定し、製品品質を守り、処理前に損失を管理し、ピーク条件に対して能力を検証します。大規模なビール生産者にとって、水は単なるユーティリティ費用ではありません。生産上限、品質管理、およびレジリエンスに関わる問題であり、生産量の増加に伴ってその重要性はより明確になります。
お問い合わせいただき誠にありがとうございます. メッセージと連絡先情報を残してください, 24時間以内にご返信いたします.