


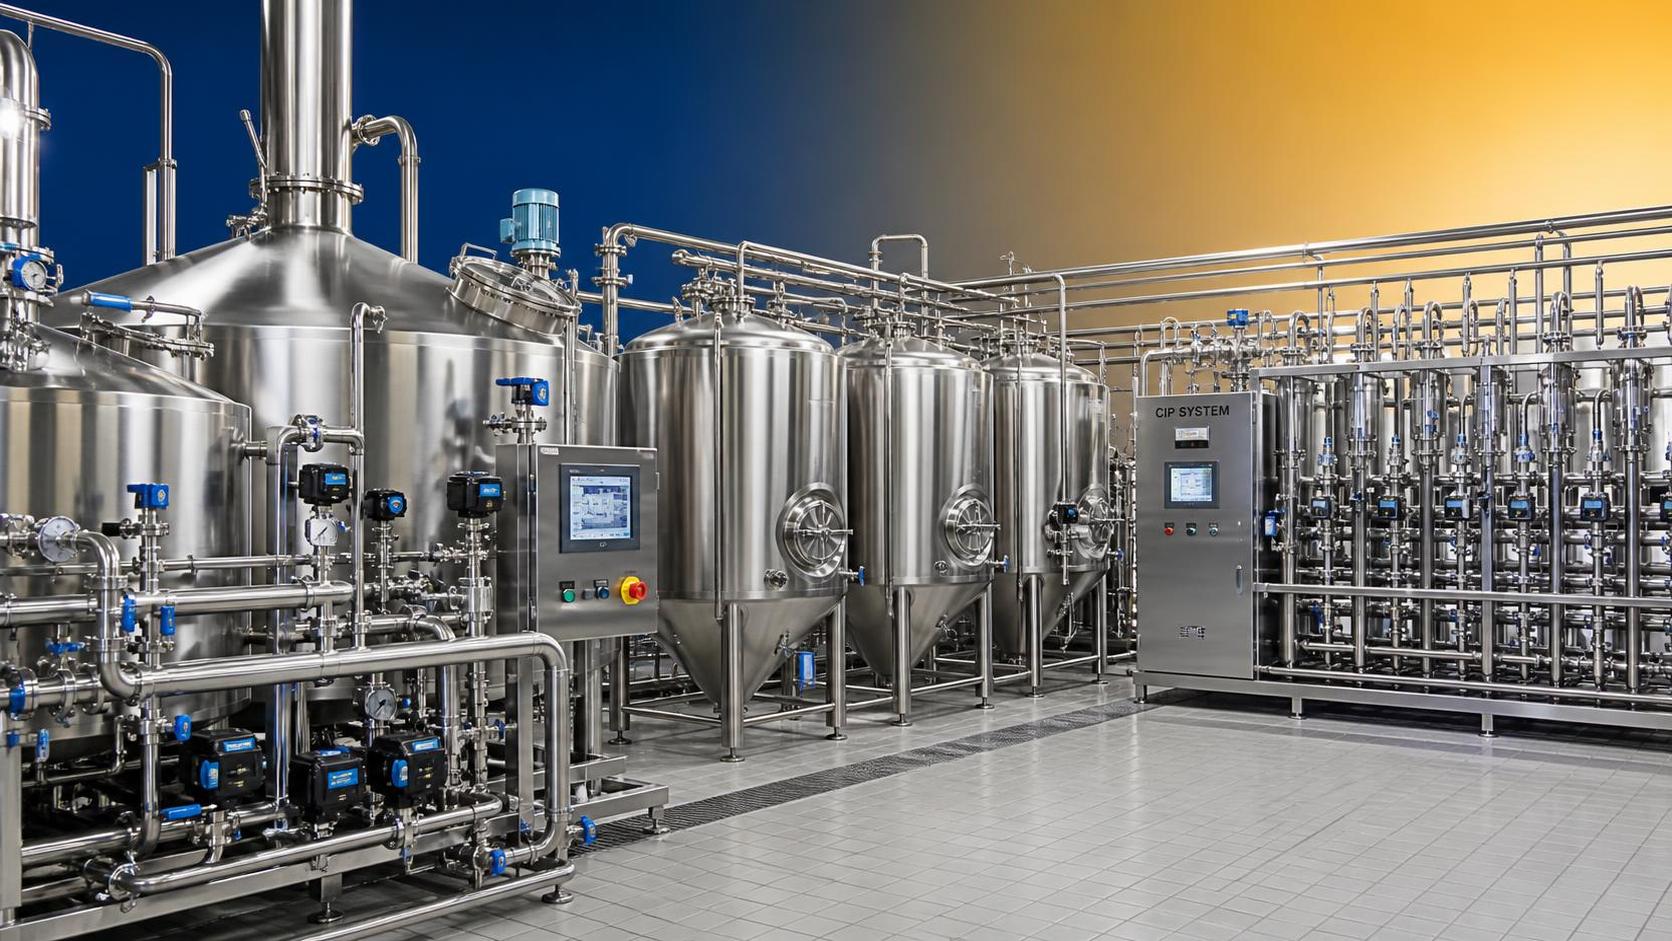
Выбор уровня автоматизации для крупномасштабного производства пива — это не просто вопрос того, сколько гектолитров пивоварня может производить в день. Система, которая выглядит эффективной в таблице производственных мощностей, может стать ограничивающим фактором при расширении ассортимента продукции, изменении форматов упаковки или необходимости отдела качества отследить посторонний вкус до отдельного этапа брожения.
Для технических специалистов, оценивающих оборудование, реальное решение находится на пересечении повторяемости процессов, гибкости рецептур, зависимости от операторов, возможностей технического обслуживания и долгосрочной прозрачности данных. Это особенно актуально для пивоварен, выпускающих более одного стабильного флагманского сорта пива. Ассортимент, включающий классический лагер, немецкое пшеничное пиво, фруктовое пиво, безсахарное низкокалорийное пиво и функциональные специальные сорта, предъявляет совершенно разные требования к управлению варочным цехом, лагерным отделением, мойке и упаковке.
Поэтому оптимальный уровень автоматизации редко бывает «наивысшим из доступных». Это уровень, который устраняет нужные операционные риски, не создавая систему, которую пивоварня не сможет обслуживать, адаптировать или правильно использовать.
Начните с производственных решений, которые должны быть воспроизводимыми
Прежде чем сравнивать полуавтоматические и полностью автоматизированные системы, определите, какие производственные решения слишком важны, чтобы полагаться на индивидуальное суждение операторов. В крупномасштабном пивоварении к ним обычно относятся температурные профили затирания, время кипячения сусла, последовательность внесения хмеля, аэрация сусла, температурные кривые брожения, давление в танках, параметры CIP и управление розливом.
Пивоварня может допускать некоторый ручной труд там, где визуальный контроль или сенсорная оценка приносят пользу. Но она не может спокойно допускать вариации в критических контрольных точках, влияющих на степень сбраживания, горечь, растворённый кислород, микробиологическую стабильность или стабильность характеристик упаковки.
Например, программа производства классического лагера может требовать строго повторяемых условий брожения и созревания во множестве танков. Линия фруктового пива создаёт вопросы дозирования и перекрёстного загрязнения. Безсахарное пиво может требовать более тщательного контроля ферментативной обработки, показателей брожения и конечных аналитических параметров. Это не идентичные производственные задачи, и концепция автоматизации должна отражать эту реальность.
Полезный начальный вопрос: Какие этапы создают наибольшие затраты или риски для бренда при различиях между сменами? Эти этапы должны быть приоритетными для автоматизации до менее критичных задач.
Три практические модели автоматизации для крупномасштабного производства пива
Автоматизацию лучше понимать как спектр, а не как бинарный выбор. Большинство пивоварен используют сочетание ручных, полуавтоматизированных и автоматизированных функций, а не один единый уровень для всего предприятия.
Для многих производителей полуавтоматизация является разумной отправной точкой. Операторы могут запускать варки, подтверждать внесение сырья и контролировать перекачки, в то время как система управления регулирует температуру, блокировки насосов и временные параметры. Такой подход сохраняет практическое участие в пивоварении и может сократить капитальные затраты.
Его ограничение становится заметным по мере роста производства. Когда одновременно выполняются несколько варок, используются танки, циклы мойки и заказы на упаковку, пивоварня может зависеть от того, помнят ли операторы правила обработки исключений или записывают ли информацию в отдельные журналы. В среде с высокой производительностью именно здесь небольшие упущения превращаются в дорогостоящие задержки.
Полностью автоматизированное управление процессами часто является более сильным выбором, когда пивоварне требуется стабильное выполнение операций между сменами, частые производственные циклы или широкая дистрибьюторская сеть. Оно может автоматизировать выполнение рецептур, последовательность работы клапанов, управление танками, процедуры мойки на месте и регистрацию событий. Однако полностью автоматизированную систему не следует рассматривать как чёрный ящик. Если её логику трудно понять, изменить или диагностировать, пивоварня может стать зависимой от внешней поддержки даже для стандартных изменений.
Интеллектуальная автоматизация добавляет ещё один уровень: производственные данные связаны с планированием, записями по качеству, работами по техническому обслуживанию, мониторингом коммунальных ресурсов или движением на складе. Это может быть ценным для крупномасштабного производства пива, особенно когда руководство хочет понимать потери выхода, использование танков, простои упаковки и прослеживаемость на уровне партий. Но её следует внедрять с чёткой операционной целью, а не потому, что панели мониторинга выглядят современно.
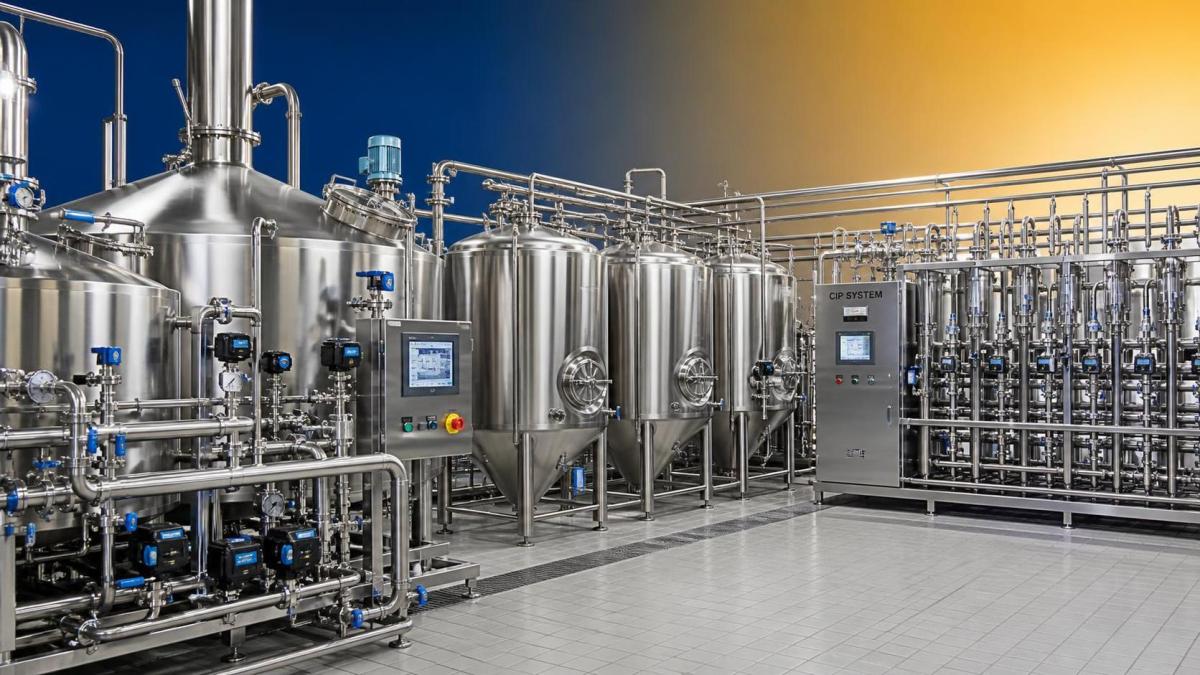
Где автоматизация обычно обеспечивает наибольшую отдачу
Не каждый отдел заслуживает одинаковых инвестиций в автоматизацию. Техническая оценка должна рассматривать каждую производственную зону отдельно.
Варочный цех: автоматизируйте повторяемые тепловые операции и перекачки
Автоматизация варочного цеха обычно является основой. Автоматическое управление подачей солода, объёмами воды, паузами затирания, режимами нагрева, фильтрацией затора, сбором сусла, кипячением, временем вирпула и последовательностью перекачек снижает вариативность на этапе, где формируется стиль пива.
Для брендов, производящих как лагер, так и пшеничное пиво, управление рецептурами так же важно, как и вместимость сосудов. Система должна хранить контролируемые рецептуры с функциями авторизованной корректировки, а не полагаться на ручное восстановление операторами параметров процесса. Специалистам также следует проверить, отслеживаются ли изменения рецептур: кто изменил время внесения хмеля, температуру затирания или период выдержки и когда?
Тем не менее автоматизация рецептур должна допускать практическую гибкость. Специальные и сезонные сорта пива могут требовать альтернативных графиков охмеления, этапов подготовки фруктов или нестандартных пауз. Жёсткая система, разработанная только для одного флагманского лагера, может стать узким местом при расширении ассортимента коммерческой командой.
Лагерное отделение: приоритет стабильности брожения и прозрачности состояния танков
Брожение — один из наиболее убедительных аргументов в пользу автоматизации. На небольшом производстве опытный пивовар может вручную проверять танки и своевременно принимать решения. В крупном лагерном отделении со множеством ёмкостей на разных стадиях ручной контроль становится всё более сложным.
Автоматизированное управление брожением должно поддерживать заданные температурные значения, поэтапные профили, управление охлаждением, мониторинг давления, эскалацию тревог и просмотр исторических трендов. Возможность сравнивать поведение танка со стандартным профилем особенно полезна при расследовании нестабильной степени сбраживания, проявления сернистых соединений, уровней эфиров или задержки брожения.
Для низкокалорийных и безсахарных продуктов план управления может требовать более тесной увязки с лабораторными испытаниями. Автоматизация не может заменить аналитическую проверку, но она способна обеспечить документирование условий процесса и раннюю видимость отклонений. То же относится к функциональным специальным сортам пива, где обращение с ингредиентами и время процессов могут требовать дополнительных средств контроля.
CIP: не рассматривайте санитарную обработку как второстепенную систему
В высокообъёмном пивоварении мойка является производственной мощностью. Задержанный или неполный цикл CIP может задержать использование танка, поставить под угрозу безопасность продукта или создать предотвратимый риск смешения вкусов. Это особенно важно при работе с фруктовыми ингредиентами, специальными добавками или несколькими стилями пива на общем оборудовании.
Надёжная автоматизированная система CIP должна контролировать концентрацию химических средств, где это применимо, температуру, время циркуляции, подтверждение потока, последовательность ополаскивания и условия возврата. Она также должна регистрировать завершённые циклы и отмечать исключения. Цель заключается не просто в нажатии кнопки запуска, а в подтверждении того, что установленная процедура мойки действительно была выполнена.
Техническим командам следует спросить, может ли конструкция CIP поддерживать будущее расширение. Добавление в дальнейшем танков, контуров розлива или новой линии фруктового пива не должно требовать перестройки всей архитектуры управления.
Упаковка: выбирайте автоматизацию в соответствии со сложностью форматов, а не только со скоростью линии
Упаковка часто становится наиболее заметным ограничением для растущей пивоварни. Однако «быстрее» не всегда является правильной спецификацией. Линия, разливающая в банки, бутылки, кеги или смешанные форматы, нуждается в средствах контроля, обеспечивающих точность наполнения, целевые показатели растворённого кислорода, целостность шва или укупорки, точность маркировки и дисциплину переналадки.
Если предприятие обслуживает супермаркеты, рестораны, бары и ориентированных на экспорт дистрибьюторов, прослеживаемость упаковки заслуживает пристального внимания. Кодирование партий должно связывать готовую упаковку с производственными партиями, сырьём и соответствующими записями по качеству. Автоматизированные системы отбраковки и поточный контроль могут быть целесообразны там, где стоимость ошибок упаковки высока, но данные контроля должны быть доступными и пригодными для принятия мер.
Скрытое решение: автоматизация зависит от организационной зрелости
Сложная платформа управления не может компенсировать неясные рабочие инструкции, слабые процедуры калибровки или неподготовленную команду технического обслуживания. Более того, чрезмерная сложность может создать новый вид уязвимости: производство останавливается, потому что никто на площадке не понимает тревожный сигнал или не имеет доступа к правильным параметрам управления.
При оценке поставщиков техническим специалистам следует смотреть дальше демонстрации оборудования. Спросите, как система управляет правами пользователей, удалённым доступом, резервным копированием, запасными частями, контролем версий программного обеспечения, электрической документацией и местной сервисной поддержкой. Уточните, может ли пивоварня экспортировать собственные технологические данные в пригодных для использования форматах. Данные, которые невозможно независимо просмотреть, менее ценны, чем кажутся.
Обучение должно быть основано на ролях. Пивовары должны понимать выполнение рецептур и исключения процесса. Персоналу по качеству необходимы история партий и записи тревог. Командам технического обслуживания нужны диагностический доступ, электрические схемы, перечни приборов и рекомендации по профилактическому обслуживанию. Руководителям нужны содержательные производственные показатели, а не подавляющий объём экранов.
Система принятия решений для смешанного ассортимента пива
Для такой пивоварни, как Jinpai Beer, где основные лагерные продукты могут выпускаться наряду с немецким пшеничным пивом, низкокалорийными вариантами, фруктовым пивом и функциональными специальными сортами, модульная архитектура автоматизации обычно более практична, чем единая покупка по принципу «всё или ничего».
Варочный цех и лагерное отделение могут оправдывать более высокую степень автоматизации, поскольку эти зоны несут значительные риски для стабильности и производственной мощности. Упаковка может требовать масштабируемой автоматизации с учётом текущих форматов и потребностей каналов продаж. Участки специального дозирования, фильтрации или купажирования могут быть спроектированы как контролируемые модули, которые добавляются или модернизируются по мере развития спроса.
Этот подход также хорошо соответствует производству OEM/ODM. Контрактные и индивидуальные проекты часто требуют конфиденциальности рецептур, надёжных записей по партиям, контролируемых переналадок и возможности воспроизводить утверждённые спецификации. Автоматизация должна поддерживать эти коммерческие требования, не усложняя без необходимости корректировки в пилотном масштабе.
Вопросы, позволяющие определить, действительно ли предлагаемая система подходит
- Может ли система работать с разными семействами пива без масштабного ручного перепрограммирования?
- Имеют ли рецептуры контроль версий, при котором изменения связаны с именованными пользователями и записями времени?
- Могут ли производственные команды, отдел качества и службы технического обслуживания получать одну и ту же историю партии из надёжного источника?
- Что происходит при отказе датчика, потере связи или нестабильности подачи коммунальных ресурсов?
- Какие операции остаются ручными и защищены ли эти ручные этапы блокировками или контрольными списками?
- Можно ли позднее интегрировать дополнительные ферментеры, новый формат упаковки или процесс производства специального пива?
- Основана ли система управления на компонентах и программном обеспечении, которые могут обслуживать местные технические специалисты?
- Предоставляет ли поставщик чёткие критерии приёмки по производительности, эффективности мойки, средствам управления и документации?
Эти вопросы часто раскрывают больше, чем номинальная маркировка уровня автоматизации. Две системы, описанные как «полностью автоматизированные», могут значительно различаться по глубине прослеживаемости, гибкости, удобству для операторов и поддержке на протяжении жизненного цикла.
Выберите уровень, который защищает качество и оставляет пространство для роста
Для стабильных брендов с высоким объёмом производства полностью автоматизированное управление варочным цехом, лагерным отделением и CIP часто является надёжной основой для крупномасштабного производства пива. Оно сокращает предотвратимую вариативность и предоставляет техническим командам достоверную запись о том, что происходило в каждой партии. Для пивоварен с частой разработкой продукции или сложными выпусками специальных сортов эта основа должна сочетаться с настраиваемым управлением рецептурами и контролируемыми точками ручного вмешательства.
Интеллектуальная автоматизация с интеграцией данных становится оправданной, когда предприятие готово использовать её для реальных решений: повышения использования танков, сокращения потерь, координации графиков упаковки, расследования отклонений и усиления прослеживаемости по всем каналам. Она должна быть следующим уровнем операционной дисциплины, а не дорогостоящей заменой ей.
Наилучшим выбором редко оказывается система с наибольшим количеством экранов, датчиков или маркетинговых формулировок. Это система, которая делает каждый важный этап производства пива более воспроизводимым, каждое отклонение — более простым для расследования, а запуск каждого будущего продукта — более лёгким для управления. Для пивоварни, формирующей широкий ассортимент и работающей через разнообразные глобальные каналы, именно этот баланс превращает автоматизацию из характеристики оборудования в устойчивую производственную возможность.
Похожие записи
Онлайн-сообщение
Большое спасибо за обращение к нам. Просим оставить ваше сообщение и контактную информацию, мы ответим вам в течение 24 часов.