


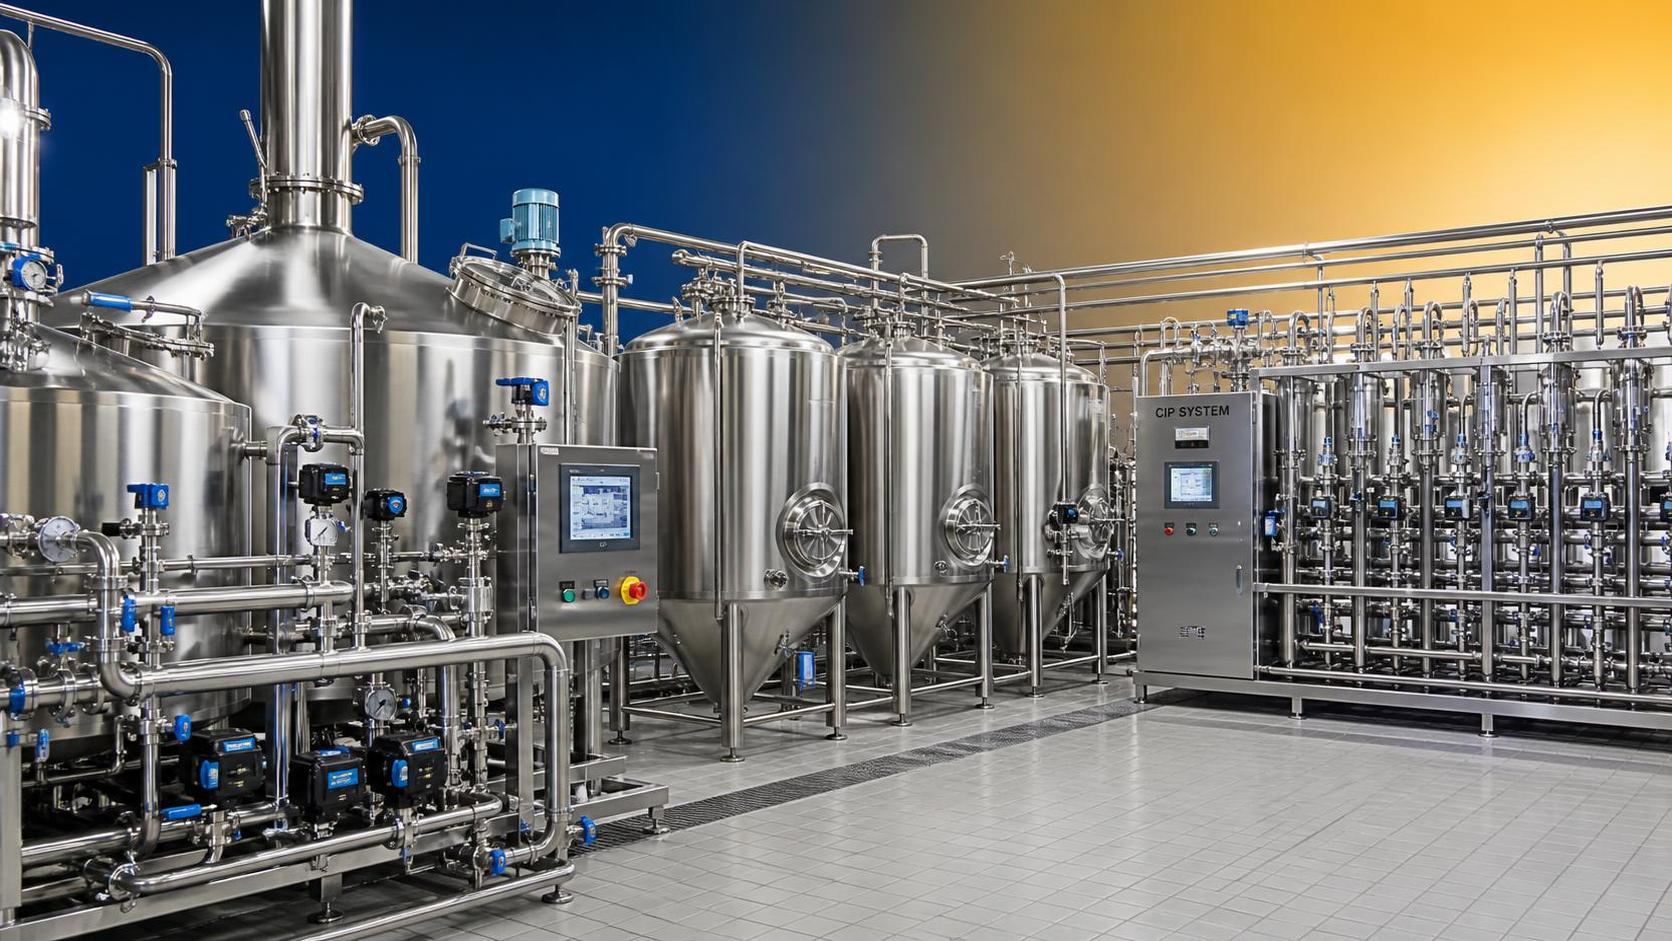
Elegir un nivel de automatización para la producción de cerveza a gran escala no es simplemente una cuestión de cuántos hectolitros puede producir una cervecería al día. Un sistema que parece eficiente en una hoja de cálculo de capacidad puede volverse restrictivo cuando se amplía la mezcla de productos, cambian los formatos de envasado o un equipo de calidad necesita rastrear un sabor anómalo hasta un único evento de fermentación.
Para los evaluadores técnicos, la verdadera decisión se encuentra en la intersección de la repetibilidad del proceso, la flexibilidad de las recetas, la dependencia del operador, la capacidad de mantenimiento y la visibilidad de los datos a largo plazo. Esto es especialmente relevante para las cervecerías que producen más de una cerveza insignia estable. Una cartera que incluye lager clásica, cerveza de trigo alemana, cerveza con sabor a fruta, cerveza baja en calorías sin azúcar y productos especiales funcionales plantea exigencias muy distintas para el control de la sala de cocción, la gestión de bodega, la limpieza y el envasado.
Por lo tanto, el mejor nivel de automatización rara vez es «el nivel más alto disponible». Es el nivel que elimina los riesgos operativos adecuados sin crear un sistema que la cervecería no pueda mantener, adaptar o utilizar correctamente.
Comience por las decisiones de producción que deben ser repetibles
Antes de comparar sistemas semiautomáticos y totalmente automatizados, identifique qué decisiones de producción son demasiado importantes como para depender del criterio individual del operador. En la elaboración de cerveza a gran escala, estas suelen incluir perfiles de temperatura de maceración, tiempos de ebullición del mosto, secuencias de dosificación de lúpulo, aireación del mosto, curvas de temperatura de fermentación, presión de los tanques, parámetros de CIP y controles de llenado.
Una cervecería puede tolerar cierta actividad manual cuando la inspección visual o la evaluación sensorial aportan valor. No puede tolerar cómodamente variaciones en puntos críticos de control que afecten la atenuación, el amargor, el oxígeno disuelto, la estabilidad microbiológica o la consistencia del envase.
Por ejemplo, un programa de lager clásica puede requerir condiciones de fermentación y maduración rigurosamente repetidas en numerosos tanques. Una línea de cerveza de fruta introduce preocupaciones de dosificación y contaminación cruzada. La cerveza sin azúcar puede requerir un control más estrecho del tratamiento enzimático, el rendimiento de la fermentación y los objetivos analíticos finales. Estos no son problemas de producción idénticos, y el concepto de automatización debe reflejar esa realidad.
Una pregunta inicial útil es:¿Qué pasos generan el mayor coste o riesgo para la marca cuando varían de un turno a otro? Esos pasos deben priorizarse para la automatización antes que las tareas menos críticas.
Tres modelos prácticos de automatización para la producción de cerveza a gran escala
La automatización se entiende mejor como un espectro que como una elección binaria. La mayoría de las cervecerías operan con una combinación de funciones manuales, semiautomatizadas y automatizadas, en lugar de un nivel uniforme en toda la instalación.
Para muchos productores, la semiautomatización es un punto de partida sensato. Los operadores pueden iniciar lotes, confirmar adiciones de materias primas y supervisar transferencias, mientras que el sistema de control gestiona las temperaturas, los enclavamientos de bombas y la temporización. Este enfoque mantiene la participación práctica en la elaboración de cerveza y puede reducir la inversión de capital.
Su limitación se hace visible a medida que crece la producción. Cuando se superponen varios lotes, tanques, ciclos de limpieza y órdenes de envasado, la cervecería puede depender de que los operadores recuerden reglas de excepción o registren la información en bitácoras separadas. En un entorno de alta producción, es ahí donde pequeñas omisiones se convierten en retrasos costosos.
El control de procesos totalmente automatizado suele ser la opción más sólida cuando la cervecería necesita una ejecución consistente entre turnos, ciclos de producción frecuentes o una amplia cobertura de distribución. Puede automatizar la ejecución de recetas, la secuenciación de válvulas, el control de tanques, las rutinas de limpieza in situ y el registro de eventos. Sin embargo, un sistema totalmente automatizado no debe tratarse como una caja negra. Si su lógica es difícil de comprender, modificar o solucionar, la cervecería puede depender de soporte externo para cambios rutinarios.
La automatización inteligente añade otra capa: los datos de producción se conectan con la planificación, los registros de calidad, las actividades de mantenimiento, la supervisión de servicios auxiliares o los movimientos de almacén. Esto puede ser valioso en la producción de cerveza a gran escala, especialmente cuando la dirección desea comprender las pérdidas de rendimiento, la utilización de tanques, las paradas de envasado y la trazabilidad a nivel de lote. Sin embargo, debe implementarse con un propósito operativo claro, no porque los paneles de control parezcan modernos.
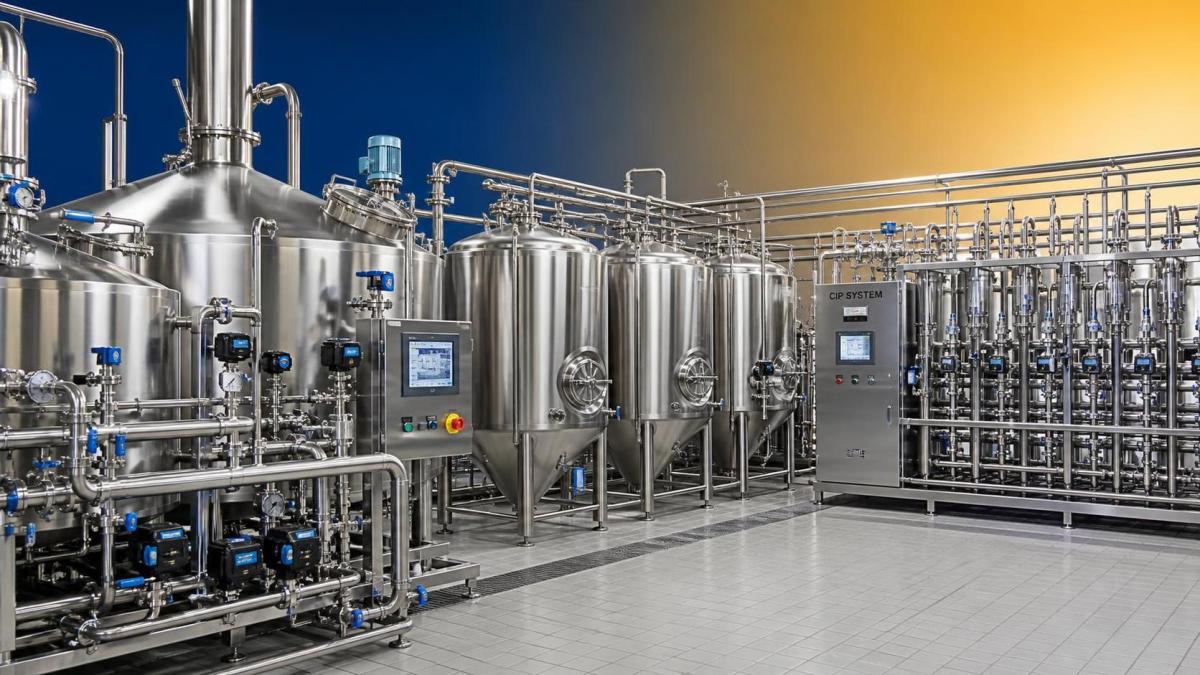
Dónde suele ofrecer la automatización el mayor retorno
No todos los departamentos merecen la misma inversión en automatización. Una evaluación técnica debe examinar cada área del proceso por separado.
Sala de cocción: automatice el trabajo térmico y de transferencia repetible
La automatización de la sala de cocción normalmente es la base. El control automatizado de la alimentación de molienda, los volúmenes de agua, los descansos de maceración, las rampas de calentamiento, la filtración, la recolección de mosto, la ebullición, la temporización del whirlpool y las secuencias de transferencia reduce la variación en el punto donde se establece el estilo de cerveza.
Para las marcas que producen tanto lager como cerveza de trigo, la gestión de recetas importa tanto como la capacidad de los recipientes. El sistema debe almacenar recetas controladas con funciones de ajuste autorizadas, en lugar de depender de que los operadores reconstruyan manualmente los parámetros del proceso. Los evaluadores también deben comprobar si los cambios de receta son trazables: ¿quién cambió un tiempo de adición de lúpulo, una temperatura de maceración o un periodo de reposo, y cuándo?
Aun así, la automatización de recetas debe permitir flexibilidad práctica. Las cervezas especiales y de temporada pueden necesitar programas de lupulado alternativos, pasos de preparación de fruta o descansos no estándar. Un sistema rígido diseñado únicamente para una lager insignia puede convertirse en un cuello de botella cuando el equipo comercial amplía la cartera.
Bodega: priorice la consistencia de la fermentación y la visibilidad de los tanques
La fermentación es uno de los argumentos más claros a favor de la automatización. En una operación pequeña, un cervecero experimentado puede revisar manualmente los tanques y tomar decisiones oportunas. En una bodega grande con muchos recipientes en diferentes etapas, la supervisión manual se vuelve cada vez más difícil.
La gestión automatizada de la fermentación debe admitir puntos de ajuste de temperatura, perfiles por etapas, control de refrigeración, supervisión de presión, escalamiento de alarmas y revisión de tendencias históricas. La capacidad de comparar el comportamiento de los tanques con un perfil estándar resulta especialmente útil al investigar una atenuación inconsistente, expresión de azufre, niveles de ésteres o fermentación retrasada.
Para productos bajos en calorías y sin azúcar, el plan de control puede requerir una alineación más estrecha con las pruebas de laboratorio. La automatización no puede sustituir la verificación analítica, pero puede garantizar que las condiciones del proceso estén documentadas y que las desviaciones sean visibles de forma temprana. Lo mismo se aplica a las cervezas especiales funcionales, donde la manipulación de ingredientes y la temporización del proceso pueden requerir controles adicionales.
CIP: evite tratar la sanitización como un sistema secundario
En la elaboración de cerveza de alto volumen, la limpieza es capacidad de producción. Un ciclo de CIP retrasado o incompleto puede bloquear un tanque, comprometer la seguridad del producto o generar un riesgo evitable de sabores cruzados. Esto es especialmente importante cuando se manipulan ingredientes de fruta, adjuntos especiales o múltiples estilos de cerveza en equipos compartidos.
Un sistema CIP automatizado robusto debe controlar, cuando corresponda, la concentración química, la temperatura, el tiempo de circulación, la confirmación de flujo, la secuencia de enjuague y las condiciones de retorno. También debe registrar los ciclos completados y señalar las excepciones. El objetivo no es simplemente pulsar un botón de inicio; es demostrar que el procedimiento de limpieza definido realmente se llevó a cabo.
Los equipos técnicos deben preguntar si el diseño CIP puede respaldar futuras ampliaciones. Añadir tanques, circuitos de llenado o una nueva línea de cerveza de fruta más adelante no debería requerir reconstruir toda la arquitectura de control.
Envasado: seleccione la automatización según la complejidad del formato, no solo la velocidad de la línea
El envasado suele ser la restricción más visible en una cervecería en crecimiento. Sin embargo, «más rápido» no siempre es la especificación adecuada. Una línea que llena latas, botellas, barriles o formatos mixtos necesita controles que protejan la precisión del llenado, los objetivos de oxígeno disuelto, la integridad de la costura o del cierre, la precisión de la codificación y la disciplina en los cambios de formato.
Si el negocio atiende a supermercados, restaurantes, bares y distribuidores orientados a la exportación, la trazabilidad del envasado merece especial atención. La codificación de lotes debe conectar los envases terminados con los lotes de producción, las materias primas y los registros de calidad pertinentes. Los sistemas automatizados de rechazo y la inspección en línea pueden ser adecuados cuando el coste de los errores de envasado es elevado, pero los datos de inspección deben ser accesibles y utilizables.
La decisión oculta: la automatización depende de la madurez organizativa
Una plataforma de control sofisticada no puede compensar instrucciones de trabajo poco claras, rutinas de calibración deficientes o un equipo de mantenimiento no preparado. De hecho, la complejidad excesiva puede crear un nuevo tipo de vulnerabilidad: la producción se detiene porque nadie en el sitio entiende una alarma o tiene acceso a los parámetros de control correctos.
Al evaluar proveedores, los evaluadores técnicos deben mirar más allá de la demostración del equipo. Pregunte cómo gestiona el sistema los permisos de usuario, el acceso remoto, las copias de seguridad, los repuestos, el control de versiones de software, la documentación eléctrica y el soporte de servicio local. Confirme si la cervecería puede exportar sus propios datos de proceso en formatos utilizables. Los datos que no pueden revisarse de forma independiente son menos valiosos de lo que parecen.
La formación debe basarse en las funciones. Los cerveceros necesitan comprender la ejecución de recetas y las excepciones del proceso. El personal de calidad necesita el historial de lotes y los registros de alarmas. Los equipos de mantenimiento necesitan acceso de diagnóstico, planos eléctricos, listas de instrumentos y orientación sobre mantenimiento preventivo. Los gerentes necesitan indicadores de producción significativos, en lugar de un volumen abrumador de pantallas.
Un marco de decisión para una cartera de cervezas mixta
Para una cervecería como Jinpai Beer, donde los productos principales de lager pueden coexistir con cerveza de trigo alemana, opciones bajas en calorías, cervezas con sabor a fruta y cervezas especiales funcionales, una arquitectura de automatización modular suele ser más práctica que una compra única de todo o nada.
La sala de cocción y la bodega pueden justificar un mayor grado de automatización porque estas áreas conllevan riesgos importantes de consistencia y capacidad. El envasado puede requerir automatización escalable según los formatos actuales y las necesidades de los canales. Las secciones de dosificación especial, filtración o mezcla pueden diseñarse como módulos controlados que se añaden o actualizan a medida que evoluciona la demanda.
Este enfoque también se alinea bien con la producción OEM/ODM. Los proyectos por contrato y personalizados suelen requerir confidencialidad de las recetas, registros de lotes fiables, cambios de formato controlados y la capacidad de reproducir especificaciones aprobadas. La automatización debe respaldar esos requisitos comerciales sin hacer innecesariamente difíciles los ajustes a escala piloto.
Preguntas que revelan si un sistema propuesto es realmente adecuado
- ¿Puede el sistema ejecutar diferentes familias de cerveza sin una extensa reprogramación manual?
- ¿Las recetas están controladas por versión, con los cambios vinculados a usuarios identificados y registros de tiempo?
- ¿Pueden los equipos de producción, calidad y mantenimiento recuperar el mismo historial de lotes de una fuente fiable?
- ¿Qué ocurre si falla un sensor, se interrumpe un enlace de comunicación o el suministro de servicios auxiliares se vuelve inestable?
- ¿Qué operaciones permanecen manuales y esos pasos manuales están claramente protegidos mediante enclavamientos o listas de verificación?
- ¿Se pueden integrar posteriormente fermentadores adicionales, un nuevo formato de envasado o un proceso de cerveza especial?
- ¿El sistema de control se basa en componentes y software que los técnicos locales pueden mantener?
- ¿El proveedor proporciona criterios de aceptación claros para la capacidad, el rendimiento de limpieza, los controles y la documentación?
Estas preguntas suelen revelar más que una etiqueta nominal de automatización. Dos sistemas descritos como «totalmente automatizados» pueden diferir considerablemente en la profundidad de trazabilidad, flexibilidad, facilidad de uso para el operador y soporte durante el ciclo de vida.
Elija el nivel que proteja la calidad y deje espacio para crecer
Para marcas estables y de alto volumen, el control totalmente automatizado de la sala de cocción, la bodega y el CIP suele ser una base sólida para la producción de cerveza a gran escala. Reduce la variación evitable y proporciona a los equipos técnicos un registro fiable de lo que ocurrió en cada lote. Para las cervecerías con desarrollo frecuente de productos o lanzamientos especiales complejos, esa base debe complementarse con una gestión configurable de recetas y puntos de intervención manual controlados.
La automatización inteligente integrada con datos se vuelve valiosa cuando la empresa está preparada para utilizarla en decisiones reales: mejorar la utilización de tanques, reducir pérdidas, coordinar los programas de envasado, investigar desviaciones y reforzar la trazabilidad en todos los canales. Debe ser la siguiente capa de disciplina operativa, no un sustituto costoso de ella.
La selección más sólida rara vez es el sistema con más pantallas, sensores o lenguaje de marketing. Es aquel que hace que cada paso importante de la elaboración de cerveza sea más repetible, cada desviación más fácil de investigar y cada futuro lanzamiento de producto más fácil de gestionar. Para una cervecería que desarrolla una amplia cartera y atiende a diversos canales globales, ese equilibrio es lo que transforma la automatización de una característica del equipo en una capacidad de producción duradera.
Publicaciones relacionadas
- ▶ Las tendencias de la cadena de suministro de cervezas especiales transforman la distribución transfronteriza de cerveza artesanal
- ▶ Métricas de la cadena de suministro de cerveza de especialidad que protegen la frescura y la disponibilidad en el punto de venta
- ▶ Evaluación de socios de la cadena de suministro de cerveza especial para pedidos internacionales de pequeños lotes
Mensaje en línea
Muchas gracias por escribirnos. Deje su mensaje e información de contacto, le responderemos dentro de 24 horas.