


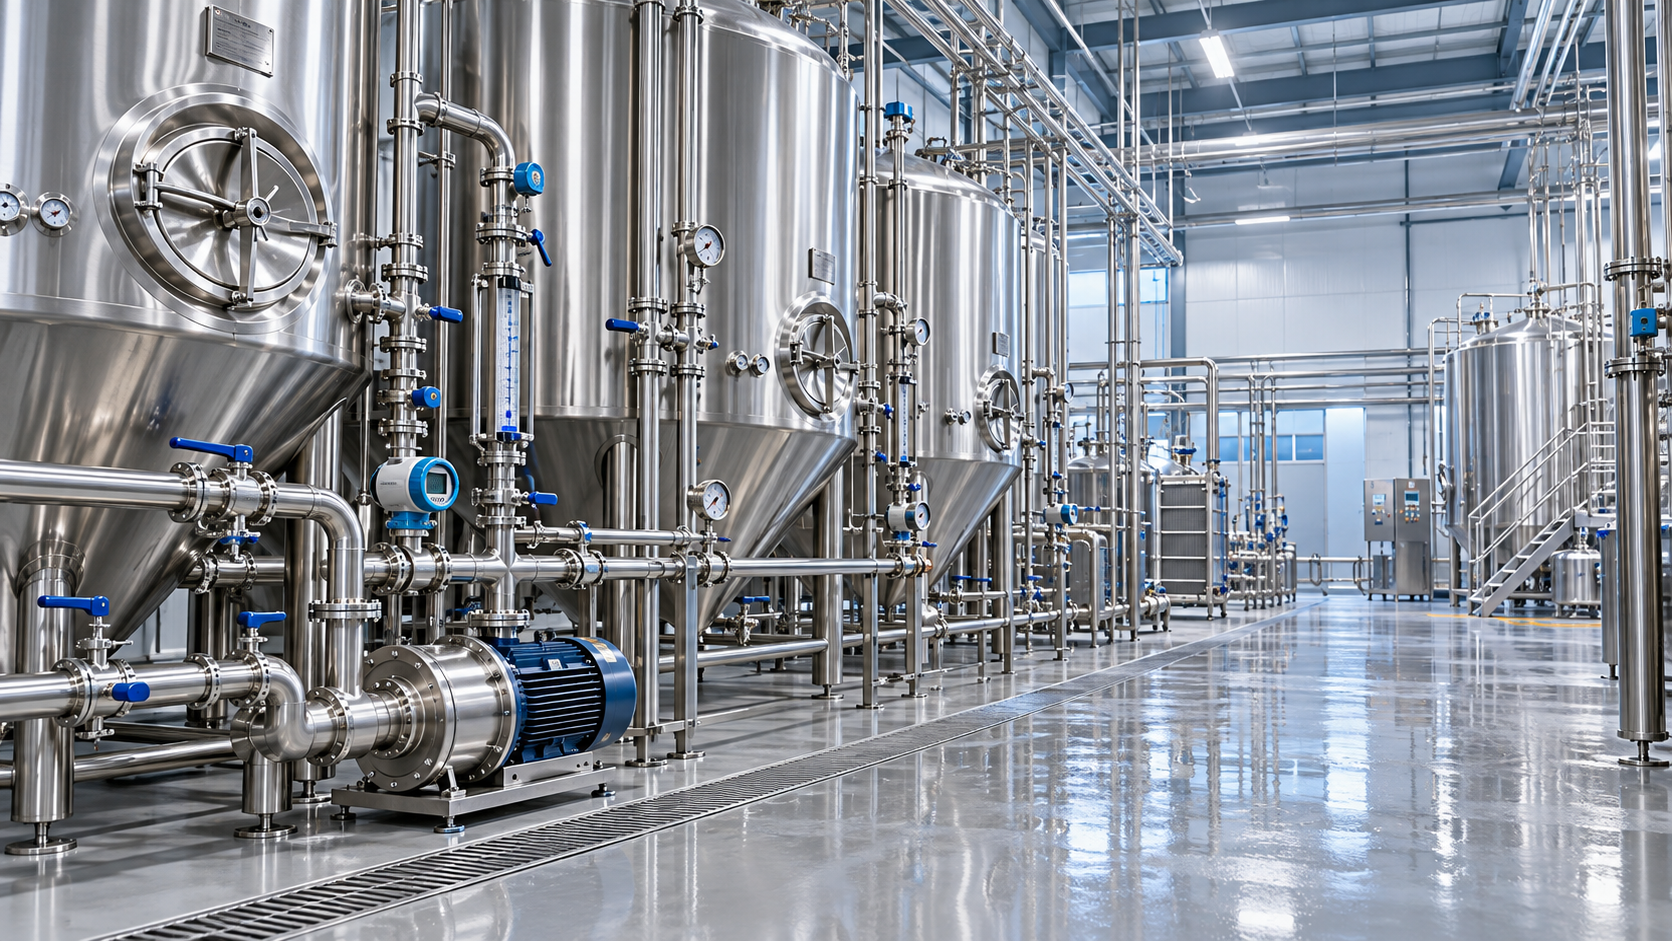
ビール工場では、タンク、配管、充填ライン、床の洗浄に大量の水を使用することがあります。しかし、効果的な衛生管理のために過剰な水を使う必要はありません。作業担当者にとっての課題は、ホースを必要以上に流し続けたり、本来一度で完了すべき洗浄を繰り返したりすることなく、ビールの残留物や微生物を除去することです。スプレー装置の点検、すすぎの終了条件の管理、適切なすすぎ水の回収、各洗浄サイクルのモニタリングにより、ビールの品質を守りながら、大きな節水効果を見込めます。
最も安全な方法は、すべての洗浄時間を一度に短縮することではありません。まず水の使用先を把握し、次に一度に一つの工程を調整して、洗浄後の設備が醸造所の衛生要件を引き続き満たしていることを確認します。
洗浄水の使用先を把握する
洗浄プログラムを変更する前に、通常の製造日に水がどのように使われるかを追跡します。多くの醸造所では、発酵タンクやブライトビールタンク、配管、フィルター、充填設備の定置洗浄(CIP)が、主な洗浄作業に含まれます。ホースのすすぎ、床の洗浄、移送ラインからの製品の洗い流しなど、規模は小さくても頻繁に行われる作業も、積み重なると相当量になります。
利用可能な水道メーターやCIPシステムの記録を確認し、製造スケジュールと照らし合わせます。個別のラインにメーターが設置されていない場合は、流量を時間を計って測定するか、仮設メーターを使用して使用量を推定できます。まずは、タンクやラインの種類ごとに、設備のサイズや汚れの程度と併せて、洗浄サイクル1回当たりの水使用量を記録するとよいでしょう。
単一シフトのデータだけに頼らず、傾向を確認します。空にした直後に洗浄するタンクと、残留物が乾燥するまで放置したタンクでは、最初のすすぎに必要な条件が異なる場合があります。同様に、フルーツフレーバービールを扱う充填ラインには、一般的なラガーを扱うラインとは異なる配慮が必要になることがあります。製品、洗浄プログラム、水量、温度、薬剤濃度、検査不合格の有無を記録し、意味のある比較ができるようにします。
サイクル全体を変更する前に、最初のすすぎを改善する
予備すすぎでは、洗浄液を循環させる前に、遊離したビール、酵母、その他の残留物を除去します。予備すすぎが不十分だと、洗剤がより多くの汚れに対処しなければなりません。一方、終了条件が明確でないまますすぎを続けると、ラインが目視で清浄になった後も、良質な水が排水口に流れ続けることがあります。
まず、実務的な点を確認します。タンクは適切に排水されていますか。ホースは正しい戻り配管に接続されていますか。すすぎ水は内面全体に届いていますか。容器の底に固形物が残っている場合、すすぎを延長しても、問題を解決するのではなく、単に薄めているだけかもしれません。
システムが対応している場合は、必要以上に長い固定時間のすすぎではなく、明確に定めた終了条件を使用します。戻り水の濁度や導電率は終了条件の管理に役立ちますが、選択する測定値は、洗浄する設備と残留物に応じて設定する必要があります。安全かつ実施可能な場合は目視検査も有効ですが、水が透明に見えるだけでは、表面が清浄であることの証明にはなりません。
すすぎ水を導入する前に残留ビールや酵母を回収すれば、洗浄システムと排水処理の双方にかかる負荷を軽減できる場合があります。回収物は醸造所で承認された取り扱い手順に従い、製品への逆流経路を生じさせないようにしてください。
CIP設備を本来の性能どおりに稼働させる
節水の議論ではサイクル時間に注目しがちですが、より根本的な問題は洗浄範囲が不十分なことです。スプレーボールの詰まり、ロータリースプレー装置の摩耗、ポンプの性能不足があると、長時間洗浄してもタンクに汚れが残ることがあります。作業担当者が水量を増やしたり、サイクルを繰り返したりしても、根本的な故障は解消されないままです。
洗浄範囲、流量、戻り流量を確認する
スプレー装置は、設備メーカーの指示に従って点検します。詰まり、損傷、取り付け不良、該当する場合は回転不良がないか確認します。ポンプと戻り系統が、タンクおよびスプレー装置に必要な流量を確保できることを確認してください。圧力だけでは、すべての表面に洗浄水が届いているとは判断できません。
デッドレグ、バルブの配置、計器接続部、ホースのループも点検します。流量が少ない箇所には、主回路が清浄に見えても汚れが残ることがあります。同じ場所で不具合が繰り返し発生する場合は、全体の洗浄時間を何度も延長するのではなく、設備のレイアウトを調査します。
洗浄条件を総合的に管理する
CIPの性能は、薬剤濃度、温度、接触時間、機械的作用の相互作用によって決まります。他の条件を考慮せずに一つの条件を下げると、一見問題なく完了したようでも、残留物が残ることがあります。承認済みの範囲と薬剤供給業者の指針に従い、薬剤注入計器と温度センサーが正しく作動していることを確認してください。
洗浄レシピを変更する場合は、管理された試験を行います。現行サイクルを記録し、提案する変更に合意したうえで、代表的な条件下で試験を実施し、結果を確認します。改訂版が承認されるまでは、以前の検証済みプログラムを使用できる状態にしておきます。洗浄結果に確信が持てないからといって、作業担当者が独断で薬剤を追加したり、最終すすぎを短縮したりしてはなりません。
次の作業に適した水質で水を再利用する
すべての洗浄工程で、同じ水質が必要なわけではありません。適切に設計されたシステムでは、あるサイクルの最終すすぎ水を回収し、後の予備すすぎや、製品に接触しない承認済みの作業に使用できる場合があります。この方法は新水の需要を減らせますが、予備タンクにホースを向けるだけで再利用できるわけではありません。
醸造所は、再利用可能な水の系統、保管可能な期間、必要な水質検査、使用可能な場所を定める必要があります。再利用水が新水系統や製品系統に入るのを防ぐには、タンクや配管の明確な表示、逆流防止、接続の管理が役立ちます。再利用によって汚染が持ち込まれる、または次の洗浄工程が妨げられる場合は、回収水を使用すべきではありません。
殺菌剤のすすぎ水、ひどく汚れた回路の水、洗浄薬剤の戻り水が、一般的な再利用に適していると想定してはなりません。薬剤の持ち越しと微生物学的リスクについて、醸造所の品質管理チームおよび薬剤供給業者と評価してください。最終すすぎ、および製品に接触する可能性のある水は、現場に適用される水質および食品安全要件を満たさなければなりません。
定置洗浄室以外でも水使用量を削減する
調整の行き届いたCIPプログラムも、他の場所での日常的な習慣によって効果が損なわれることがあります。忙しいシフトでは、特に次のバッチの準備中にこぼれが発生すると、ホースを開けたままにするのが手軽です。しかし、床の洗浄や手作業でのすすぎは、検証済みのタンク洗浄レシピを変更せずに、目に見える改善を実現しやすい領域です。
- 洗浄前に固形物を取り除く。床や排水溝をすすぐ前に、穀物、酵母、包装材のくずを、適切な乾式または低水量の方法で回収します。
- 流量を調節できるノズルを使用する。ホースに止水装置を取り付け、漏れを速やかに修理します。また、ノズルが作業内容と現場の安全規則に適合していることを確認します。
- こぼれたものは速やかに清掃する。新しい残留物は、乾燥したビールやシロップより通常は除去しやすく、乾燥した残留物は、より長いすすぎと多くの手作業を必要とすることがあります。
- 切り替えを計画する。設備に汚れが不必要に残ったり、次の製造予定の組み方が適切でないために洗浄を繰り返したりしないよう、製造と洗浄のスケジュールを調整します。
- 通常の洗浄と事故対応を分ける。大規模なこぼれや汚染事故には、異なる手順が必要な場合があります。それをすべてのシフトにおける標準作業としてはなりません。
充填機や製品が露出している区域では、特に注意してください。高圧噴射は飛沫を発生させ、近くの表面に汚れを広げる可能性があります。その区域で承認された方法を選び、露出した設備を保護して、現場の衛生ゾーニング手順に従ってください。
メーターの数値だけでなく、清浄度を確認する
水使用量を減らしても、設備が製造に適した状態を維持できなければ意味がありません。変更後は、工程記録と、醸造所ですでに定められている検証方法を組み合わせて確認します。目視検査、ATP検査、微生物サンプリング、洗浄薬剤残留の検査、製品品質の結果の確認などが含まれる場合があります。それぞれの方法が確認する内容は異なります。たとえば、ATP検査の結果だけでは、すべての微生物を特定できず、微生物検査プログラムの代わりにもなりません。
検査が難しい設備、長い移送ライン、過去に不合格となった箇所には特に注意を払います。洗浄後に設備を使用可能と判断できる担当者、許容される結果、検査不合格時の対応を定めます。結果が承認済みの限度を外れた場合は、設備の使用を保留し、原因を調査したうえで、現場の手順に従って再洗浄などの措置を講じます。
有用な運転指標には、CIPサイクル当たりの水使用量、ビール生産量単位当たりの水使用量、再洗浄の頻度、衛生上の逸脱件数などがあります。これらを総合的に解釈してください。再洗浄の増加、生産の遅延、検査不合格を伴う水使用量の低下は、改善とはいえません。
シフトごとに始められる実践的な計画
取り組みを始めるために、醸造所全体を再設計する必要はありません。頻繁に洗浄する容器またはラインを一つ選び、その現在の性能を確実に把握します。システムの運転、保守、検証を担当する人々を参加させてください。それぞれが問題の異なる側面を把握しています。
- 現行サイクルを観察する。新水が入るタイミング、排水先、手作業による介入で洗浄時間が延びていないかを記録します。
- 明らかな不具合を修正する。短縮サイクルを試験する前に、漏れを修理し、スプレー装置を点検し、戻り流量の問題を解決します。
- 変更は一つに絞る。たとえば、すすぎ時間、薬剤濃度、温度を同時に変更するのではなく、予備すすぎの終了条件を定めて試験します。
- 代表的な条件で確認する。最も洗浄しやすいバッチだけでなく、通常その設備で扱う製品と汚れの程度を含めます。
- 確認して記録する。水使用量、洗浄記録、検証結果を比較し、責任者が承認してから手順を更新します。
複数のスタイルを製造する醸造所では、この段階的な取り組みが重要です。金牌啤酒(Jinpai Beer)の製品ラインアップには、ラガー、ウィートビール、低カロリービール、フルーツフレーバービールのほか、カスタマイズ対応のOEMおよびODM製品があります。配合や製造条件が異なれば、残留物や切り替え時の要件も異なることがあるため、洗浄方法は一律のレシピではなく、実際の設備と製品に基づいて決める必要があります。
作業担当者が避けるべきこと
よくある間違いの一つは、水使用量が増えるたびに、最終すすぎを削れる余剰時間とみなすことです。最終すすぎは洗浄薬剤の除去に不可欠な場合があり、終了条件を検証しなければなりません。また、再利用先を明確に決めずにすすぎ水を回収すると、品質が不明で安全に使えない水がタンクに残ることがあります。
水使用量とビール生産量の比率だけを使って醸造所を比較するのも危険です。包装の構成、生産量、設備設計、報告の対象範囲は大きく異なる場合があります。洗浄チームにとっては、外部の数値を単独で見るよりも、同じサイクルの経時的な比較のほうが、通常は実行につながりやすい情報です。
結局のところ、節水の最大の機会は、多くの場合、最初から正しく機能する洗浄工程にあります。作業担当者が水の使用先を把握し、設備の不具合を認識し、検証結果を信頼できれば、衛生管理を当て推量に頼ることなく、不要なすすぎを減らせます。
お問い合わせいただき誠にありがとうございます. メッセージと連絡先情報を残してください, 24時間以内にご返信いたします.