


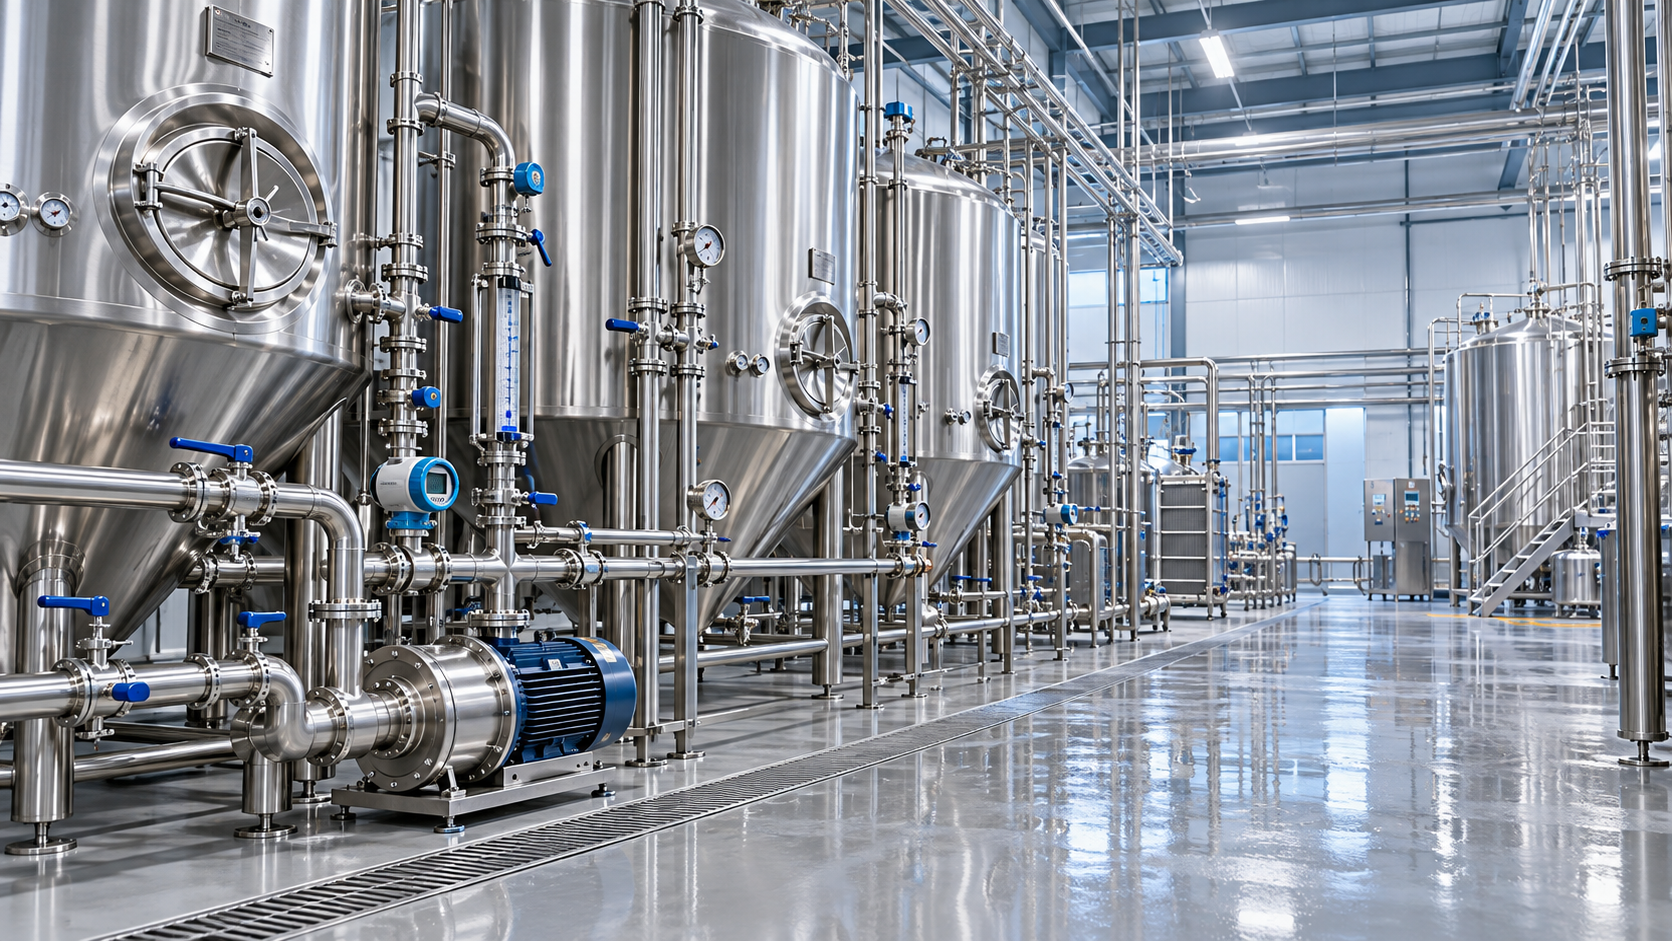
Una fábrica de cerveza puede utilizar grandes cantidades de agua para limpiar tanques, tuberías, líneas de llenado y suelos, pero una higienización eficaz no tiene por qué implicar un consumo excesivo. Para los operadores, el reto consiste en eliminar los residuos de cerveza y los microorganismos sin dejar las mangueras abiertas más tiempo del necesario ni repetir ciclos de limpieza que deberían haber funcionado a la primera. Revisar los dispositivos de pulverización, controlar los puntos finales del enjuague, recuperar el agua de enjuague adecuada y supervisar cada ciclo puede revelar ahorros importantes y, al mismo tiempo, proteger la calidad de la cerveza.
El enfoque más seguro no consiste en acortar todos los lavados de golpe. Primero, determine adónde va el agua y, después, ajuste un paso cada vez y confirme que el equipo limpio sigue cumpliendo los requisitos de higiene de la cervecería.
Determine adónde va el agua de limpieza
Antes de cambiar un programa de limpieza, siga el recorrido del agua durante una jornada de producción habitual. En muchas cervecerías, las principales actividades de limpieza incluyen la limpieza in situ (CIP) de los tanques de fermentación y de cerveza brillante, las tuberías, los filtros y los equipos de llenado. Los usos más pequeños pero frecuentes —como enjuagar mangueras, lavar suelos y purgar el producto de las líneas de trasiego— también pueden acumularse.
Revise los medidores de agua disponibles y los registros del sistema CIP, y compárelos con los programas de producción. Si no hay medidores en cada línea, las mediciones de caudal durante periodos determinados o los medidores temporales pueden ayudar a estimar el consumo. Un buen punto de partida es registrar el agua consumida en cada ciclo de limpieza para cada tipo de tanque o línea, junto con el tamaño del equipo y la cantidad de residuos presentes.
Busque patrones en lugar de basarse en un solo turno. Un tanque que se limpia inmediatamente después de vaciarse puede necesitar un enjuague inicial distinto al de uno que se ha dejado con depósitos secos. Del mismo modo, una línea de llenado que procesa cerveza con sabor a fruta puede requerir una atención distinta de una línea que procesa una lager convencional. Registre el producto, el programa de limpieza, el volumen de agua, la temperatura, la concentración de productos químicos y cualquier control fallido para que las comparaciones sean útiles.
Mejore el primer enjuague antes de cambiar todo el ciclo
El preenjuague elimina la cerveza, la levadura y otros residuos sueltos antes de que circule la solución de limpieza. Si no es eficaz, el detergente tiene que actuar sobre más residuos; si se prolonga sin un punto final claro, el agua limpia puede acabar por el desagüe mucho después de que la línea parezca estar limpia.
Empiece con comprobaciones prácticas. ¿El tanque drena correctamente? ¿Las mangueras están conectadas al retorno adecuado? ¿El enjuague llega a todas las superficies internas? Si quedan sólidos en el fondo de un recipiente, prolongar el enjuague puede limitarse a diluir el problema en vez de resolverlo.
Cuando el sistema lo permita, utilice un punto final definido en lugar de un enjuague fijo innecesariamente largo. La turbidez o la conductividad del agua de retorno pueden ayudar a controlar el punto final, pero la lectura elegida debe establecerse en función del equipo y los residuos que se limpian. La inspección visual también puede ser útil cuando sea segura y práctica; sin embargo, que el agua parezca clara no demuestra por sí solo que una superficie esté limpia.
Recuperar la cerveza o la levadura residual antes de introducir agua de enjuague puede reducir la carga tanto del sistema de limpieza como del tratamiento de aguas residuales. Todo material recuperado debe manipularse conforme a los procedimientos aprobados de la cervecería y no debe crear una vía de retorno al producto terminado.
Haga que el equipo CIP funcione como fue diseñado
Al hablar de ahorrar agua, a menudo se hace hincapié en la duración del ciclo, pero una cobertura deficiente es un problema más fundamental. Una bola de pulverización obstruida, un dispositivo rotativo de pulverización desgastado o una bomba que no funciona adecuadamente pueden dejar un tanque sucio incluso después de un lavado prolongado. Los operadores pueden responder añadiendo más agua o repitiendo el ciclo, mientras la avería real sigue sin resolverse.
Compruebe la cobertura, el caudal y el retorno
Inspeccione los dispositivos de pulverización siguiendo las instrucciones del fabricante del equipo. Compruebe si hay orificios obstruidos, daños, instalación incorrecta y, cuando corresponda, una rotación deficiente. Confirme que la bomba y el sistema de retorno pueden proporcionar el caudal necesario para el tanque y el dispositivo de pulverización; la presión por sí sola no demuestra que el agua llegue a todas las superficies.
Examine también los tramos muertos, la disposición de las válvulas, las conexiones de los instrumentos y los bucles de manguera. Las zonas con poco caudal pueden retener residuos aunque el circuito principal parezca limpio. Si los fallos se repiten en el mismo lugar, investigue la disposición del equipo en vez de prolongar repetidamente todo el lavado.
Controle conjuntamente las variables de limpieza
El rendimiento de CIP depende de la interacción entre la concentración química, la temperatura, el tiempo de contacto y la acción mecánica. Reducir una variable sin tener en cuenta las demás puede dar lugar a un ciclo aparentemente satisfactorio que deje residuos. Respete los límites aprobados y las indicaciones del proveedor de productos químicos, y compruebe que los instrumentos de dosificación y los sensores de temperatura funcionen correctamente.
Realice una prueba controlada al cambiar una receta: documente el ciclo original, acuerde el ajuste propuesto, ejecútelo en condiciones representativas y compruebe el resultado. Mantenga disponible el programa validado anterior hasta que se apruebe el nuevo. Los operadores nunca deben compensar un lavado incierto añadiendo productos químicos ni acortando el enjuague final por iniciativa propia.
Reutilice el agua cuando su calidad sea adecuada para la siguiente tarea
No todas las etapas de limpieza requieren la misma calidad del agua. En un sistema correctamente diseñado, el agua del enjuague final de un ciclo puede recogerse para un preenjuague posterior u otra tarea aprobada sin contacto con el producto. Este enfoque puede reducir la demanda de agua nueva, pero reutilizarla implica algo más que dirigir una manguera hacia un tanque vacío.
La cervecería debe definir qué corrientes se pueden reutilizar, cuánto tiempo pueden almacenarse, qué controles de calidad se requieren y dónde puede utilizarse el agua. Los tanques y las tuberías claramente identificados, la protección contra el reflujo y las conexiones controladas ayudan a evitar que el agua reutilizada entre en un circuito de agua limpia o de producto. La recuperación no es adecuada si introduce contaminación o interfiere con la siguiente etapa de limpieza.
No dé por sentado que el agua de un enjuague con desinfectante, de un circuito muy sucio o del retorno de productos químicos de limpieza sea adecuada para la reutilización general. Evalúe el arrastre de productos químicos y el riesgo microbiológico con el equipo de calidad de la cervecería y el proveedor de productos químicos. El enjuague final y cualquier agua que pueda entrar en contacto con el producto deben cumplir los requisitos aplicables del centro en materia de calidad del agua e inocuidad alimentaria.
Reduzca el consumo de agua fuera de la sala CIP
Un programa CIP bien ajustado puede verse perjudicado por los hábitos cotidianos en otras áreas. En un turno ajetreado, dejar una manguera abierta resulta cómodo, especialmente cuando se produce un derrame justo antes del siguiente lote. Sin embargo, la limpieza de suelos y el enjuague manual suelen ser buenas oportunidades para lograr mejoras visibles sin modificar una receta validada de limpieza de tanques.
- Retire los sólidos antes de lavar. Recoja los restos de grano, levadura y envases mediante métodos secos o de bajo consumo de agua antes de enjuagar suelos y desagües.
- Utilice boquillas regulables. Instale dispositivos de cierre en las mangueras y repare las fugas rápidamente, asegurándose de que la boquilla sea adecuada para la tarea y cumpla las normas de seguridad del centro.
- Limpie los derrames cuanto antes. Por lo general, los residuos recientes son más fáciles de eliminar que la cerveza o el jarabe secos, que pueden exigir enjuagues más largos y más trabajo manual.
- Planifique los cambios de producto. Coordine los programas de producción y limpieza para que el equipo no permanezca sucio innecesariamente y no se repita la limpieza por una mala planificación de la siguiente producción.
- Distinga la limpieza rutinaria de la respuesta a incidentes. Un derrame importante o un incidente de contaminación pueden requerir un procedimiento distinto; no deben convertirse automáticamente en la norma de todos los turnos.
Extreme las precauciones alrededor de las llenadoras y las zonas con producto expuesto. La pulverización a alta presión puede dispersar gotas y residuos sobre las superficies cercanas. Elija métodos aprobados para la zona, proteja los equipos expuestos y siga los procedimientos de zonificación higiénica del centro.
Verifique la limpieza, no solo las lecturas más bajas del medidor
Reducir el consumo de agua solo es útil si el equipo sigue siendo apto para la producción. Después de realizar un cambio, combine los registros del proceso con los métodos de verificación ya establecidos por la cervecería. Estos pueden incluir inspecciones visuales, pruebas de ATP, muestreos microbiológicos, controles de residuos de productos químicos de limpieza y revisión de los resultados de calidad del producto. Cada método responde a una pregunta distinta: por ejemplo, un resultado de ATP por sí solo no identifica todos los microorganismos ni sustituye un programa microbiológico.
Preste especial atención a los equipos difíciles de inspeccionar, las líneas de trasiego largas y los puntos que hayan fallado anteriormente. Determine quién puede liberar el equipo después de la limpieza, qué se considera un resultado aceptable y qué debe hacerse si falla un control. Si un resultado está fuera del límite aprobado, inmovilice el equipo, investigue y repita la limpieza o tome otras medidas conforme al procedimiento del centro.
Entre las medidas operativas útiles se incluyen el agua por ciclo CIP, el agua por unidad de cerveza producida, la frecuencia de limpiezas repetidas y el número de desviaciones de higiene. Interprételas en conjunto. Un menor consumo de agua acompañado de más lavados repetidos, retrasos en la producción o controles fallidos no supone una mejora.
Plan práctico para empezar turno a turno
Los operadores no tienen que rediseñar toda la cervecería para empezar. Seleccione un recipiente o una línea que se limpie con frecuencia y elabore una descripción fiable de su rendimiento actual. Incluya a las personas que operan, mantienen y verifican el sistema; cada una observa una parte distinta del problema.
- Observe el ciclo actual. Anote cuándo entra agua limpia, adónde se drena y si las intervenciones manuales prolongan el lavado.
- Corrija los fallos evidentes. Repare las fugas, inspeccione los dispositivos de pulverización y resuelva los problemas del caudal de retorno antes de probar ciclos más cortos.
- Elija un solo cambio. Por ejemplo, pruebe un punto final definido para el preenjuague en lugar de modificar al mismo tiempo la duración del enjuague, la concentración química y la temperatura.
- Compruebe condiciones representativas. Incluya los productos y niveles de residuos que el equipo suele procesar, no solo el lote más fácil de limpiar.
- Revise y documente. Compare el consumo de agua, los registros de limpieza y los resultados de verificación; actualice el procedimiento solo después de que lo apruebe el equipo responsable.
Este enfoque gradual es importante para las cervecerías que producen varios estilos. La gama de productos de Jinpai Beer incluye lager, cerveza de trigo, cervezas bajas en calorías y con sabor a fruta, además de productos OEM y ODM personalizados. Las distintas formulaciones y modalidades de producción pueden generar residuos y necesidades de cambio de producto diferentes; por ello, las decisiones de limpieza deben basarse en los equipos y productos reales, no en una única receta universal.
¿Qué deben evitar los operadores?
Un error común es tratar el enjuague final como un tiempo sobrante que puede eliminarse siempre que aumente el consumo de agua. Ese enjuague puede ser esencial para eliminar los productos químicos de limpieza, y su punto final debe verificarse. Otro error es recoger agua de enjuague sin definir para qué se reutilizará, lo que puede generar un tanque de agua de calidad incierta que nadie pueda utilizar con seguridad.
También es arriesgado comparar cervecerías utilizando únicamente la relación entre el agua total y la cerveza. La combinación de envases, el volumen de producción, el diseño de los equipos y los límites de medición pueden diferir considerablemente. Para un equipo de limpieza, una comparación coherente del mismo ciclo a lo largo del tiempo suele ser más útil que una cifra externa aislada.
En definitiva, la mejor oportunidad para ahorrar agua suele estar en conseguir que el proceso de limpieza funcione correctamente a la primera. Cuando los operadores pueden ver dónde se utiliza el agua, reconocer fallos en los equipos y confiar en los resultados de verificación, pueden reducir los enjuagues innecesarios sin convertir la higienización en un juego de adivinanzas.
Muchas gracias por escribirnos. Deje su mensaje e información de contacto, le responderemos dentro de 24 horas.