


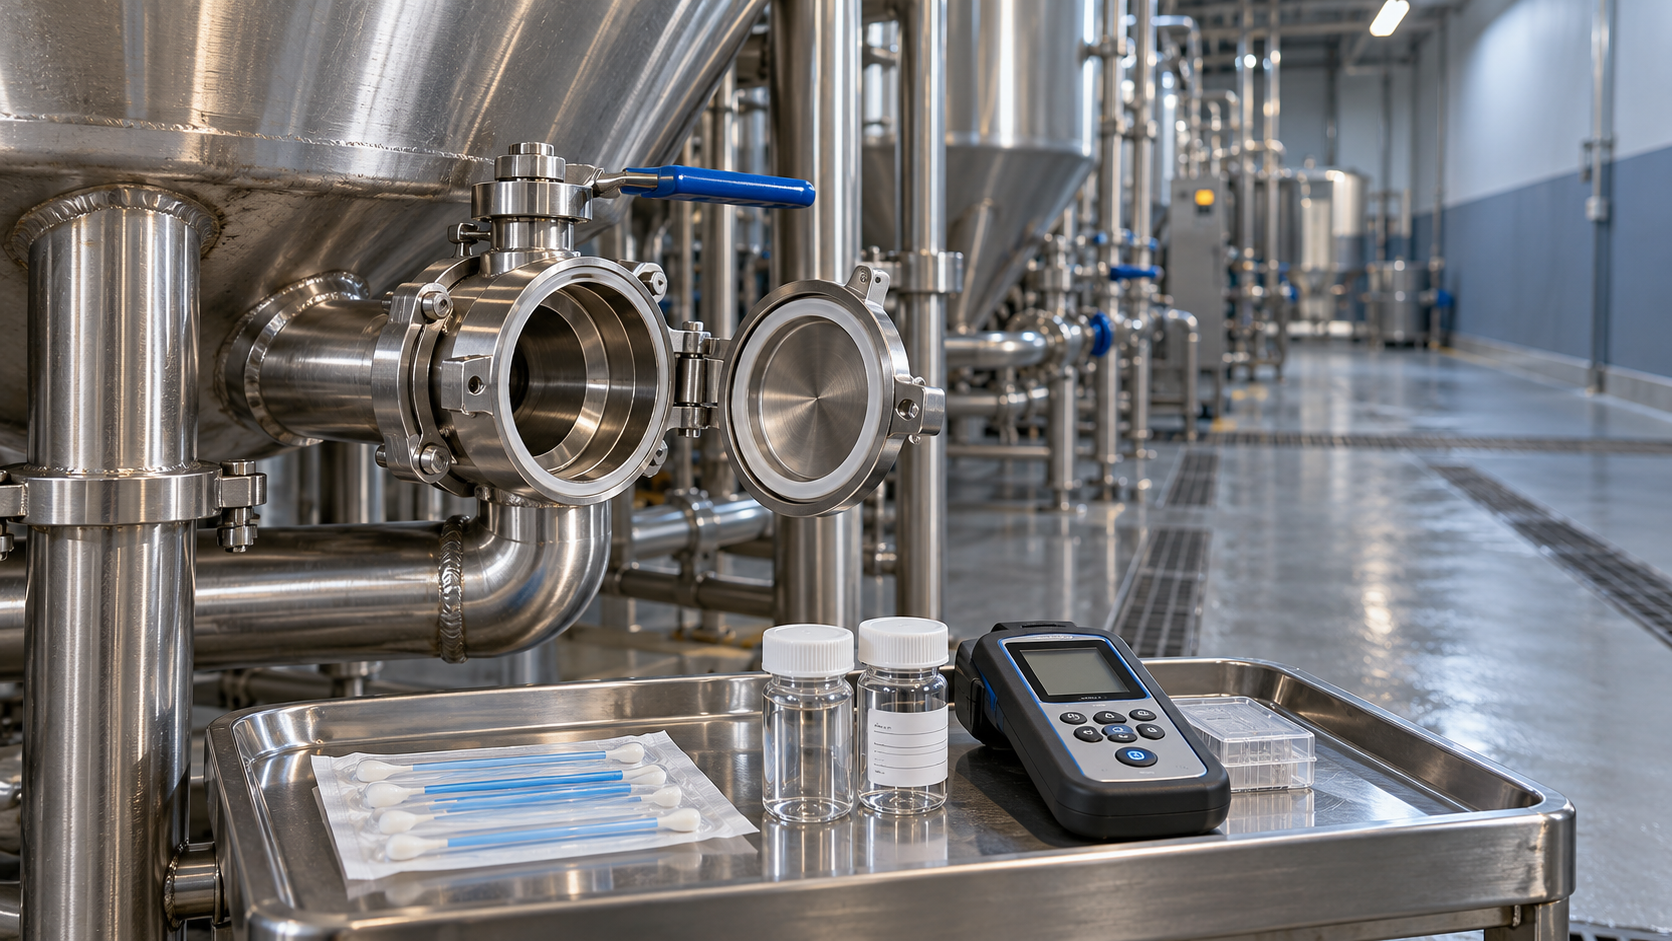
タンクが一見きれいでも、ビールの品質を脅かす残留物や微生物が潜んでいることがあります。醸造所のCIPバリデーションでは、定められた洗浄手順が測定可能な合格基準を一貫して満たすかどうかを確認します。
品質管理チームや安全管理チームにとって、洗浄サイクルを完了したという事実は、あくまで補足的な証拠にすぎません。妥当性のある承認には、工程記録、設備の洗浄範囲の確認、残留物検査、適切な微生物検査結果が必要です。
クラシックラガー、小麦ビール、フレーバービールを製造するビール工場では、製品ごとの汚れや設備構成の違いを踏まえ、実際の洗浄上の課題に基づいてバリデーションを実施する必要があります。
本ガイドでは、厳しい条件の選定、合格基準の設定、適切なサンプリング箇所の選定、洗浄後に設備を安全に生産へ戻せるタイミングの判断方法について説明します。
タンクと配管がきれいであることを実際に証明する証拠とは?
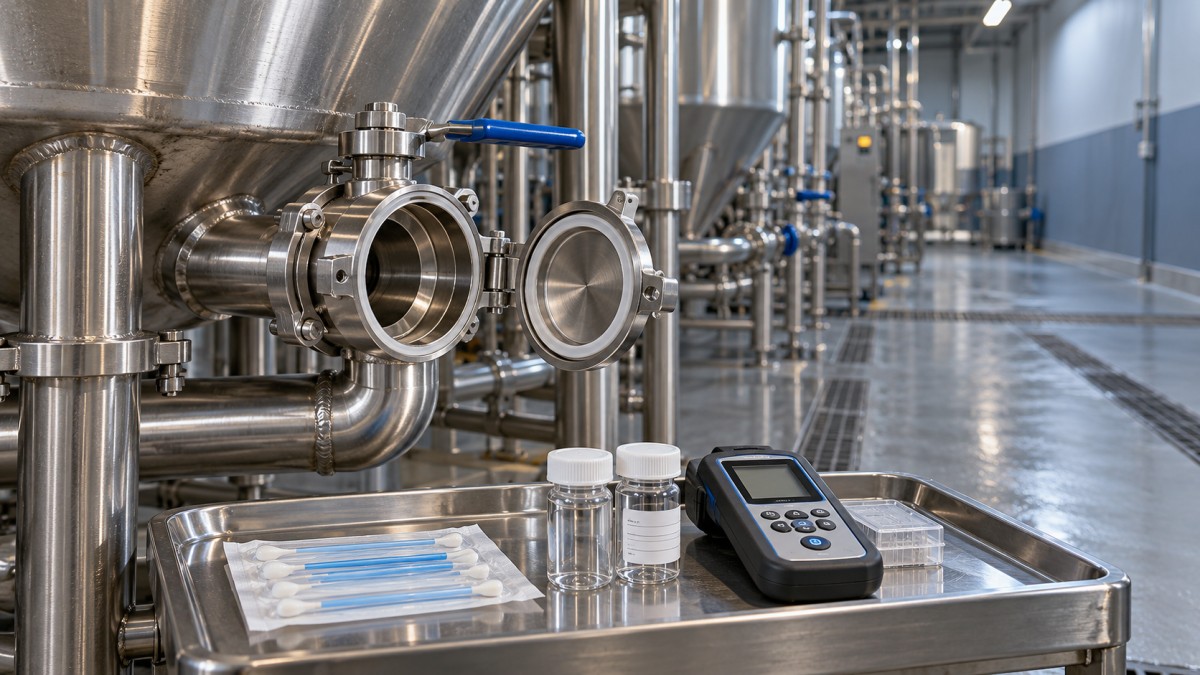
有効なバリデーション一式では、次の3つの問いに答えます。洗浄液は関連するすべての表面に行き渡ったか、対象の汚れは工程によって除去されたか、その後のサニテーションで微生物を管理できたか、という問いです。
洗浄は製品残留物や付着物を除去します。サニテーションは、適切に洗浄された表面上の微生物を減らします。一方の作業を裏付ける証拠だけで、もう一方も効果的に実施されたと判断することはできません。
バリデーションは、定められた条件下で、指定された手順があらかじめ設定した要件を繰り返し満たせることを示します。日常的な検証では、製造中もそのバリデーション済み手順が有効に機能しているかを確認します。
たとえば、記録された温度と導電率から、特定の運転条件が達成されたことを確認できます。しかし、それだけでは、洗浄しにくいバルブ内部の空間まできれいになったとは証明できません。
同様に、アクセスしやすいタンク出口でATP値が低くても、回路全体の清浄度を証明することはできません。サンプリングでは、特に洗浄が難しい箇所も代表させる必要があります。
文書化された基準に照らし、複数の証拠を組み合わせて設備の使用を承認してください。工程記録が良好だからといって、残留物検査や微生物検査の不合格を覆い隠すのではなく、相反する結果を調査してください。
バリデーションでは、どの製品と設備を対象にすべきか?
まず、タンク、移送配管、ポンプ、バルブ、計器、戻り配管を含む各洗浄回路の配置を把握します。図面が実際に設置された設備構成を反映していることを確認してください。
製造、エンジニアリング、品質管理の担当者とともにシステムを点検します。排水しにくい箇所、スプレーが届きにくい箇所、バルブシート、サンプルポート、ガスケット、循環が限られる分岐を特定してください。
設備の設計、洗浄作用、運転条件から同等性を正当化できる場合に限り、設備をグループ化します。タンク容量が似ているだけでは、2基のタンクが同程度に洗浄しやすいとはいえません。
洗浄負荷を基準に、代表的な製品を選定します。小麦由来のタンパク質、酵母の付着物、ホップの残留物、果実固形分では洗浄上の課題が異なるため、個別の評価または妥当性のあるグループ化が必要となる場合があります。
有機汚れに有効な洗浄サイクルでも無機物の付着物が残る場合があるため、ミネラルスケールやビールストーンには特に注意が必要です。別途、スケール除去工程が必要かどうかを確認してください。
許容される最長の汚れ付着状態での保持時間、関連する製品接触温度、現実的な残留物の乾燥状態を含めます。排出直後の設備を使うと、通常の洗浄の難しさを大幅に過小評価する可能性があります。
選定した各条件が他の製品や回路を代表する理由を文書化します。グループ化を裏付ける証拠がない場合は、広範囲をカバーできると決めつけず、追加条件をバリデーションしてください。
試験を始める前に合格基準を定める
結果を収集する前に、承認済みのプロトコルを作成します。設備の範囲、製品の試験条件、運転範囲、サンプリング箇所、分析方法、合格基準、逸脱の確認責任者を明記してください。
合格基準には、目視による清浄度、関連する製品残留物、洗浄剤の持ち越し、該当する場合は微生物管理を含めます。各基準には、技術面または規制面での根拠を文書化する必要があります。
他の醸造所で用いられているATPの基準値を、普遍的な基準として流用しないでください。測定値とその実務上の解釈には、機器の設計、スワブの化学的特性、表面状態、サンプリング手法が影響します。
メーカーの指針と、清浄であることが確認された表面から得られた施設内データを用いて、ATPのアクションリミットを設定します。許容できる状態と意味のある汚染を判別できる方法であることを確認してください。
実際の危害要因または品質上の懸念に適した残留物検査方法を選びます。必要に応じて、タンパク質検査、製品特有の検査、交差接触の評価に用いるバリデーション済みアレルゲン検査などがあります。
一般的なタンパク質検査の結果だけでは、特定のアレルゲンが存在しないことは証明できません。結論を裏付けるには、方法の適合性、検出能力、サンプリング表面からの回収率が十分である必要があります。
適格な検査機関の知見を踏まえ、微生物の対象、サンプル量、培養条件、合格基準を定めます。食品安全評価で特定された危害要因に加えて、ビールの品質を損なう関連微生物も考慮してください。
いずれかの基準に不適合となった場合の対応として、設備の使用保留、調査、再洗浄、再評価を定めます。あらかじめ判断基準を決めておくことで、レビュー中に不都合な結果が判明した後、都合よく解釈し直すことを防げます。
洗浄サイクルが所定の運転範囲に達することを示す
初期すすぎ、洗剤の循環、中間すすぎ、必要に応じた酸処理、最終すすぎ、サニテーションなど、サイクルの各段階を記録します。それぞれの目的と必要条件を説明してください。
洗浄時間、薬剤濃度、温度、物理的作用を組み合わせて管理します。設定値は、洗浄対象の設備、汚れ、薬剤供給元の指示、設備の構成材料に適合させる必要があります。
関連する箇所で、意味のある条件を測定します。供給配管の温度が高くても、戻りの液や離れた設備表面が必要な温度に達したとは証明できません。
校正済みの計器を使用し、記録された循環時間が、指定された運転範囲内にある時間を正確に反映していることを確認します。立ち上げ時の加熱や充填の時間は、同等の洗浄効果をもたらすとは限りません。
導電率は、薬剤、温度、水質に合わせて校正されている場合、濃度管理の参考になります。導電率では確実に判定できない場合は、適切な薬剤分析を行ってください。
配管では、予定された各経路と分岐を通る流れを評価します。タンクでは、実際に設置された条件下で、スプレー装置の作動、カバー範囲、設置位置、性能を確認してください。
適切に実施したリボフラビン試験など、適切なカバー範囲試験によってスプレーが届かない箇所を特定できます。ただし、試験条件下でのカバー範囲を示すものであり、洗浄効果全体を証明するものではありません。
妥当かつ安全な場合は、許容される運転条件の下限で試験します。通常とは大きく異なる有利な設定でしか合格しない場合、日常的な運転範囲全体を裏付ける証拠としては不十分です。
不具合が最も見つかりやすい箇所をサンプリングする
利便性ではなくリスクに基づいてサンプリングマップを作成します。バルブ内部、ガスケット接合部、タンク出口、複雑な配管経路の先など、洗浄が難しい表面を含めてください。
適切な場合は、表面からの直接サンプリングとすすぎ液のサンプリングを組み合わせます。スワブは特定のアクセス可能な箇所を調べますが、すすぎ液のサンプルはより広い回路を代表する一方、局所的な汚染が希釈される可能性があります。
スワブを使う面積、手法、抽出方法、輸送条件を定めます。すすぎ液のサンプルでは、バリデーションごとに結果を比較できるよう、採取箇所、タイミング、量を指定してください。
結果を根拠として用いる前に、回収率と分析への干渉を評価します。その表面から残留物を十分に回収できない方法では、陰性結果が得られても安心材料としての意味は限られます。
調査目的に応じてサンプリングの段階を分けます。洗浄後のサンプルは汚れの除去を、サニテーション後のサンプルは微生物の管理を評価します。生産を待つ設備を汚染しない手順を用いてください。
微生物検査の方法上必要な場合は、適切な中和剤を使用して残留サニタイザーを中和します。中和しないと、サンプルに持ち込まれたサニタイザーが菌の増殖を抑制し、誤解を招く結果になる可能性があります。
再使用までの清浄状態での最長保持時間を考慮します。サニテーション直後に合格した設備でも、長時間の保管、水分の残留、取り扱いによって不適合となる場合があります。
アクセスできない箇所を明記し、代替となる証拠の妥当性を説明します。検査のために分解が必要な場合は、衛生的な再組み立てと、生産再開前に必要となる再サニテーションを計画してください。
工程を承認するには、合格実績が何回必要か?
バリデーションの実施回数は、工程のばらつき、設備の複雑さ、リスクを考慮して決めます。連続3回の合格は一般的な実務慣行ですが、普遍的な法的要件ではありません。
洗浄に影響する場合は、シフト、作業者、生産条件の違いを適切に反映する試験設計を選びます。同一の有利な条件を繰り返すだけでは、ばらつきを見落とすおそれがあります。
各回で、定められた運転範囲内において、適用されるすべての基準を満たす必要があります。説明のつかない不適合を、試験内の他の複数の合格結果で相殺することはできません。
不適合について、洗浄性能と試験の信頼性の両面から確認します。原因としては、スプレー装置の詰まり、バルブ経路の設定ミス、洗剤の劣化、サンプリングエラー、適切でない検査機関の方法などが考えられます。
原因を特定して是正し、プロトコルに追加試験が必要かどうかを評価します。運転パラメーターや設備の変更によってバリデーションの範囲が変わり、以前の証拠が適用できなくなる場合があります。
最終報告書では、生データ、検査機関の結果、逸脱、結論を関連付けます。承認の対象となる製品、回路、運転範囲、保持時間を正確に明記してください。
バリデーションを実際の使用許可と監視のルールにつなげる
日常的な検証では、洗浄のたびに重要なサイクル条件を確認し、妥当な頻度で対象を絞った追加確認を行います。バリデーション結果に基づいて、その確認が十分である理由を説明できるようにします。
迅速な運転確認と、時間のかかる検査機関での確認を区別します。設備を再使用した後に微生物検査結果が判明する場合は、使用許可の根拠と不適合結果への対応を文書化してください。
確立されたプログラムのもとでATP検査に合格すれば、迅速な運転判断を裏付ける材料となる場合があります。管理のために菌種特異的な検査が必要な場合、その代替にはなりません。
回路、サンプリング箇所、製品群、シフトごとに結果を傾向分析します。残留物や微生物の検出が徐々に増加している場合、正式な限度値を超える前に劣化を把握できることがあります。
検証で不合格となった場合は、対象設備の使用を保留し、影響を受けた可能性のある製品を評価します。再洗浄だけでは、製品の処置も、最初のサイクルが失敗した原因の説明も解決できません。
調査中は、隔離手順、薬剤の取り扱い管理、安全なサンプリング方法によって作業者を保護してください。タンク内に入る作業では、該当する閉鎖空間作業の管理措置を講じ、作業の許可を得る必要があります。
レシピ、果実原料、洗剤、スプレー装置、配管経路、ソフトウェア、保持時間を変更した場合は、バリデーションを見直します。変更の影響を評価し、一部または全面的な再バリデーションが必要かどうかを文書化してください。
OEM顧客や品質監査担当者は何を確認すべきか?
複数ブランド向けに製造するビール工場では、対象製品と設備に結び付いた証拠があり、承認責任が明確であることが最も有効な保証となります。
バリデーションの範囲、製品をグループ化した根拠、合格基準、代表性のあるサンプリングマップ、結果を確認してください。逸脱をどのように調査したか、日常の性能をどのように監視しているかも確認します。
金牌ビールのプロジェクトで、ラガー、小麦ビール、糖質ゼロ・低カロリー製品、フレーバービール、または特殊ビールを扱う場合は、洗浄要件や変更管理に関する技術的な検討に、これらの製品の違いを反映させる必要があります。
OEM・ODM契約では、原材料情報の開示、関連するアレルゲン管理、検査責任、変更時の通知を明確にしてください。マーケティング上の説明だけでは、洗浄要件が同等であることは証明できません。
承認は、適切な工程条件、設備のカバー範囲の実証、許容できる残留物除去、評価したリスクに応じた微生物管理という、明確な証拠の連鎖に基づくべきです。
証拠がそろえば、品質管理チームは使用許可の判断を説明でき、重要な変更を早期に特定できます。完了したCIPサイクルは、文書化され、検証可能な管理手段となります。