


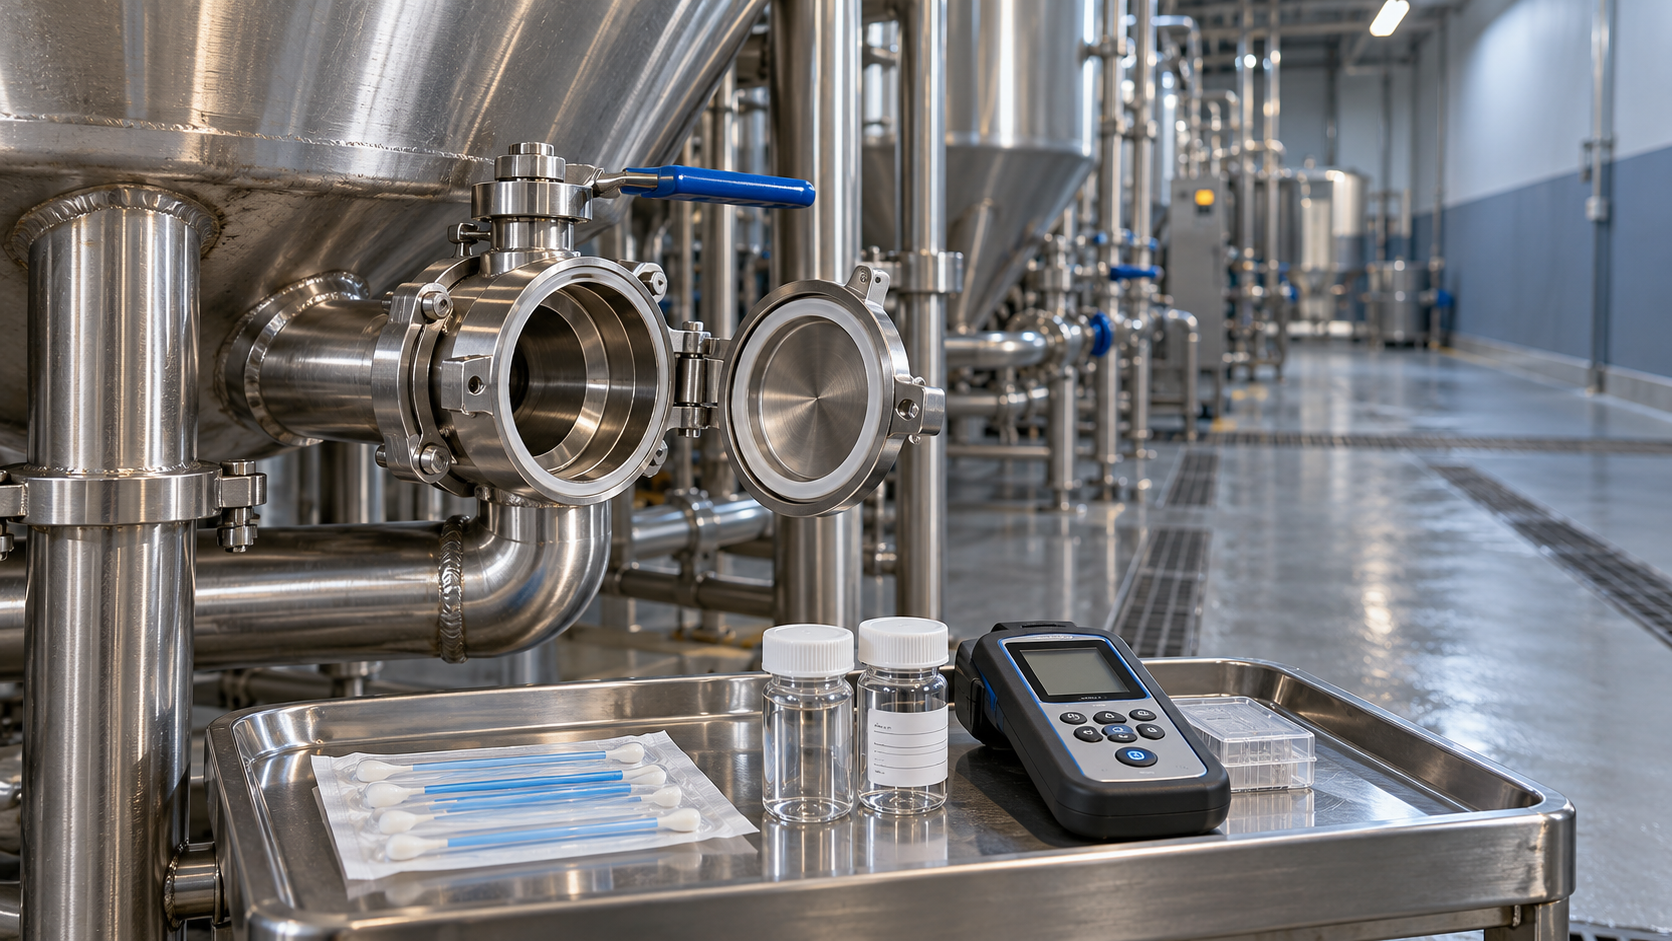
Un tanque impecable aún puede ocultar residuos y microorganismos que ponen en riesgo la calidad de la cerveza. La validación CIP en cervecerías determina si un procedimiento de limpieza definido cumple de forma sistemática criterios de aceptación cuantificables.
Para los equipos de control de calidad y seguridad, completar un ciclo solo aporta evidencia de apoyo. Una aprobación justificable requiere registros del proceso, comprobaciones de cobertura del equipo, análisis de residuos y resultados microbiológicos adecuados.
En una fábrica de cerveza que produce lager clásica, cerveza de trigo y productos con sabor a frutas, las distintas suciedades y configuraciones de los equipos requieren una validación basada en los desafíos reales de limpieza.
Esta guía explica cómo seleccionar condiciones difíciles, definir límites de aceptación, tomar muestras en puntos representativos y determinar cuándo los equipos pueden volver a producción de forma segura tras la limpieza.
¿Qué pruebas demuestran realmente que los tanques y las tuberías están limpios?
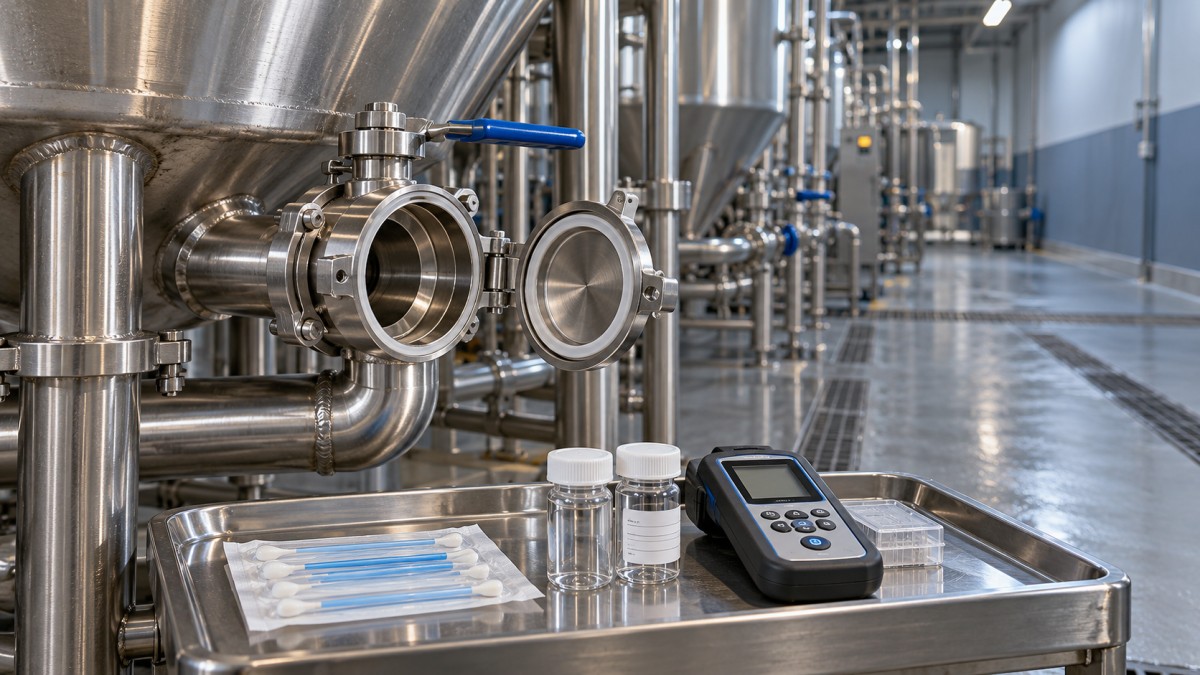
Un expediente de validación útil responde a tres preguntas: ¿la solución de limpieza llegó a todas las superficies pertinentes?, ¿el proceso eliminó las suciedades previstas?, y ¿la desinfección posterior controló los microorganismos?
La limpieza elimina residuos y depósitos del producto. La desinfección reduce los microorganismos en superficies que ya están suficientemente limpias. La evidencia que respalda una actividad no demuestra automáticamente que la otra haya sido eficaz.
La validación demuestra que un procedimiento especificado puede cumplir reiteradamente requisitos predeterminados en condiciones definidas. La verificación rutinaria comprueba si ese procedimiento validado sigue siendo eficaz durante la producción.
Por ejemplo, los registros de temperatura y conductividad pueden confirmar que se alcanzaron determinadas condiciones operativas. Por sí solos, no pueden demostrar que se haya limpiado una cavidad de válvula con zonas de sombra.
Del mismo modo, un resultado bajo de ATP en una salida accesible del tanque no demuestra que todo el circuito esté limpio. El muestreo también debe representar sus puntos más difíciles.
Apruebe los equipos basándose en evidencia combinada y en criterios escritos. Investigue los resultados contradictorios en lugar de permitir que un gráfico de proceso favorable prevalezca sobre un resultado desfavorable de residuos o microbiología.
¿Qué productos y equipos deben plantear desafíos para la validación?
Empiece trazando cada circuito de limpieza, incluidos tanques, líneas de transferencia, bombas, válvulas, instrumentos y líneas de retorno. Confirme que los planos reflejan la configuración real de los equipos instalados.
Recorra el sistema con personal de producción, ingeniería y calidad. Identifique secciones con drenaje deficiente, zonas de sombra de los rociadores, asientos de válvulas, puertos de muestreo, juntas y ramales con circulación limitada.
Agrupe equipos solo cuando el diseño, la acción de limpieza y las condiciones de operación justifiquen considerarlos equivalentes. Una capacidad similar del tanque no demuestra por sí sola que dos recipientes puedan limpiarse con la misma eficacia.
Seleccione productos representativos según la dificultad que presenten para la limpieza. Las proteínas del trigo, los depósitos de levadura, el lúpulo y los sólidos de fruta pueden plantear desafíos distintos que requieran evaluaciones separadas o una agrupación justificada.
La incrustación mineral y la piedra de cerveza requieren especial atención, ya que un ciclo eficaz para limpiar suciedad orgánica puede dejar depósitos inorgánicos. Confirme si es necesario un paso de desincrustación independiente.
Incluya el tiempo máximo permitido de espera antes de la limpieza, las temperaturas pertinentes de contacto con el producto y un secado realista de los residuos. Los equipos vaciados recientemente pueden subestimar considerablemente la dificultad de la limpieza rutinaria.
Documente por qué cada desafío elegido representa a otros productos o circuitos. Cuando la evidencia no justifique la agrupación, valide la condición adicional en lugar de suponer una cobertura amplia.
Defina los criterios de aceptación antes de realizar el estudio
Redacte y apruebe un protocolo antes de recopilar resultados. Especifique los límites de los equipos, los desafíos con productos, los rangos operativos, los puntos de muestreo, los métodos analíticos, los criterios de aceptación y las responsabilidades de revisión de desviaciones.
Los criterios de aceptación deben abordar la limpieza visible, los residuos pertinentes del producto, el arrastre de productos químicos de limpieza y el control microbiológico cuando corresponda. Cada criterio debe contar con una justificación técnica o normativa documentada.
No adopte un límite universal de ATP de otra cervecería. El diseño del instrumento, la química del hisopo, el estado de la superficie y la técnica de muestreo influyen en las lecturas y en su interpretación práctica.
Establezca límites de actuación para ATP basándose en las recomendaciones del fabricante y en datos del centro obtenidos de superficies cuya limpieza esté demostrada. Confirme que el método puede distinguir las condiciones aceptables de una contaminación significativa.
Elija métodos de análisis de residuos adecuados al peligro o problema de calidad concreto. Entre las opciones se incluyen ensayos de proteínas, métodos específicos para el producto y pruebas de alérgenos validadas cuando la evaluación del contacto cruzado las requiera.
Un resultado general de proteínas no demuestra la ausencia de un alérgeno específico. La idoneidad del método, su capacidad de detección y la recuperación en la superficie muestreada deben respaldar la conclusión.
Defina los objetivos microbiológicos, los volúmenes de muestra, las condiciones de incubación y los límites de aceptación con la orientación de un laboratorio cualificado. Considere los microorganismos pertinentes que alteran la cerveza, además de los peligros identificados en la evaluación de seguridad alimentaria.
Especifique las medidas que se tomarán si no se cumple algún criterio, incluida la retención del equipo, la investigación, la repetición de la limpieza y la reevaluación. Las decisiones predeterminadas evitan reinterpretaciones convenientes cuando los resultados desfavorables se revisan posteriormente.
Demuestre que el ciclo de limpieza alcanza su rango operativo
Documente cada etapa del ciclo: enjuague inicial, circulación de detergente, enjuague intermedio, tratamiento con ácido si corresponde, enjuague final y desinfección. Explique el propósito y las condiciones requeridas de cada etapa.
Controle conjuntamente el tiempo de limpieza, la concentración química, la temperatura y la acción mecánica. Los ajustes deben ser adecuados para los equipos, la suciedad, las instrucciones del proveedor de productos químicos y los materiales de construcción implicados en la limpieza.
Mida las condiciones relevantes en los puntos pertinentes. Que una línea de suministro esté caliente no demuestra que el flujo de retorno o las superficies alejadas del equipo hayan alcanzado la temperatura requerida.
Utilice instrumentos calibrados y confirme que el tiempo de circulación registrado corresponda al tiempo dentro del rango operativo especificado. Los periodos iniciales de calentamiento o llenado quizá no proporcionen una limpieza equivalente.
La conductividad puede ayudar a controlar la concentración si se ha calibrado teniendo en cuenta el producto químico, la temperatura y las condiciones del agua. Utilice un análisis químico adecuado cuando la conductividad no permita resolver la cuestión de forma fiable.
En las tuberías, evalúe el flujo por cada ruta y ramal previstos. En los tanques, verifique el funcionamiento, la cobertura, la posición y el rendimiento de los dispositivos de rociado en las condiciones reales de instalación.
Una prueba de cobertura adecuada, como una evaluación con riboflavina ejecutada correctamente, puede revelar zonas de sombra. Demuestra la cobertura en las condiciones de prueba, pero no la eficacia completa de la limpieza.
Cuando esté justificado y sea seguro, someta el proceso a prueba en los límites operativos inferiores permitidos. Aprobarlo únicamente con ajustes excepcionalmente favorables aporta evidencia débil para un rango operativo rutinario más amplio.
Tome muestras en los puntos con más probabilidades de revelar fallos
Elabore un mapa de muestreo basado en el riesgo, no en la comodidad. Incluya superficies difíciles, como cavidades de válvulas, interfaces de juntas, salidas de tanques y puntos situados después de trazados complejos.
Combine el muestreo directo de superficies con el muestreo de enjuagues cuando corresponda. Los hisopos examinan zonas accesibles específicas; las muestras de enjuague pueden representar circuitos más amplios, pero pueden diluir la contaminación localizada.
Defina el área de hisopado, la técnica, el método de extracción y las condiciones de transporte. Para las muestras de enjuague, especifique el punto y el momento de recogida y el volumen, de modo que los resultados sean comparables entre las distintas ejecuciones de validación.
Evalúe la recuperación y las interferencias analíticas antes de confiar en los resultados. Un resultado negativo ofrece garantías limitadas si el método recupera mal el residuo de esa superficie.
Separe las etapas de muestreo según el objetivo. Las muestras tomadas después de la limpieza evalúan la eliminación de suciedad; las tomadas después de la desinfección evalúan el control microbiano, utilizando procedimientos que no comprometan los equipos a la espera de volver a producción.
Cuando el método microbiológico lo requiera, utilice neutralizantes adecuados para los desinfectantes residuales. De lo contrario, el desinfectante que pase a la muestra puede inhibir el crecimiento y generar resultados engañosos.
Tenga en cuenta el tiempo máximo permitido de espera antes de reutilizar el equipo ya limpio. Un equipo que supera la prueba justo después de la desinfección podría dejar de ser aceptable tras un almacenamiento prolongado, la retención de humedad o su manipulación.
Registre explícitamente los puntos inaccesibles y justifique la evidencia alternativa. Si es necesario desmontar el equipo para inspeccionarlo, planifique un reensamblaje higiénico y cualquier desinfección repetida requerida antes de reanudar la producción.
¿Cuántas ejecuciones satisfactorias bastan para aprobar el proceso?
El número de ejecuciones de validación debe reflejar la variabilidad del proceso, la complejidad de los equipos y el riesgo. Tres ejecuciones satisfactorias consecutivas son una práctica habitual, pero no un requisito legal universal.
Elija un diseño de estudio que capte diferencias significativas entre turnos, operarios o condiciones de producción cuando estas afecten a la limpieza. Repetir una configuración favorable idéntica puede pasar por alto la variabilidad.
Cada ejecución debe cumplir todos los criterios aplicables dentro del rango operativo definido. Un fallo sin explicación no puede compensarse promediándolo con varios resultados aceptables en otras partes del estudio.
Analice los fallos tanto desde la perspectiva del rendimiento de la limpieza como de la fiabilidad de las pruebas. Entre las posibles causas están los dispositivos de rociado obstruidos, el recorrido incorrecto de las válvulas, el detergente agotado, los errores de muestreo o los métodos de laboratorio inadecuados.
Corrija la causa demostrada y evalúe si el protocolo requiere ejecuciones adicionales. Los cambios en los parámetros o en los equipos pueden modificar el alcance de la validación e invalidar la evidencia anterior.
El informe final debe relacionar los registros originales, los resultados de laboratorio, las desviaciones y las conclusiones. Indique con precisión qué productos, circuitos, rangos operativos y tiempos de espera cubre la aprobación.
Convierta la validación en reglas prácticas de liberación y seguimiento
La verificación rutinaria debe confirmar las condiciones críticas del ciclo en cada operación de limpieza y añadir comprobaciones específicas con frecuencias justificadas. Los resultados de la validación deben explicar por qué esas comprobaciones son suficientes.
Distinga las comprobaciones operativas rápidas de las confirmaciones de laboratorio, que pueden tardar más. Si los resultados microbiológicos llegan después de reutilizar el equipo, documente la justificación de la liberación y la respuesta ante un resultado desfavorable.
Una comprobación de ATP satisfactoria puede respaldar una decisión operativa rápida dentro de un programa establecido. No sustituye las pruebas específicas de microorganismos cuando se requieren como evidencia de control.
Analice las tendencias de los resultados por circuito, punto de muestreo, familia de productos y turno. Un aumento gradual de residuos o hallazgos microbianos puede revelar un deterioro antes de que se supere un límite formal.
Si falla la verificación, retenga los equipos afectados y evalúe cualquier producto potencialmente afectado. Repetir la limpieza por sí solo no resuelve la decisión sobre el producto ni explica por qué falló el ciclo original.
Proteja al personal durante las investigaciones mediante procedimientos de aislamiento, controles para la manipulación de productos químicos y medidas seguras de muestreo. La entrada en tanques requiere los controles aplicables para espacios confinados y la autorización para realizar el trabajo.
Revise la validación cuando se produzcan cambios en las recetas, los ingredientes de fruta, el detergente, los dispositivos de rociado, los trazados, el software o los tiempos de espera. Evalúe el impacto y documente si se necesita una revalidación parcial o completa.
¿Qué deben pedir los clientes OEM y los auditores de calidad?
Para una fábrica de cerveza que abastece a varias marcas, la garantía más útil es la evidencia vinculada al producto y al equipo previstos, con responsabilidades de aprobación claramente definidas.
Solicite el alcance de la validación, la justificación de la agrupación de productos, los criterios de aceptación, el mapa de muestreo representativo y los resultados. Revise cómo se investigaron las desviaciones y cómo se supervisa el rendimiento rutinario.
En los proyectos de Jinpai Beer que incluyan lager, cerveza de trigo, cerveza sin azúcar y baja en calorías, cerveza con sabor a frutas o cervezas especiales, esas diferencias entre productos deben orientar las conversaciones técnicas sobre los requisitos de limpieza y el control de cambios.
Los acuerdos OEM y ODM deben aclarar la divulgación de ingredientes, los controles pertinentes de alérgenos, las responsabilidades de análisis y la notificación de cambios. Las descripciones de marketing por sí solas no pueden establecer que los requisitos de limpieza sean equivalentes.
La aprobación debe basarse en una cadena de evidencia clara: condiciones adecuadas del proceso, cobertura demostrada de los equipos, eliminación aceptable de residuos y control microbiológico apropiado para el riesgo evaluado.
Cuando esa evidencia esté completa, los equipos de calidad podrán justificar las decisiones de liberación e identificar pronto los cambios significativos. Un ciclo CIP completado se convierte así en un control documentado y verificable.