


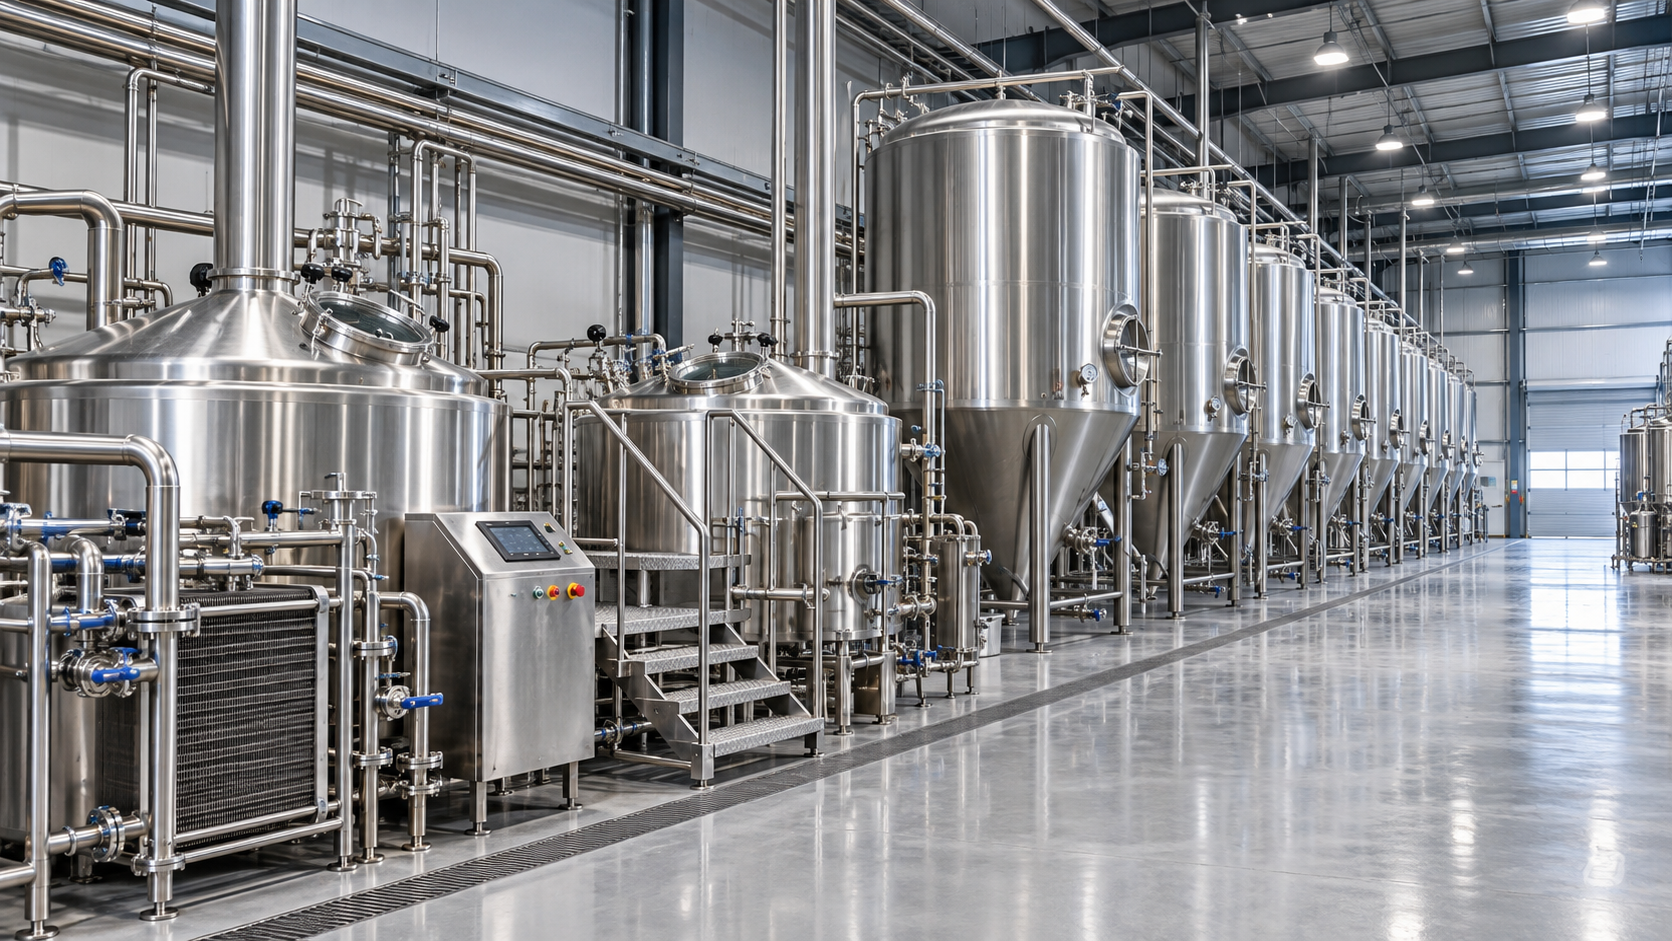
Пивоварня может выполнять дневной план производства и при этом не обеспечивать упаковочную линию достаточным количеством пива. Обычно это несоответствие между скоростью производства сусла и временем, в течение которого каждая партия занимает танк. Для определения мощности пивоваренного предприятия рассчитайте ферментационную вместимость по недельному объёму холодного сусла и полному времени занятости танков, а затем проверьте, позволяют ли фактические размеры танков и даты освобождения соблюдать график варки.
Базовая зависимость проста:необходимый рабочий объём занятых танков = недельный объём производства сусла × время занятости танка в неделях. Примените её отдельно к каждой продуктовой линейке, сложите результаты и проверьте их по календарю. Одних только номинального объёма ёмкостей, среднего времени ферментации и годового объёма продаж недостаточно для выбора оборудования.
Приведите все показатели мощности к единой базе
Прежде чем сравнивать коммерческие предложения, выясните, на каком этапе измеряется каждый объём. Указанные для пивоварни «20 hL» могут означать определённый объём сусла после кипячения при заданных условиях рецептуры. Это не означает автоматически, что для каждого сорта в ферментер поступает 20 hL или что в упаковку в итоге будет разлито 20 hL.
В качестве общей базы для сопоставления мощности пивоваренного отделения и бродильного цеха используйтеобъём холодного сусла, поступающего на ферментацию. Прогнозы по объёму фасованного пива ведите отдельно и пересчитывайте на их основе с помощью документально зафиксированного допущения по выходу продукции. В противном случае план продаж может сопоставляться с мощностью оборудования, измеренной до удаления дрожжей, перекачек, отбора проб и потерь при упаковке.
- Объём варки в пивоваренном отделении: объём холодного сусла, перекачиваемого за одну варку, с указанием рецептуры и плотности.
- Рабочий объём танка: утверждённый объём заполнения для предполагаемого процесса ферментации, а не полный внутренний объём ёмкости.
- Время занятости танка: время от первого заполнения до момента, когда танк очищен, прошёл проверку и готов принять новую партию.
- Производственный календарь: дни варки, доступные смены, плановое техническое обслуживание и периоды, когда нельзя выполнять перекачку или очистку.
Требования к свободному пространству над жидкостью могут различаться в зависимости от пенообразования и условий ферментации. Согласуйте рабочий объём с поставщиком ёмкости для предполагаемого процесса, а не применяйте единый универсальный процент заполнения. Также проверьте, позволяет ли указанный рабочий объём вместить запланированное количество полных варок.
Рассчитайте недельный выпуск до выбора количества танков
Для стабильного графика варки базовый расчёт выглядит так:
Недельный выпуск холодного сусла = объём сусла после кипячения за одну варку × количество варок в день варки × количество дней варки в неделю.
Используйте устойчивую частоту варок, а не самый короткий цикл, указанный в коммерческом предложении. Учтите ограничения помола, затирания и фильтрации затора, занятость варочного котла, время в вирпуле, охлаждение сусла, перекачки и очистку. Рецептура с высокой начальной плотностью или затруднённой фильтрацией затора может изменить число варок, выполнимых в течение укомплектованной смены.
Годовые планы могут скрывать краткосрочные ограничения. Теоретической годовой мощности пивоварни может быть достаточно, но недельной мощности — недостаточно в периоды сезонных пиков спроса. Определите мощность с учётом предполагаемых производственных кампаний и стратегии управления запасами, а затем проверьте годовые итоги.
Пример расчёта с явными допущениями
Приведённые ниже цифры — иллюстративные проектные допущения, а не отраслевые нормативы. Рассмотрим пивоварню с объёмом варки 20 hL, выполняющую две варки в день в течение пяти дней в неделю. Она производит 200 hL холодного сусла в неделю. Предположим, что 60% приходится на линейку элей, а 40% — на линейку лагеров; для обеих линеек используются танки с рабочим объёмом 40 hL.
Таким образом, теоретически требуется 560 hL рабочего объёма бродильного цеха, то есть четырнадцать танков по 40 hL. Хотя на лагеры приходится только 40% недельного объёма сусла, они занимают больший объём танков, поскольку предполагаемый для них цикл вдвое длиннее.
Этот результат представляет собойбаланс мощности без резерва, а не рекомендацию к закупке. Он предполагает постоянство длительности циклов, совместимость дат освобождения танков и отсутствие недоступных ёмкостей. Для заполнения каждого танка объёмом 40 hL также требуются две варки по 20 hL; последовательность заполнения должна быть технологически приемлемой и укладываться в рабочий день.
Если предположить, что общий выход фасованного пива из холодного сусла составляет 90%, по тому же графику будет получаться 180 hL фасованного пива в неделю. Это лишь пример: при пересчёте реального прогноза продаж используйте измеренный или обоснованный выход продукции для конкретной рецептуры.
Учтите все дни, в течение которых танк недоступен
Завершение ферментации не означает, что танк уже доступен. Партия может достичь целевого уровня сбраживания, но при этом всё ещё нуждаться в созревании, лабораторном выпуске, охлаждении, осветлении или перекачке. Если не учитывать эти этапы, вместимость бродильного цеха будет казаться больше, чем она есть на самом деле.
Определяйте период занятости по фактической технологической схеме:
- Начните с первой перекачки сусла в ёмкость, включая период заполнения при нескольких варках.
- Добавьте ферментацию и все этапы созревания или кондиционирования, проходящие в этой ёмкости.
- Учтите охлаждение, отстаивание, отбор проб и время выпуска службой качества, если эти этапы не позволяют выполнить перекачку.
- Предусмотрите время на перекачку, опорожнение, очистку, осмотр и подготовку к следующему заполнению.
Некоторые операции выполняются параллельно, поэтому не следует просто складывать длительность всех задач. Рассчитывайте прошедшее время от первого заполнения до следующего момента готовности танка. Очистка, занимающая несколько часов, всё равно может отсрочить повторное использование до следующего дня, если график персонала, лабораторного выпуска или перекачек не совпадает.
Технологическая схема не менее важна, чем стиль пива. Если лагер ферментируется и кондиционируется в одном танке, эта ёмкость занята на протяжении обоих этапов. Перекачка в отдельные танки для кондиционирования позволяет раньше высвободить ферментационную мощность, но требует отдельной мощности для кондиционирования, дополнительных перекачек и другого объёма работ по очистке. Время пребывания пива в производстве при этом не сокращается.
Для рецептур с фруктовыми добавками или специальных сортов выясните, увеличивают ли занятость танка вторичная активность, отстаивание или дополнительная очистка. Не закладывайте короткий цикл только потому, что базовое пиво быстро сбраживается. Аналогично сокращение времени выдержки можно учитывать в проекте, только если процесс стабильно обеспечивает требования к качеству.
Проверьте размеры танков по графику варки
Расчёт объёма не показывает, будет ли нужный пустой танк доступен в понедельник утром. Переведите недельный спрос в отдельные заполнения танков, указав для каждой партии дату заполнения, ожидаемую дату освобождения и дату следующей готовности. Составьте календарь на несколько полных циклов, включая переход между разными сочетаниями продуктов.
В приведённом примере каждую неделю заполняются три танка для элей и два танка для лагеров, все объёмом 40 hL. Для двухнедельной ротации элей требуется шесть танков, а для четырёхнедельной ротации лагеров — восемь. Любая задержка выпуска может нарушить следующее запланированное заполнение, если нет другого подходящего танка.
Округляйте расчёты на уровне партий и танков. Результат в 6,2 эквивалента танка невозможно реализовать с помощью 6,2 физических ёмкости. Округление отдельно по каждой продуктовой линейке может потребовать больше танков, чем округление суммарного объёма бродильного цеха, особенно если рецептуры не могут использовать общую доступную вместимость.
Танки большего объёма или больше независимых ёмкостей
Танки большего объёма позволяют сократить их количество и число циклов очистки на единицу пива. Они подходят для стабильных продуктов со спросом, достаточным для реализации полных партий. Однако в одной партии будет сосредоточен больший объём продукции, и для заполнения такого танка может потребоваться несколько варок.
Танки меньшего объёма обеспечивают больше гибкости при планировании для продуктов с более низкими темпами продаж, изменении рецептур и раздельном удержании партий до выпуска по качеству. Компромисс — больше клапанов и соединений, операций очистки и потенциальных перекачек. Сравнивайте оба варианта с фактическим графиком производства по SKU, а не только по общему установленному объёму в гектолитрах.
При заполнении танка несколькими варками подтвердите допустимую продолжительность заполнения, контроль температуры сусла, порядок насыщения кислородом и работы с дрожжами, а также ограничения по частичному заполнению. Производительность охлаждения при частичном объёме и начало ферментации могут ограничить даже привлекательное соотношение объёма танков и мощности пивоварни.
Предусмотрите резерв для уязвимых мест графика
Универсальный процент резервной мощности может скрыть реальные риски. Проверяйте конкретные сбои: задержку выпуска одной партии из-за дополнительного созревания, недоступность одного танка для обслуживания или временный переход на продукты с более длительным циклом. Зафиксируйте, какие дни варки станут невозможными и какие заказы окажутся под угрозой срыва поставок.
Изменение структуры продуктового ассортимента следует проверять отдельным анализом чувствительности. Если сохранить показанный недельный выпуск на уровне 200 hL, но увеличить долю лагеров до 60%, средний занимаемый объём составит:
(80 hL × 2 недели) + (120 hL × 4 недели) = 640 hL.
Это соответствует шестнадцати танкам по 40 hL до учёта резерва на планирование, тогда как при исходной структуре ассортимента требовалось четырнадцать. Мощность пивоваренного отделения не изменилась — изменилось только соотношение времени пребывания продукции в танках. Поэтому оборудование, выбранное исходя из единого среднего цикла, может стать ограничивающим фактором без увеличения недельного объёма сусла.
Определяйте резервную мощность исходя из сбоев, которые предприятие должно быть способно перенести. Дополнительный танк помогает только тогда, когда его рабочий объём, допустимое давление, возможности охлаждения и пригодность для процесса соответствуют партии, для которой он используется. Пустой танк малого объёма не обязательно заменит место для полной партии в более крупной ёмкости.
Проверьте оборудование, влияющее на освобождение танков
Установка дополнительных ферментеров не устранит ограничение бродильного цеха, вызванное медленным охлаждением, нехваткой танков для осветлённого пива или недостатком времени упаковки. Прежде чем утверждать закупку дополнительных ёмкостей, выясните, что мешает подготовить существующие танки к следующему заполнению.
При проектировании более крупных ёмкостей особое внимание уделите холодильной системе. Даже если танк вмещает необходимый объём, он может не охладиться в запланированный срок, если гликолевая система или конструкция рубашки не обеспечивают отвод тепла с требуемой скоростью. Увеличение времени охлаждения напрямую увеличивает время занятости танка.
Используйте баланс мощности для выбора оборудования
Пивоварня меньшей мощности с более вместительным бродильным цехом может подойти для ассортимента продуктов с длительным временем пребывания в танках, если доступных смен варки достаточно для удовлетворения спроса. Пивоварня большей мощности с меньшим количеством танков может подойти для коротких производственных кампаний только при наличии достаточного количества пустых приёмных ёмкостей во время варки. Ни один из вариантов не будет сбалансированным без графика.
Для каждой конфигурации из короткого списка запросите таблицу мощности с указанием объёма сусла после кипячения, устойчивой частоты варок, рабочих объёмов танков, распределения по продуктам, полного времени занятости, допущений по выходу продукции и ограничений по инженерным системам. Приложите календарь по каждому танку, чтобы заявленную годовую мощность можно было проверить по фактическим датам варок и освобождения ёмкостей.
При планировании расширения следует выявить следующее ограничение, а не просто предусмотреть место на полу. Проверьте возможность доступа для установки будущих ёмкостей, нагрузку на фундамент, дренаж, распределение хладагента и пропускную способность подключённых инженерных систем. Увеличивайте объём бродильного цеха, если выпуск ограничивает время пребывания пива в танках; увеличивайте мощность пивоваренного отделения, если подходящие танки остаются доступными, но исчерпаны устойчиво обеспечиваемые часы варки. Если не выполняется ни одно из этих условий, прежде чем покупать дополнительное основное оборудование, устраните ограничения, связанные с перекачками, охлаждением, очисткой или упаковкой.
Большое спасибо за обращение к нам. Просим оставить ваше сообщение и контактную информацию, мы ответим вам в течение 24 часов.