


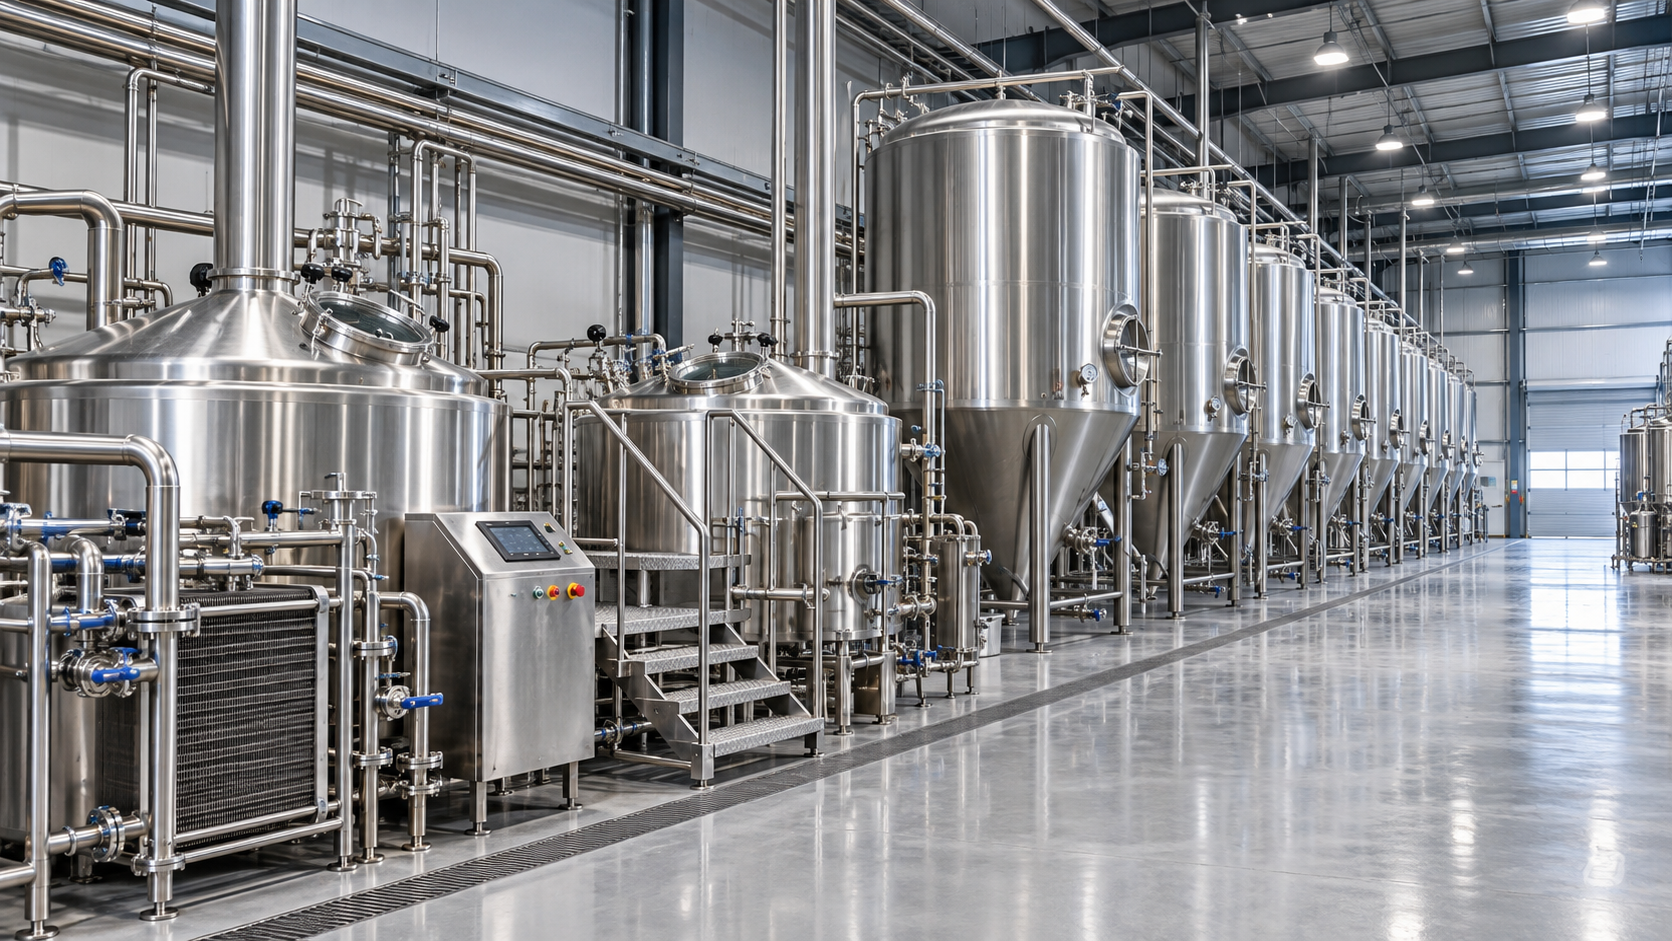
يمكن لمصنع البيرة أن يحقق هدف الإنتاج اليومي، ومع ذلك لا يتوفر ما يكفي من البيرة لخط التعبئة والتغليف. وينشأ هذا الاختلال عادةً من الفرق بين سرعة إنتاج نقيع الشعير والمدة التي تشغلها كل دفعة في الخزان. ولتحديد حجم مصنع البيرة، احسب سعة التخمير استنادًا إلى حجم نقيع الشعير البارد الأسبوعي ومدة إشغال الخزان بالكامل، ثم تحقّق مما إذا كانت أحجام الخزانات الفعلية ومواعيد إتاحتها تتوافق مع جدول التخمير.
العلاقة الأساسية بسيطة:حجم التشغيل المطلوب للخزانات المشغولة = إنتاج نقيع الشعير الأسبوعي × مدة إشغال الخزان بالأسابيع. طبّقها بشكل منفصل على كل فئة من المنتجات، واجمع النتائج، ثم تحقّق منها باستخدام جدول زمني. ولا يكفي الاعتماد على الحجم الاسمي للوعاء أو متوسط مدة التخمير أو المبيعات السنوية وحدها لاختيار المعدات.
وحّد أساس قياس جميع أرقام السعة
قبل مقارنة عروض الأسعار، حدّد النقطة التي يُقاس عندها كل حجم. فقد يشير وصف مصنع تخمير بأنه «20 hL» إلى حجم محدد عند نقل النقيع إلى الغلاية، وفق ظروف وصفة معيّنة. ولا يعني ذلك تلقائيًا أن 20 hL تصل إلى خزان التخمير لكل أنواع البيرة، أو أن 20 hL ستُعبأ في نهاية المطاف.
استخدمنقيع الشعير البارد المنقول إلى التخمير أساسًا موحدًا لموازنة سعة مصنع التخمير وسعة قسم الخزانات. وافصل توقعات البيرة المعبأة، وحوّلها باستخدام افتراض موثق للمردود. وإلا فقد يُقارَن هدف المبيعات بسعة معدات مقيسة قبل خسائر إزالة الخميرة والنقل وأخذ العينات والتعبئة.
- حجم دفعة مصنع التخمير: حجم نقيع الشعير البارد المنقول في كل عملية تخمير، مع توضيح الوصفة وظروف الكثافة النوعية.
- حجم التشغيل للخزان: حجم التعبئة المعتمد لعملية التخمير المقصودة، وليس الحجم الداخلي الإجمالي للوعاء.
- مدة إشغال الخزان: الزمن المنقضي من أول تعبئة حتى تنظيف الخزان والتحقق منه وجاهزيته لاستقبال دفعة أخرى.
- جدول الإنتاج: أيام التخمير، وعدد الورديات المتاحة، والصيانة المخططة، والفترات التي يتعذر خلالها إجراء النقل أو التنظيف.
قد تختلف متطلبات الحيز العلوي بحسب سلوك الرغوة وظروف التخمير. تحقّق من حجم التشغيل مع مورّد الوعاء وفقًا للعملية المقصودة، بدلًا من تطبيق نسبة تعبئة موحدة. وتأكد أيضًا من أن حجم التشغيل المحدد يستوعب العدد المخطط من عمليات التخمير الكاملة.
احسب الإنتاج الأسبوعي قبل اختيار عدد الخزانات
في نمط تخمير مستقر، يكون الحساب الأساسي كما يلي:
إنتاج نقيع الشعير البارد الأسبوعي = حجم النقل إلى الغلاية لكل دفعة × عدد دفعات التخمير في يوم التخمير × عدد أيام التخمير في الأسبوع.
اعتمد وتيرة تخمير مستدامة، لا أقصر دورة مذكورة في العرض. وأدرج الطحن والهرس والترشيح، والوقت الذي تشغله الغلاية، ووقت حوض الدوامة، وتبريد نقيع الشعير، والنقل، والتنظيف. وقد تؤثر وصفة عالية الكثافة أو صعبة الترشيح في عدد الدفعات الممكن إنتاجها خلال الوردية المحددة بعدد العاملين.
قد تخفي الأهداف السنوية قيودًا قصيرة الأجل. فقد يمتلك مصنع البيرة قدرة إنتاجية سنوية نظرية كافية، لكنه يفتقر إلى السعة الأسبوعية خلال ذروة الطلب الموسمي. حدّد الحجم استنادًا إلى حملة الإنتاج واستراتيجية المخزون المقصودتين، ثم تحقّق من الإجمالي السنوي.
مثال تطبيقي للموازنة بافتراضات واضحة
الأرقام التالية افتراضات تصميم توضيحية، وليست مؤشرات تشغيلية مرجعية. لنفترض وجود مصنع تخمير بسعة 20 hL يعمل بدفعتين يوميًا، خمسة أيام في الأسبوع. ينتج ذلك 200 hL من نقيع الشعير البارد أسبوعيًا. افترض أن 60% من الإنتاج يذهب إلى فئة البيرة العلوية، و40% إلى فئة البيرة المخمرة في درجات حرارة منخفضة، وأن كلتا الفئتين تستخدمان خزانات بحجم تشغيل يبلغ 40 hL.
وعليه، يبلغ الاحتياج النظري 560 hL من حجم التشغيل في قسم الخزانات، أي أربعة عشر خزانًا سعة كل منها 40 hL. وعلى الرغم من أن البيرة المخمرة في درجات حرارة منخفضة تمثل 40% فقط من إنتاج نقيع الشعير الأسبوعي، فإنها تشغل حجمًا أكبر من الخزانات بسبب افتراض أن دورتها تستغرق ضعف المدة.
هذه النتيجة هيموازنة سعة من دون أي هامش زمني، وليست توصية شراء. وهي تفترض ثبات أزمنة الدورات، وتوافق مواعيد إتاحة الخزانات، وعدم وجود أوعية غير متاحة. كما يتطلب كل خزان سعة 40 hL دفعتين للتخمير، سعة كل منهما 20 hL؛ لذا يجب أن يكون تسلسل التعبئة مقبولًا من الناحية الفنية وملائمًا ليوم التشغيل.
إذا افترضنا أن المردود الإجمالي من نقيع الشعير البارد إلى البيرة المعبأة يبلغ 90%، فسينتج الجدول نفسه 180 hL من البيرة المعبأة أسبوعيًا. هذه النسبة مجرد مثال؛ استخدم مردودًا مقيسًا أو مبررًا خاصًا بكل وصفة عند تحويل توقعات المبيعات الفعلية.
احتسب جميع الأيام التي يبقى فيها الخزان غير متاح
اكتمال التخمير لا يعني أن الخزان أصبح متاحًا. فقد تصل الدفعة إلى هدف التخمير، لكنها تظل بحاجة إلى النضج أو الاعتماد التحليلي أو التبريد أو الترويق أو النقل. ويؤدي إغفال هذه المراحل إلى المبالغة في تقدير سعة قسم الخزانات.
حدّد مدة الإشغال وفق مسار العملية الفعلي:
- ابدأ من أول عملية نقل لنقيع الشعير إلى الوعاء، بما في ذلك فترة التعبئة التي تتطلب عدة دفعات.
- أضف مدة التخمير وأي مرحلة نضج أو تكييف تُجرى في الوعاء نفسه.
- أدرج وقت التبريد والترسيب وأخذ العينات واعتماد الجودة إذا كانت هذه المراحل تحول دون النقل.
- خصص وقتًا للنقل والإفراغ والتنظيف والفحص وتجهيز الوعاء للتعبئة التالية.
تتداخل بعض الأنشطة زمنيًا، لذلك لا تجمع مدد كل المهام ببساطة. احسب الزمن المنقضي بين أول تعبئة وموعد إتاحة الخزان مجددًا. فقد تؤدي عملية تنظيف تستغرق ساعات إلى تأخير إعادة الاستخدام حتى اليوم التالي إذا لم تتوافق الورديات أو اعتماد المختبر أو مواعيد النقل.
مسار العملية مهم بقدر أهمية نوع البيرة. فإذا جرى تخمير البيرة المخمرة في درجات حرارة منخفضة وتكييفها في خزان موحد، فسيبقى هذا الخزان مشغولًا خلال المرحلتين. أما نقل البيرة إلى خزانات تكييف مخصصة فيتيح إخلاء سعة التخمير في وقت أبكر، لكنه ينشئ احتياجًا منفصلًا لسعة التكييف، ويضيف عمليات نقل ومتطلبات تنظيف مختلفة. ولا يلغي ذلك مدة بقاء البيرة في الخزانات.
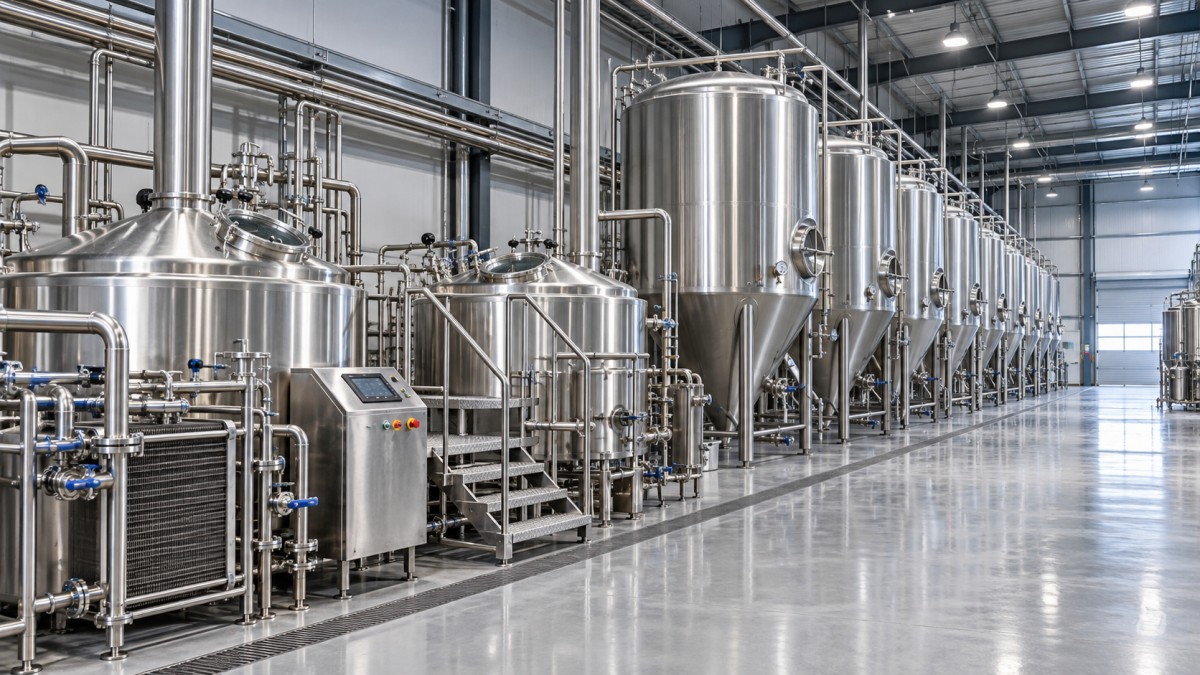
بالنسبة إلى الوصفات التي تتضمن إضافات الفاكهة أو المكونات الخاصة، حدّد ما إذا كان النشاط الثانوي أو الترسيب أو التنظيف الإضافي يطيل مدة الإشغال. ولا تفترض دورة قصيرة لمجرد أن البيرة الأساسية تتخمر بسرعة. وبالمثل، لا تُدرج مدد إقامة أقصر في التصميم إلا بعد التأكد من أن العملية تلبي متطلبات الجودة بصورة موثوقة.
تحقّق من ملاءمة أحجام الخزانات لجدول التخمير
لا يبيّن حساب الحجم ما إذا كان هناك خزان فارغ مناسب صباح يوم الاثنين. حوّل الطلب الأسبوعي إلى تعبئات منفصلة للخزانات، وحدّد لكل دفعة تاريخ التعبئة وموعد الإتاحة المتوقع والموعد التالي للجاهزية. وطبّق الجدول على عدة دورات كاملة، بما يشمل الانتقال بين تشكيلات المنتجات.
في الموازنة التوضيحية، تُعبأ أسبوعيًا ثلاثة خزانات للبيرة العلوية وخزانان للبيرة المخمرة في درجات حرارة منخفضة، سعة كل منها 40 hL. وتدعم ستة خزانات للبيرة العلوية دورة تناوب مدتها أسبوعان، بينما تدعم ثمانية خزانات للبيرة المخمرة في درجات حرارة منخفضة دورة مدتها أربعة أسابيع. وأي تأخر في الإتاحة قد يعطل التعبئة التالية المقررة، ما لم يتوفر خزان آخر متوافق.
قرّب السعة على مستوى الدفعات والخزانات. فلا يمكن تنفيذ حساب يُظهر ما يعادل 6.2 خزان باستخدام 6.2 وعاء فعلي. وقد يتطلب تقريب كل فئة من المنتجات على حدة عددًا من الخزانات يفوق ما يتطلبه تقريب إجمالي حجم قسم الخزانات، ولا سيما عندما يتعذر استخدام السعة المتاحة لوصفات مختلفة.
الخزانات الأكبر مقابل زيادة عدد الأوعية المستقلة
يمكن للخزانات الأكبر تقليل عدد الأوعية وعدد مرات التنظيف لكل وحدة من البيرة. وهي مناسبة للمنتجات المستقرة التي يكفي الطلب عليها لاستيعاب دفعات كاملة. لكنها تجمع كمية أكبر من الإنتاج في دفعة واحدة وقد تتطلب عدة عمليات تخمير للتعبئة.
تمنح الخزانات الأصغر مرونة أكبر في الجدولة للمنتجات الأبطأ مبيعًا، وتغيير الوصفات، وحجز المنتجات بشكل منفصل لمراجعة الجودة. لكن ذلك يعني زيادة عدد الصمامات والوصلات وعمليات التنظيف واحتمال الحاجة إلى عمليات نقل إضافية. قارن الخيارين استنادًا إلى جدول وحدات التخزين الفعلية، بدلًا من الاختيار بناءً على إجمالي السعة المركبة بالهكتولتر وحده.
عند التعبئة باستخدام عدة دفعات، تحقّق من فترة التعبئة المسموح بها، والتحكم في درجة حرارة نقيع الشعير، وإجراءات الأكسجة وإدارة الخميرة، وحدود التشغيل عند التعبئة الجزئية. وقد تحدّ قدرة التبريد عند الحجم الجزئي وبداية التخمير من فاعلية نسبة الخزانات إلى مصنع التخمير، حتى وإن بدت مناسبة من جوانب أخرى.
أضف سعة احتياطية عند وجود نقاط ضعف في الجدول
قد تحجب إضافة نسبة موحدة من السعة الاحتياطية المخاطر الفعلية. اختبر حالات تعطل محددة، مثل حجز دفعة لمرحلة نضج إضافية، أو تعطل أحد الأوعية للصيانة، أو التحول المؤقت نحو منتجات ذات دورات أطول. وسجّل أيام التخمير التي تصبح مستحيلة والطلبات التي يتعذر توريدها.
يستحق مزيج المنتجات حسابًا منفصلًا لتحليل الحساسية. فإذا ظل الإنتاج التوضيحي عند 200 hL أسبوعيًا، لكن زادت حصة البيرة المخمرة في درجات حرارة منخفضة إلى 60%، يتغير متوسط حجم الإشغال كما يلي:
(80 hL × أسبوعان) + (120 hL × 4 أسابيع) = 640 hL.
يعادل ذلك ستة عشر خزانًا بسعة 40 hL قبل إضافة هامش للجدولة، مقارنةً بأربعة عشر وفق المزيج الأصلي. لم يتغير مصنع التخمير؛ وإنما تغير مزيج مدد الإقامة فقط. لذلك قد تصبح المعدات المختارة استنادًا إلى متوسط دورة واحد قيدًا على الإنتاج من دون أي زيادة في إنتاج نقيع الشعير الأسبوعي.
حدّد السعة الاحتياطية وفقًا للانقطاع الذي تحتاج المنشأة إلى استيعابه. فلا يفيد وجود خزان احتياطي إلا إذا توافق حجم تشغيله وتصنيف ضغطه وقدرته على التبريد وملاءمته للعملية مع الدفعة التي حل محلها. وقد لا يتمكن خزان صغير فارغ من تعويض فتحة مخصصة لدفعة كاملة أكبر.
تحقّق من المعدات التي تتحكم في إتاحة الخزانات
لن تؤدي إضافة خزانات التخمير إلى حل اختناق في قسم الخزانات سببه بطء التبريد أو عدم توفر خزانات تخزين البيرة الصافية أو عدم كفاية وقت التعبئة والتغليف. وقبل اعتماد شراء أوعية إضافية، افحص ما الذي يمنع الخزانات الحالية من الجاهزية للتعبئة التالية.
تتطلب أنظمة التبريد اهتمامًا خاصًا عند اقتراح أوعية أكبر. فقد يستوعب الخزان الحجم المطلوب، لكنه لا يحقق زمن التبريد المخطط له إذا لم يتمكن نظام الجليكول أو ترتيب الغلاف من إزالة الحرارة بالمعدل المطلوب. وتنعكس فترة التبريد الأطول مباشرةً على مدة إشغال الخزان.
حوّل الموازنة إلى قرار بشأن المعدات
قد يناسب مصنع تخمير أصغر مع قسم خزانات أكبر مجموعة منتجات أطول مدة إقامة، ما دامت ورديات التخمير المتاحة تغطي الطلب. وقد يناسب مصنع تخمير أكبر مع عدد أقل من الخزانات حملات إنتاج أقصر، ولكن فقط إذا توفرت سعة استقبال فارغة كافية عند إجراء التخمير. ولا يُعد أي من الخيارين متوازنًا بطبيعته من دون جدول إنتاج.
اطلب لكل تكوين مدرج في القائمة المختصرة بيانًا للسعة يوضح حجم النقل إلى الغلاية، وتواتر التخمير المستدام، وأحجام التشغيل للخزانات، وتوزيع المنتجات، ومدد الإشغال الكاملة، وافتراضات المردود، وحدود المرافق. وأرفق جدولًا زمنيًا لكل خزان بحيث يمكن تتبع السعة السنوية المذكورة في العرض وربطها بمواعيد التخمير والإتاحة الفعلية.
ينبغي أن تحدد خطط التوسع القيد التالي، لا أن تقتصر على حجز مساحة أرضية. تحقّق من إمكانية تركيب الأوعية مستقبلًا، وأحمال الأساسات، والصرف، وتوزيع التبريد، وسعة توصيل المرافق. اختر زيادة حجم قسم الخزانات عندما تحدّ مدة بقاء البيرة في الخزانات من الإنتاج؛ وزد سعة مصنع التخمير عندما تظل الخزانات المتوافقة متاحة لكن ساعات التخمير المستدامة قد استُنفدت. وإذا لم ينطبق أي من الشرطين، فاعمل على معالجة قيود النقل أو التبريد أو التنظيف أو التعبئة والتغليف قبل شراء معدات أساسية إضافية.
شكرًا جزيلًا لتواصلكم معنا. يرجى ترك رسالتكم ومعلومات الاتصال, وسنرد عليكم خلال 24 ساعة.