


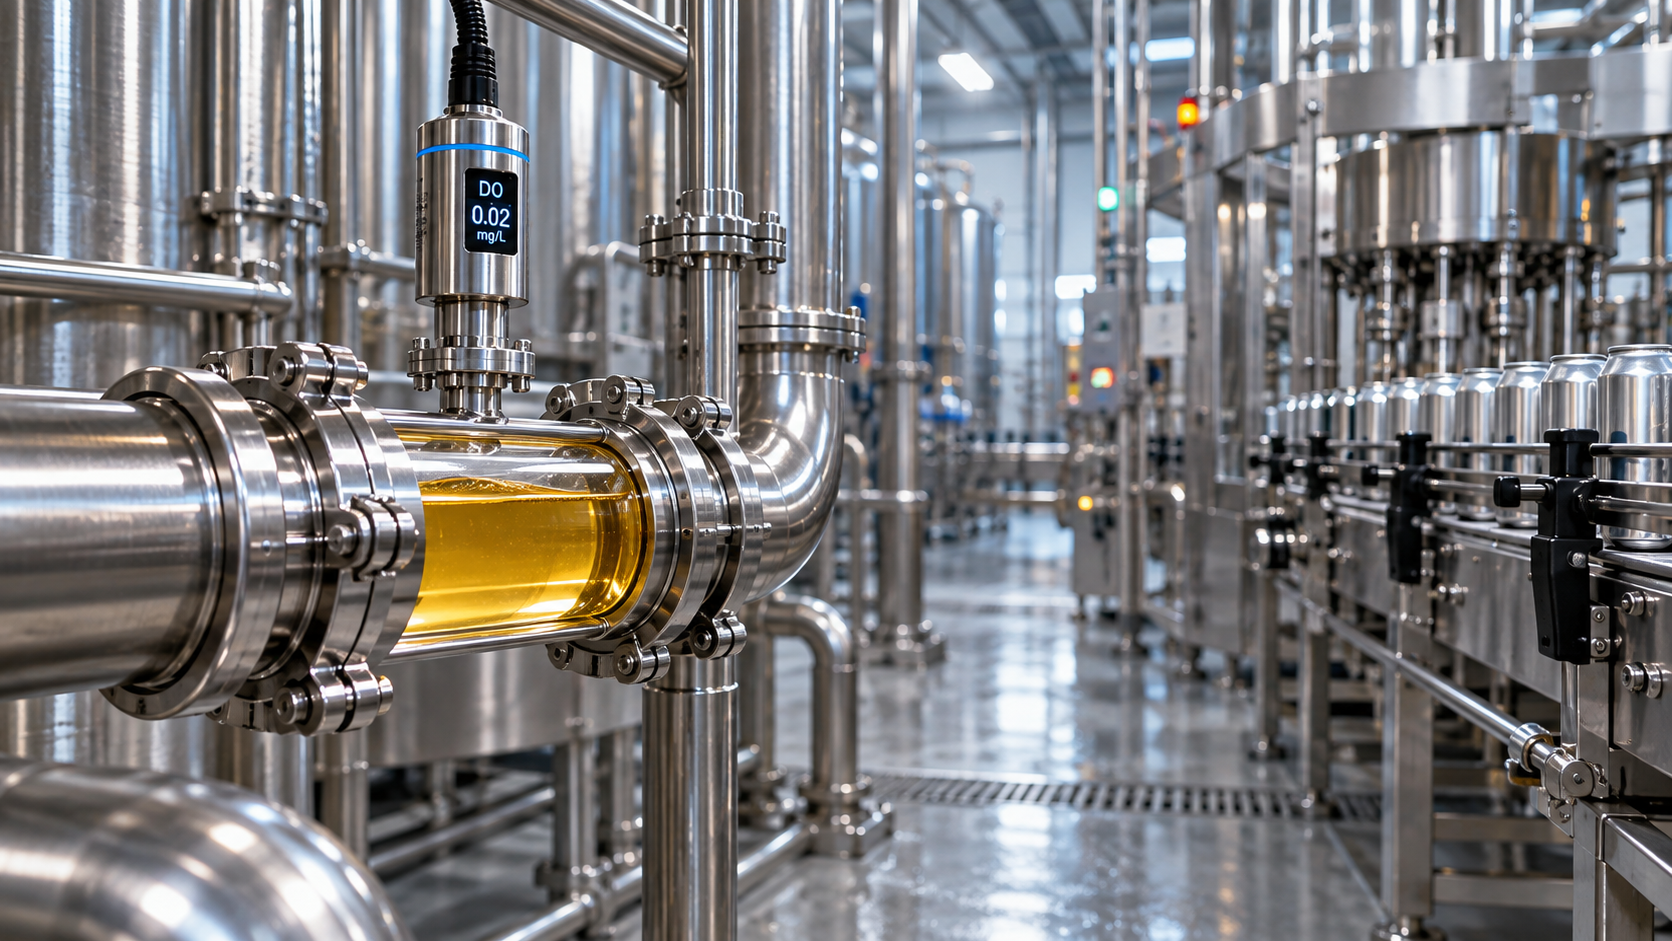
ビールの移送・包装時に酸素の混入を最も効果的に減らすには、各工程での増加量を測定し、酸素が混入する工程を特定して是正します。ブライトタンクで溶存酸素濃度が低くても、包装後のビールが酸素から保護されているとは限りません。測定後に移送ライン、フィラーボウル、空容器、包装内のヘッドスペースから酸素が混入する可能性があるためです。
管理にあたっては、溶存酸素と包装内総酸素量を区別する必要もあります。液相の測定値が許容範囲内でも、ヘッドスペースに十分な酸素が残り、風味の安定性を損なうことがあります。確かな判断には、妥当性が確認されたサンプリング、管理された移送、そして両方の酸素源を把握できる包装検査が欠かせません。
製品の包装状態を基準に酸素上限を定める
発酵後の酸素曝露は、ホップのフレッシュな香りを弱め、モルトの風味を変化させ、オフフレーバーの発生につながることがあります。官能上の変化は、ビールの組成、これまでの酸素曝露、保管温度、流通期間によって異なります。どのビールにも同じ賞味期間を保証できる、単一の溶存酸素上限値はありません。
官能評価と安定性試験を根拠として、想定する賞味期間と流通条件に照らし、製品の包装状態における規格値を設定します。繊細なラガーとホップを多く使用したビールでは劣化のパターンが異なることがありますが、いずれも管理されていない酸素混入に耐えられると想定してはなりません。
微量濃度のビール中溶存酸素は、通常マイクログラム/リットルで示され、実務上はppbと表現されることもあります。計器と記録で単位を統一してください。mg/Lとµg/Lを取り違えると、1,000倍の誤記につながります。
包装内総酸素量(TPO)は、ビール中の溶存酸素と包装内ヘッドスペースの酸素を合算したものです。包装間で比較するには、妥当性が確認された方法でヘッドスペースの酸素量をビール量に対する等価量へ換算する必要があります。ヘッドスペースの酸素濃度(%)を溶存酸素濃度にそのまま加算することはできません。
最終規格値を定めたら、移送、保持、充填の各工程に酸素混入の上限値を割り当てます。各工程ですべての許容量を使い切るのではなく、運転上の余裕を確保してください。これらの上限値は工程管理値であり、すべての製品に共通する規制上の基準値ではありません。
測定値が実際の状態を反映しているか確認する
酸素濃度が低い場合、調査対象の工程よりもサンプリングシステムのほうが多くの酸素を混入させることがあります。高い測定値が示されても、タンクではなく、空気が入ったコネクター、漏れのあるサンプル継手、または十分にフラッシングされていないチューブが原因である可能性があります。
炭酸飲料の微量酸素測定に適した計器を使用します。測定範囲、応答特性、保守要件、校正手順を確認してください。ゼロ確認と校正はメーカーの指示に従って行います。大気中の酸素で確認に成功しただけで、製造上限値付近の精度まで保証されると考えてはなりません。
信頼性の高いサンプリング設備では、以下を満たす必要があります。
- 適切な、酸素透過性の低い短いチューブと、気密性の高い接続部を使用する。
- 測定セル内で二酸化炭素が析出しないよう、十分な圧力を維持する。
- 計器に必要な流量条件を確保する。
- 任意の数秒間ではなく、測定値が安定するまでサンプル経路をフラッシングする。
- サンプル温度、採取場所、計器の識別情報、包装後の経過時間を記録する。
気泡は測定条件を乱し、結果を不安定にすることがあります。チューブ、流量、背圧を変えると測定値が大きく変わる場合は、製造条件を調整する前にサンプリング方法を調査してください。
包装済みビールの測定には、妥当性が確認された穿孔・分析手順が必要です。ヘッドスペースと液体を平衡化するために振とうする方法では、指定された時間と温度、計算方法を一貫して適用します。溶存酸素のみを報告する分析装置が、自動的にTPOを測定しているわけではありません。
充填後、一定の時間間隔で速やかに包装品を測定します。酸素はビールの成分と反応するため、保管後に測定値が低くなっていても、包装状態がより良好とは限りません。劣化に関わる反応で、酸素がすでに消費されたことを示している可能性があります。
工程全体の測定プロファイルから酸素混入箇所を特定する
出荷判定の測定値だけでは、結果はわかっても原因は特定できません。供給元の容器から受け側タンク、フィラー、密封後の包装品まで、測定プロファイルを作成します。ライン内の滞留時間を考慮し、同じ製造条件を反映できるよう、時間をあけずにサンプルを採取してください。
立ち上げ時、安定運転時、停止後の再始動時、運転終了時に分けてサンプルを採取します。平均値を取ると、特定の包装品群に影響する短時間の酸素濃度上昇が見えなくなることがあります。設備で可能な場合は、測定結果をフィラーヘッドの識別情報、ライン速度、停止時間と関連付けてください。
調査では、下流側の測定値から対応する上流側の測定値を差し引き、酸素混入量を算出します。わずかな差は、計器の不確かさ、サンプリングの再現性、工程のばらつきを考慮して解釈してください。測定法で確実に検出できる範囲より小さな差を、設備交換の根拠にしてはなりません。
タンクだけでなく移送経路全体から空気を除去する
密閉移送がビールを保護できるのは、接液経路全体が適切に準備されている場合に限られます。受け側タンクをパージしていても、空気の入ったホース、フィルターハウジング、バルブの空洞にビールを押し込めば、酸素が混入します。
ホース、マニホールド、ポンプ、フィルター、分岐部、受け側容器を対象とした、文書化された準備手順を定めます。ガスが溜まる箇所やすすぎ水が残留する箇所を特定してください。水で置換する場合は、水中の溶存酸素も考慮します。未処理の水がラインに残ると、酸素源になる可能性があります。
パージには測定可能な終点を設定します。パージ時間やガス量を一定にする方法が信頼できるのは、設備の形状、圧力、流量条件に照らした妥当性確認を行った場合に限られます。ガスがポケット状の箇所を通り抜けることがあり、混合が起こると、理想的な置換計算より実際のパージ効率が低くなることがあります。
使用地点で二酸化炭素または窒素の適合性を確認します。飲料用グレードの表示だけでは、残留酸素濃度が特定の工程要件を満たすとは限りません。ガス仕様を確認し、測定値が予期せず変化した場合は、下流側での汚染、共用ヘッダー、保守作業、圧力低下を調査してください。
移送中は液体経路を液で満たし、ポンプの吸込圧力要件の範囲内で運転します。吸込側の閉塞、シールの損傷、不適切な運転条件は、局所圧力によって気体の巻き込みや空気の侵入を引き起こすことがあります。キャビテーションだけで酸素混入があったとは判断できませんが、移送条件を確認する必要があります。
適切な低位置または底部の接続部からビールを導入し、ガスが充満した容器への飛散を避けてください。乱流そのものが酸素を生むわけではありませんが、酸素が存在する場合の交換を速めます。そのため、流速を単に下げるのではなく、周囲のガスから酸素を除去し、空気との接触を防ぐことが重要です。
発酵後に加える原料も確認してください。フレーバー原料、希釈水、添加設備は、主移送を管理していても酸素を混入させることがあります。これらの液流と接続部も、ビールの移送経路と同じ酸素管理基準で準備してください。
容器のパージから密封までの時間を管理する
フィラー入口のビールの酸素濃度が一貫して低くても、包装後の酸素量が高いことがあります。空容器には空気が含まれ、充填時にはビールが変化するガス環境にさらされ、密封までの時間にも酸素が混入する機会が生じます。
容器の準備方法は、包装形態と設備に適合させる必要があります。設備と容器の仕様に応じて、ボトルは真空引きと二酸化炭素フラッシングを行う場合があります。缶のパージ性能は、ガスの供給方法、ノズルの位置、容器の動き、充填までの時間に大きく左右されます。流れのパターンを確認せずにガス流量を増やしても、ガスを浪費するだけで酸素除去が改善しないことがあります。
生産速度で、速度変更時や再始動時も含めてパージ性能を検証します。試運転の低速時に十分だった設定でも、生産時に同等の保護性能を発揮するとは限りません。酸素濃度のばらつきをガス供給の問題と判断する前に、容器の位置ずれや、詰まり・損傷のあるパージノズルを確認してください。
充填圧力と温度を適切に管理します。二酸化炭素が過剰に析出すると、充填が不安定になり、ヘッドスペースのばらつきや製品ロスにつながります。密封前に泡を管理するラインでは、安定して生じるきめ細かな泡の層と、制御不能な噴きこぼれを区別してください。泡はヘッドスペースの空気を押し出すことがありますが、見た目だけでTPOが低いとは判断できません。
充填から密封までの時間を短縮し、一定に保ちます。コンベヤーの停止、蓋や王冠の供給中断、フィラーの再始動後の包装品を確認してください。こうした事象で規格外品が生じる場合は、オペレーターが異常な泡を見分けることに頼らず、設備に応じた隔離・廃棄ルールを定めます。
充填量もヘッドスペースの容量を変えるため、重要です。酸素測定値を実際の充填量と密封データに照らして比較してください。TPOの上昇は、流入するビール中の酸素増加ではなく、ヘッドスペースに残ったガス量の増加を反映している場合があります。
シームと密封の完全性は、酸素管理とは別に満たすべき要件です。充填直後の酸素濃度が低くても、流通中の漏れや酸素侵入への耐性があるとは限りません。酸素検査と併せて、密封部の検査と包装完全性の管理を継続してください。
異常値を的を絞った対応につなげる
測定結果のパターンに基づいて、介入箇所を決めます。供給元容器では低い酸素濃度が受け側容器で上昇する場合は、移送準備または受け側の条件が疑われます。フィラー入口の酸素濃度が一貫して低いのにTPOが高い場合は、容器の準備、充填、ヘッドスペースの管理、または密封に原因がある可能性があります。
立ち上げ時の包装品だけに影響がある場合は、残留空気、初期のガス安定化、立ち上げ時の排除範囲を調査します。停止後に測定結果が悪化する場合は、圧力変化、フィラーの運転状態、再始動手順を確認してください。特定の充填位置で高い測定値が繰り返される場合は、その位置に絞って機械を点検します。
調査開始の基準値と製品処置の限度値は分けて設定します。小さくても再現性のある上昇であれば、製品の包装規格を脅かす前に、是正保全が必要になることがあります。出荷判定の上限値を超えた製品は、該当時間帯と賞味期間への影響を評価する間、定められた品質手順に従って保留してください。
再検査は、明確な目的に基づいて行う必要があります。酸素測定値が下がるまで保管品を繰り返し検査しても、当初の曝露が無害だった証拠にはなりません。製品への影響を評価するには、保存サンプル、官能評価、妥当性が確認された安定性データがより有用です。
衛生管理と安全性を損なわずに酸素を低減する
ビール工場では、酸素管理よりも設備の安全な運転と効果的な衛生管理を優先しなければなりません。洗浄が不十分なラインにビールを残したり、必要な洗浄工程を省略したり、パージを簡単にするために継手を半分組み付けた状態で放置したりしないでください。洗浄、すすぎ、殺菌、酸素除去を両立させた、妥当性確認済みの手順が必要です。
二酸化炭素と窒素は危険な雰囲気を生じさせることがあります。パージを行う場合は、適切な換気、ガスに関するリスク評価、使用ガスに応じた検知が必要です。酸素欠乏の監視だけでは、二酸化炭素への曝露によるあらゆる危険に対応できません。容器内への立ち入りには、別途、密閉空間作業手順が必要です。工程のパージを行っても、立ち入りが安全になるわけではありません。
加圧と真空引きは、容器および包装設備の定格範囲内で行います。設計限界を超える真空や圧力をタンクに加えるような即興のパージサイクルは避け、安全弁やインターロックの機能を維持してください。
持続性のある管理計画では、酸素測定結果を運転条件、すなわちパージ終点、移送圧力、フィラーの状態、包装内ヘッドスペース、密封性能と関連付けます。重要なのは、例外的に低い測定値を一度得ることではなく、立ち上げ、通常生産、中断、停止時にも再現性をもって管理することです。適切に管理されたビールにも、こうした局面では酸素が混入する可能性があります。
お問い合わせいただき誠にありがとうございます. メッセージと連絡先情報を残してください, 24時間以内にご返信いたします.