


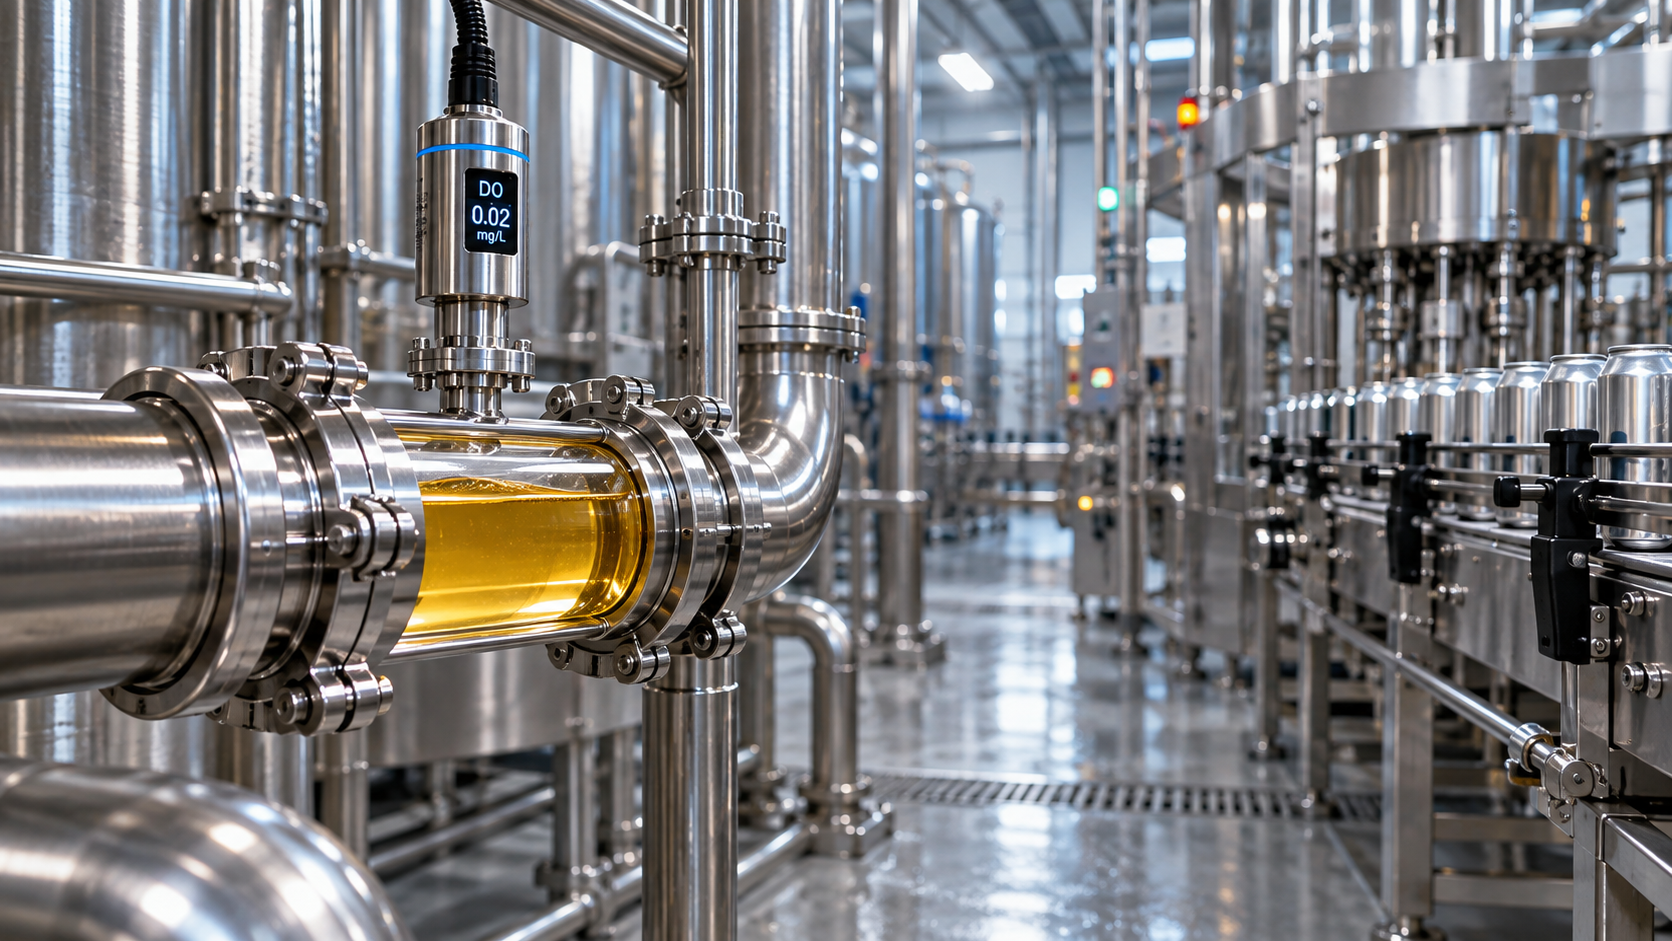
أكثر الطرق فعالية للحد من الأكسجين أثناء نقل البيرة وتعبئتها هي قياس الزيادة في كل عملية على حدة، ثم معالجة المرحلة التي تتسبب فيها. إن انخفاض قراءة الأكسجين المذاب في خزان البيرة المصفّاة لا يثبت أن البيرة المعبأة محمية؛ إذ يمكن لخطوط النقل وأحواض آلات التعبئة والعبوات الفارغة والحيز الغازي في العبوة أن تضيف الأكسجين بعد إجراء ذلك القياس.
يتطلب التحكم أيضًا التمييز بين الأكسجين المذاب وإجمالي الأكسجين في العبوة. فقد تغادر البيرة آلة التعبئة بقراءة مقبولة للأكسجين في الطور السائل، مع احتفاظ الحيز الغازي بكمية كافية من الأكسجين تؤثر سلبًا في ثبات النكهة. لذلك، تعتمد القرارات الموثوقة على أخذ عينات معتمدة، وعمليات نقل محكمة، وفحوصات للتعبئة ترصد كلا المصدرين.
حدّد حد الأكسجين استنادًا إلى المنتج النهائي المعبأ
يمكن أن يؤدي التعرض للأكسجين بعد التخمير إلى تسريع فقدان خصائص نكهة الجنجل الطازجة، وتغيير طابع المالت، والإسهام في ظهور النكهات المتقادمة. وتعتمد النتيجة الحسية على تركيبة البيرة، والتعرض السابق للأكسجين، ودرجة حرارة التخزين، ومدة التوزيع. ولا يوجد حد موحد للأكسجين المذاب يضمن مدة الصلاحية نفسها لجميع أنواع البيرة.
حدّد مواصفات المنتج النهائي المعبأ وفقًا لمدة الصلاحية وظروف التوزيع المستهدفة، مع الاستناد إلى اختبارات التذوق والثبات. قد تظهر علامات التلف بأنماط مختلفة في البيرة الخفيفة الرقيقة النكهة والبيرة الغنية بالجنجل، لكن لا ينبغي افتراض أن أيًا منهما يتحمل زيادة الأكسجين غير المنضبطة.
عند التركيزات الضئيلة، يُعبّر عادةً عن الأكسجين المذاب في البيرة بالميكروغرام لكل لتر، ويُشار إليه عمليًا غالبًا بأنه جزء في البليون. يجب أن تستخدم الأجهزة والسجلات وحدات متسقة؛ فالخلط بين الملليغرام لكل لتر والميكروغرام لكل لتر يؤدي إلى خطأ في الإبلاغ بمقدار ألف ضعف.
يجمع إجمالي الأكسجين في العبوة (TPO) بين الأكسجين المذاب في البيرة والأكسجين الموجود في الحيز الغازي للعبوة. وللمقارنة بين العبوات، يجب تحويل أكسجين الحيز الغازي إلى كمية مكافئة نسبةً إلى حجم البيرة باستخدام طريقة معتمدة. ولا يمكن ببساطة جمع النسبة المئوية لأكسجين الحيز الغازي مع تركيز الأكسجين المذاب.
بعد تحديد المواصفات النهائية، خصّص حدودًا داخلية لزيادة الأكسجين خلال النقل والاحتفاظ والتعبئة. واترك هامشًا تشغيليًا بدلًا من السماح لكل مرحلة باستهلاك كامل الحد المسموح به. هذه الحدود ضوابط للعملية، وليست حدودًا تنظيمية عامة.
تحقّق من صحة القياس
عند مستويات الأكسجين المنخفضة، قد يُدخل نظام أخذ العينات أكسجينًا أكثر من العملية قيد الفحص. وقد تكون النتيجة التي تبدو سيئة ناجمة عن وصلة مملوءة بالهواء، أو موصل عينة متسرّب، أو أنبوب لم يُشطف جيدًا، بدلًا من الخزان.
استخدم جهازًا مخصصًا لقياس الأكسجين النزري في المشروبات الغازية. تحقّق من نطاق قياسه وخصائص استجابته ومتطلبات صيانته وإجراء معايرته. اتبع تعليمات الشركة المصنّعة للتحقق من الصفر والمعايرة؛ ولا تفترض أن نجاح الفحص عند تركيز الأكسجين في الهواء وحده يثبت دقة القياس بالقرب من حد الإنتاج.
ينبغي أن يحقق نظام أخذ العينات الموثوق ما يلي:
- استخدام أنابيب قصيرة وملائمة ومنخفضة النفاذية، مع وصلات محكمة الإغلاق.
- الحفاظ على ضغط كافٍ لمنع تحرر ثاني أكسيد الكربون عبر خلية القياس.
- توفير ظروف التدفق التي يتطلبها الجهاز.
- شطف مسار العينة حتى تستقر القراءة، بدلًا من الشطف لبضع ثوانٍ اعتباطيًا.
- تسجيل درجة حرارة العينة وموقع أخذها وهوية الجهاز والوقت المنقضي منذ التعبئة.
تؤثر الفقاعات في ظروف القياس وقد تجعل النتائج غير مستقرة. وإذا تغيرت القراءة بشكل ملحوظ عند تغيير الأنبوب أو التدفق أو الضغط الخلفي، فينبغي التحقيق في طريقة أخذ العينة قبل إجراء أي تعديل على الإنتاج.
يتطلب قياس البيرة المعبأة إجراءً معتمدًا للثقب والتحليل. وإذا كانت الطريقة تستخدم الرجّ لموازنة الحيز الغازي والسائل، فطبّق الزمن ودرجة الحرارة والحساب المحددة باتساق. ولا يعني أن جهاز التحليل يقيس الأكسجين المذاب فقط أنه يقيس تلقائيًا إجمالي الأكسجين في العبوة (TPO).
قِس العبوات سريعًا وعلى فترة زمنية ثابتة بعد التعبئة. يتفاعل الأكسجين مع مكونات البيرة، لذلك لا تعني القراءة الأقل بعد التخزين بالضرورة أن العبوة أفضل؛ فقد يعني ذلك أن الأكسجين قد استُهلك بالفعل في تفاعلات مرتبطة بتدهور الجودة.
حدّد موضع زيادة الأكسجين من خلال ملف متصل للعملية
تُظهر نتيجة فحص واحدة عند الإفراج عن المنتج النتيجة، لا سببها. أنشئ ملفًا للقياسات يبدأ من وعاء المصدر ويمتد عبر خزان الاستقبال وآلة التعبئة وصولًا إلى العبوة المغلقة. خذ العينات في أوقات متقاربة بما يكفي لتمثيل ظروف الإنتاج نفسها، مع مراعاة زمن بقاء السائل في الخط.
خذ عينات منفصلة عند بدء التشغيل، وأثناء التشغيل المستقر، وبعد إعادة التشغيل عقب توقف، وفي نهاية التشغيل. قد يؤدي حساب المتوسط إلى إخفاء ارتفاعات قصيرة في الأكسجين تؤثر في مجموعة محددة من العبوات. وحيثما تسمح المعدات، اربط النتائج برقم رأس التعبئة وسرعة الخط ومدة التوقف.
لأغراض التحقيق، احسب زيادة الأكسجين بطرح قراءة المنبع المقابلة من قراءة المصب. وقيّم الفروق الصغيرة في ضوء عدم اليقين في الجهاز، وقابلية تكرار أخذ العينات، وتباين العملية. فالفرق الذي يقل عن قدرة الطريقة على تمييزه بثقة لا يشكل دليلًا سليمًا على ضرورة استبدال المعدات.
أزِل الهواء من مسار النقل، لا من الخزان وحده
لا يحمي النقل المغلق البيرة إلا إذا جُهّز المسار الكامل الملامس للسائل. فقد يكتسب خزان استقبال مطهّر الأكسجين إذا دفعت البيرة هواءً محبوسًا في خرطوم أو مبيت مرشح أو تجويف صمام إلى داخله.
ضع تسلسلًا موثقًا للتحضير يشمل الخراطيم والمشعبات والمضخات والمرشحات والتفرعات وأوعية الاستقبال. حدّد الأجزاء التي تحتجز الغاز أو تحتفظ بماء الشطف. وإذا استُخدم الماء للإزاحة، فإن الأكسجين المذاب فيه مهم؛ فالماء غير المعالج المتبقي في الخط قد يصبح مصدرًا للأكسجين.
ينبغي أن يكون للتطهير حدّ نهائي قابل للقياس. ولا يُعتمد على زمن تطهير أو حجم غاز ثابت إلا بعد التحقق من ملاءمته لهندسة المعدات وظروف الضغط والتدفق. فقد يتجاوز الغاز الجيوب المحبوسة، كما قد يجعل الاختلاط التطهير الفعلي أقل كفاءة مما توحي به حسابات الإزاحة المثالية.
تحقّق من ملاءمة ثاني أكسيد الكربون أو النيتروجين عند نقطة الاستخدام. فتصنيف الغاز على أنه مخصص لقطاع المشروبات لا يثبت وحده أن تركيز الأكسجين المتبقي يفي بمتطلبات عملية محددة. راجع مواصفات الغاز، وابحث عن التلوث في المراحل اللاحقة، أو مشعبات التوزيع المشتركة، أو أعمال الصيانة، أو انخفاض الضغط عند تغير النتائج بشكل غير متوقع.
أثناء النقل، حافظ على امتلاء مسار السائل وشغّل المضخة ضمن متطلبات ضغط المدخل. فقد يسهم تقييد السحب أو تلف موانع التسرب أو ظروف التشغيل غير الملائمة في سحب الغاز أو دخول الهواء عندما يسمح الضغط المحلي بذلك. ولا يُثبت التجويف دخول الأكسجين، لكنه يشير إلى ضرورة مراجعة ظروف النقل.
أدخل البيرة عبر وصلة سفلية أو منخفضة مناسبة، وتجنّب تناثرها داخل وعاء مملوء بالغاز. لا ينتج الأكسجين عن الاضطراب وحده؛ بل يسرّع التبادل عند وجوده. لذلك، تتمثل الأولويات في إزالة الأكسجين من الغاز المحيط ومنع التلامس مع الهواء، لا مجرد خفض سرعة التدفق.
افحص الإضافات التي تُجرى بعد التخمير أيضًا. فقد تُدخل مستحضرات النكهة وماء التخفيف ومجموعات الجرعات الأكسجين، حتى عندما يكون النقل الرئيسي مضبوطًا. جهّز هذه التدفقات ووصلاتها وفق معيار التحكم بالأكسجين نفسه المطبق على مسار البيرة.
اضبط الفترة بين تطهير العبوة وإغلاقها
قد يظل الأكسجين في العبوات مرتفعًا حتى عندما يكون أكسجين البيرة عند مدخل آلة التعبئة منخفضًا باستمرار. تحتوي العبوات الفارغة على الهواء، ويعرّض التعبئة البيرة لبيئة غازية متغيرة، كما تمنح الفترة السابقة للإغلاق الأكسجين فرصة أخرى للدخول.
يجب أن يتوافق تجهيز العبوات مع نوع التغليف والمعدات. يمكن استخدام التفريغ وشطف القوارير بثاني أكسيد الكربون إذا سمحت الآلة والعبوة بذلك. ويعتمد تطهير العلب بدرجة كبيرة على تدفق الغاز وموضع الفوهة وحركة العبوة والوقت المتاح قبل التعبئة. وقد يؤدي رفع تدفق الغاز دون التحقق من نمط التدفق إلى هدر الغاز من دون تحسين إزالة الأكسجين.
تحقّق من أداء التطهير عند سرعة التشغيل، بما في ذلك تغييرات السرعة وإعادة التشغيل. فقد لا يوفر الإعداد الذي يؤدي أداءً مقبولًا أثناء التشغيل التجريبي البطيء مستوى الحماية نفسه أثناء الإنتاج. افحص موضع العبوة والفوهات المسدودة أو التالفة قبل اعتبار تفاوت الأكسجين مشكلة في إمداد الغاز.
حافظ على ضغط التعبئة ودرجة حرارتها ضمن ضوابط محددة. فقد يؤدي التحرر المفرط لثاني أكسيد الكربون إلى تعبئة غير مستقرة، وحيز غازي غير متسق، وفقدان المنتج. وإذا كان الخط يستخدم رغوة مضبوطة قبل الإغلاق، فميّز بين غطاء رغوي ناعم ومتكرر وبين الفوران غير المنضبط. يمكن للرغوة إزاحة هواء الحيز الغازي، لكن مظهرها وحده لا يثبت انخفاض إجمالي الأكسجين في العبوة (TPO).
قلّل وثبّت الزمن بين التعبئة والإغلاق. افحص العبوات بعد توقفات الناقل، أو انقطاع إمداد الأغطية أو التيجان، أو إعادة تشغيل آلة التعبئة. وإذا أدت هذه الأحداث إلى إنتاج خارج الحدود، فضع قاعدة للعزل أو الرفض خاصة بالمعدات بدلًا من الاعتماد على المشغل للتعرّف على الرغوة غير الطبيعية.
يهم حجم التعبئة أيضًا، لأنه يغيّر حجم الحيز الغازي. قارن نتائج الأكسجين ببيانات التعبئة والإغلاق الفعلية. فقد تعكس نتيجة TPO أعلى احتفاظًا بكمية أكبر من غاز الحيز، لا زيادة الأكسجين في البيرة الواردة.
تظل سلامة اللحام والإغلاق متطلبًا منفصلًا. فانخفاض الأكسجين مباشرة بعد التعبئة لا يثبت أن العبوة ستقاوم التسرب أو دخول الأكسجين أثناء التوزيع. حافظ على فحوصات الإغلاق وضوابط سلامة العبوة بالتوازي مع اختبارات الأكسجين.
حوّل النتائج غير الطبيعية إلى إجراءات محددة
استخدم نمط النتائج لتحديد موضع التدخل. يشير انخفاض الأكسجين في وعاء المصدر يتبعه ارتفاع في وعاء الاستقبال إلى ضرورة فحص تجهيز النقل أو ظروف الاستقبال. أما استقرار انخفاض الأكسجين عند مدخل آلة التعبئة مع ارتفاع TPO فيشير إلى تجهيز العبوات أو التعبئة أو إدارة الحيز الغازي أو الإغلاق.
إذا تأثرت عبوات بدء التشغيل وحدها، فتحقّق من الهواء المتبقي واستقرار الغاز الأولي وفترة رفض الإنتاج عند بدء التشغيل. وإذا تدهورت النتائج بعد التوقفات، فافحص تغيرات الضغط وحالة تشغيل آلة التعبئة وتسلسل إعادة التشغيل. وتبرر النتائج المرتفعة المتكررة المرتبطة بموضع تعبئة واحد إجراء فحص ميكانيكي مركّز.
افصل بين حدود بدء التحقيق وحدود قبول المنتج أو رفضه. فقد تستدعي زيادة صغيرة لكنها متكررة صيانة تصحيحية قبل أن تهدد مواصفات المنتج النهائي المعبأ. ويجب حجز المنتج الذي يتجاوز حد الإفراج وفق إجراء الجودة المعتمد، مع تقييم الفترة المتأثرة وآثار ذلك على مدة الصلاحية.
ينبغي أن تجيب إعادة الاختبار عن سؤال محدد. فتكرار اختبار العبوات المخزنة حتى تنخفض قراءة الأكسجين لا يثبت أن التعرض الأصلي كان غير ضار. وتُعد العينات المحتفظ بها والتقييم الحسي وبيانات الثبات المعتمدة أكثر فائدة في تقييم أثر ذلك على المنتج.
حافظ على توافق خفض الأكسجين مع النظافة والسلامة
في مصنع البيرة، يجب أن تظل ضوابط الأكسجين خاضعة لمتطلبات التشغيل الآمن للمعدات وفعالية التنظيف الصحي. لا تحتفظ بالبيرة في خط لم يُنظف بما يكفي، ولا تتجاوز مرحلة تنظيف مطلوبة، ولا تترك الوصلات مركبة جزئيًا لتسهيل التطهير. يجب أن يكون هناك تسلسل معتمد ومتوافق للتنظيف والشطف والتطهير وإزالة الأكسجين.
قد يؤدي ثاني أكسيد الكربون والنيتروجين إلى تكوين أجواء خطرة. ويتطلب التطهير تهوية مناسبة وتقييمًا لمخاطر الغاز وكشفًا ملائمًا للغاز المعني. ولا تكفي مراقبة نقص الأكسجين لمعالجة جميع مخاطر التعرض لثاني أكسيد الكربون. ويتطلب دخول الأوعية إجراءً منفصلًا للأماكن المحصورة؛ فتطهير العملية لا يجعل الدخول آمنًا.
يجب أن تظل عمليات الضغط والتفريغ ضمن تصنيفات الأوعية ومعدات التعبئة. تجنّب دورات التطهير المرتجلة التي تعرّض الخزان لتفريغ أو ضغط يتجاوز حدوده التصميمية، وحافظ على عمل أجهزة تخفيف الضغط وأنظمة التعشيق.
تربط خطة التحكم المستدامة نتائج الأكسجين بظروف التشغيل: الحد النهائي للتطهير، وضغط النقل، وحالة آلة التعبئة، والحيز الغازي للعبوة، وأداء الإغلاق. ولا يتمثل التحسين الحاسم في تحقيق قراءة منخفضة للغاية مرة واحدة، بل في ضبط العملية بصورة متكررة أثناء بدء التشغيل والإنتاج المعتاد والتوقفات والإيقاف؛ وهي المراحل التي قد تكتسب فيها البيرة، رغم إحكام ضبطها، الأكسجين.
شكرًا جزيلًا لتواصلكم معنا. يرجى ترك رسالتكم ومعلومات الاتصال, وسنرد عليكم خلال 24 ساعة.