


Sistemas de aseguramiento de la calidad en una fábrica de cerveza de China: cómo la monitorización del pH en tiempo real y el análisis espectrofotométrico del color evitan el rechazo de lotes
Hora :
Para los profesionales del aseguramiento de la calidad que trabajan en una fábrica de cerveza de China, el rechazo de un lote no se limita al volumen de producto desechado o al coste de reprocesamiento: es la primera grieta visible en su credibilidad ante los minoristas globales, los socios del sector de la restauración y los auditores de certificación. Cuando un palé de cerveza de trigo alemana no supera la inspección de recepción por falta de uniformidad del color en un supermercado europeo, o cuando una variante baja en calorías presenta una desviación del pH durante la validación de su vida útil, la causa raíz rara vez es una contaminación microbiana o un fallo de las materias primas. Con mayor frecuencia, se trata de una brecha silenciosa entre la frecuencia de muestreo en el laboratorio y la realidad del proceso. En Jinpai Beer, lo hemos comprobado de primera mano en más de 12 líneas de productos, desde lagers clásicas hasta cervezas funcionales especiales, y hemos reconstruido nuestra base de aseguramiento de la calidad en torno a dos herramientas imprescindibles: la monitorización del pH en tiempo real durante la fermentación y después de la filtración, y el análisis espectrofotométrico del color en el envasado. No como complementos. No como listas de comprobación para auditorías anuales. Sino como puntos de control activos que proporcionan umbrales accionables, no solo datos.
Seamos claros: el pH y el color no son métricas opcionales en la producción moderna de cerveza artesanal. Son indicadores indirectos de la estabilidad, la seguridad y la integridad sensorial, especialmente en una fábrica de cerveza de China que amplía su producción a diferentes estilos con perfiles de fermentación, cargas de adjuntos y métodos de estabilización divergentes. Una lager clásica puede mantener un pH estable entre 4.2–4.4 durante el almacenamiento en frío, pero una cerveza con sabor a fruta, con ácido cítrico añadido e inhibidores enzimáticos de la turbidez, puede variar 0.3 unidades en 72 horas si el pH posterior a la fermentación no se monitoriza activamente. Esta desviación no siempre provoca alteraciones, pero sí acelera las reacciones de Maillard, modifica la solubilidad de los ácidos iso-alfa del lúpulo y desestabiliza los colorantes basados en antocianinas. En la práctica, esto significa que un lote que supera las pruebas de laboratorio el día 1 puede mostrar turbidez visible o una pérdida de intensidad del sabor el día 15, y ser rechazado en el almacén del distribuidor antes de llegar al grifo del bar.
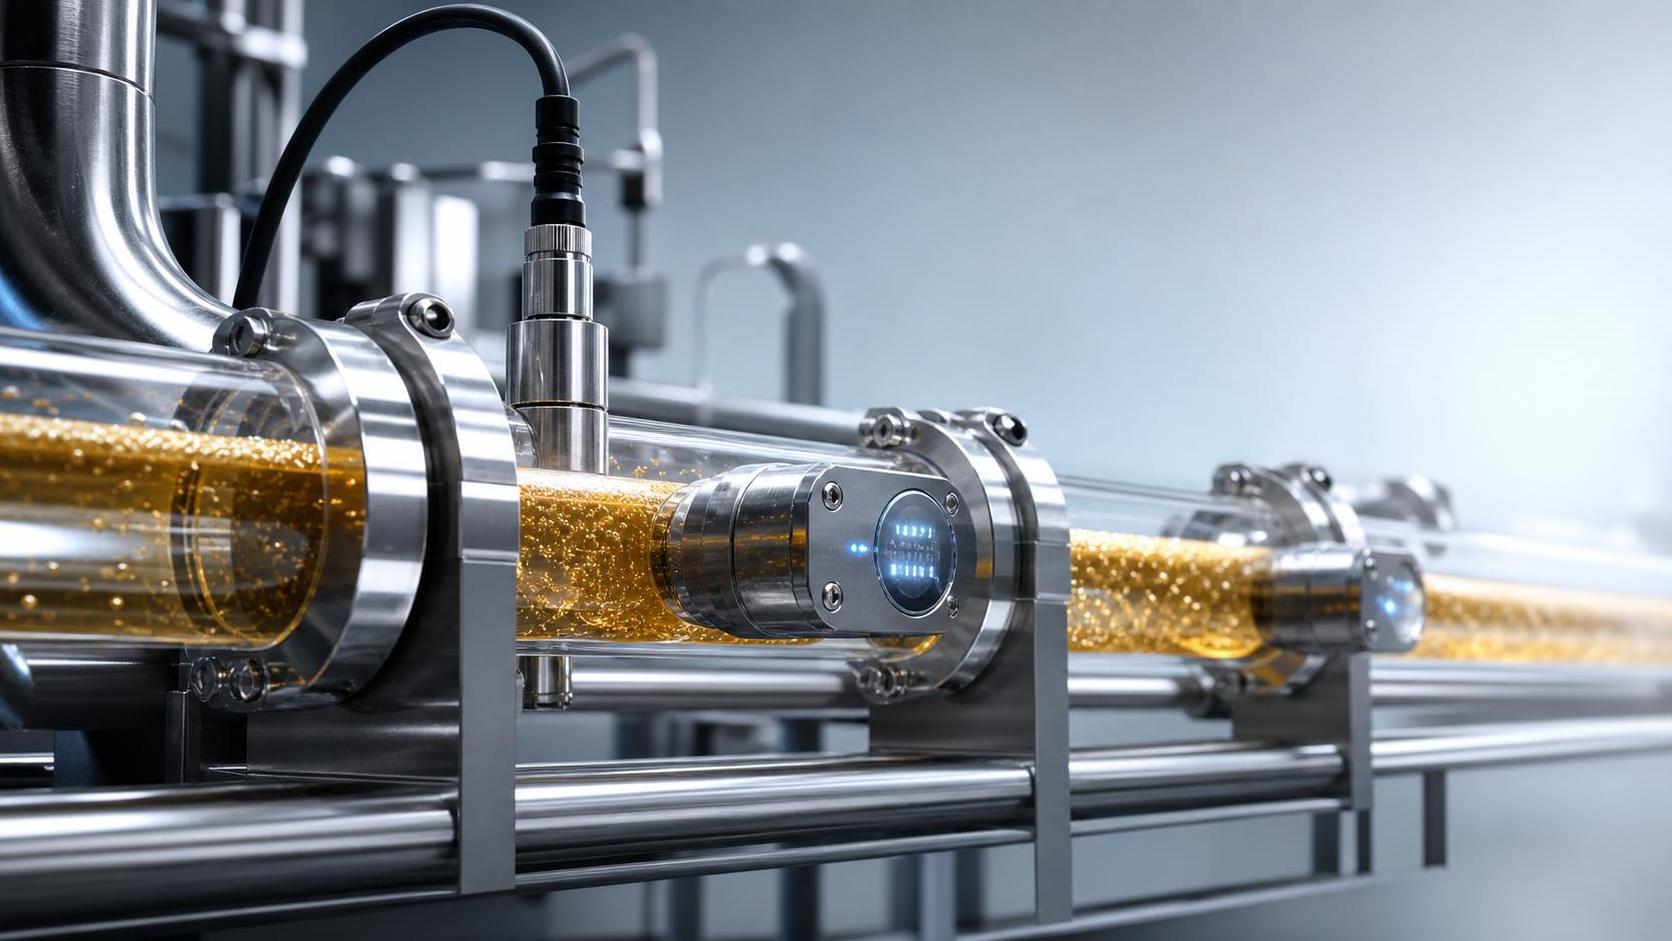
Por eso trasladamos la monitorización del pH de la titulación fuera de línea, realizada cada 4–6 horas por tanque, a sensores continuos en línea con ciclos de calibración automática vinculados a los eventos CIP. No se trata de sondas industriales genéricas. Son electrodos de grado alimentario, de doble unión, diseñados para mosto de alta turbidez y cerveza terminada con bajo contenido de alcohol, instalados directamente en los circuitos de recirculación situados antes y después del intercambiador de calor de placas. El sistema registra cada lectura a intervalos de 90 segundos, señala las desviaciones >±0.08 respecto al objetivo, por ejemplo, 4.32 ±0.05 para nuestra línea de cerveza sin azúcar y baja en calorías, y pausa la transferencia posterior si tres lecturas consecutivas superan el umbral. No se trata de detener la producción, sino de detectar la desviación antes de que se agrave. Desde la implementación, hemos reducido en un 68% las retenciones relacionadas con el pH, no porque nuestro proceso se haya vuelto “más estable”, sino porque hemos dejado de depender de los tiempos de intervención humanos y hemos empezado a confiar en el ritmo del proceso.
El color es más complicado. ¿Evaluación visual bajo lámparas de luz diurna? Poco fiable, incluso para personal capacitado. ¿Densitómetros calibrados para papel? Inútiles para líquidos translúcidos y carbonatados con levadura en suspensión o pulpa de fruta. Lo que funciona es la espectrofotometría, no como control de calidad final, sino como punto de control en línea después de la centrifugación y antes de la filtración estéril. Utilizamos un espectrofotómetro de reflectancia de 360–740 nm con compensación integrada de temperatura, un factor crítico: la cerveza a 4°C y a 12°C presenta lecturas diferentes incluso con el mismo valor EBC. Las mediciones se realizan frente a patrones cerámicos trazables al NIST, no frente a blancos de aire o agua. Cada lote se escanea cada 8 minutos durante el llenado; el sistema calcula la diferencia de color delta-E respecto a los espectros de referencia maestros de cada SKU específico. Para la cerveza de trigo alemana, la tolerancia es de ±1.2 unidades EBC; para las variantes de IPA turbia, es de ±2.8, porque la variación de turbidez forma parte de la especificación del estilo y no constituye un defecto. Lo más importante es que el software correlaciona las variaciones del color con las tendencias simultáneas del pH. Un aumento simultáneo de ambos suele indicar una oxidación temprana, algo que no se detectaría mediante paneles sensoriales hasta la tercera semana.
Esto es lo que la mayoría de los equipos de aseguramiento de la calidad subestima: estos sistemas no sustituyen el criterio profesional, sino que lo perfeccionan. Las curvas de pH en tiempo real revelan paradas sutiles de la fermentación que GC-MS no señalaría durante días. Las huellas espectrales ponen de manifiesto el arrastre de lotes anteriores en líneas compartidas, por ejemplo, el pigmento residual de frambuesa que modifica la línea base de una pilsner posterior. Y cuando una cerveza funcional especial con vitaminas B añadidas muestra una absorbancia UV inesperada a 280 nm, el analizador de color la señala antes de la mezcla, evitando un fallo de estabilidad que habría exigido una reformulación completa.
Esto no es teórico. El último trimestre, nuestro socio OEM para una cadena hotelera del Sudeste Asiático señaló tonos ámbar inconsistentes en su lager de marca propia. Los informes de laboratorio mostraban que todas las especificaciones estaban “dentro del rango”. Sin embargo, nuestro registro espectrofotométrico reveló una desviación de 0.9 EBC que se correlacionaba exactamente con el perfil de tostado de un nuevo proveedor de malta, indetectable mediante el método Lovibond estándar, pero evidente en la pendiente espectral entre 450–520 nm. Ajustamos los objetivos de pH de maceración en 0.15 unidades, estabilizamos el color y evitamos una renegociación del contrato. Esa es la diferencia entre la resolución reactiva de problemas y el control anticipativo.
Nada de esto funciona sin contexto. Una fábrica de cerveza de China que produce lagers de un solo estilo a razón de 20,000 HL/año necesita una densidad de sensores diferente a la de otra que opera diariamente con 8 SKU en 3 salas de fermentación. Nuestra configuración presupone flexibilidad para múltiples estilos: carcasas modulares para sondas compatibles con líneas sanitarias de 2”–6”, paneles de control sincronizados en la nube y accesibles para los supervisores de turno, no solo para los responsables del laboratorio, y protocolos de calibración validados conforme al método AOAC 985.21 para el pH de la cerveza y al método ASBC Beer-10b para el color. No adaptamos tanques antiguos: diseñamos los puertos para sensores en los nuevos recipientes desde el primer día.
También conviene señalar que este enfoque tiene limitaciones. No detectará picos de diacetilo que no se hayan identificado durante la maduración. No identificará levaduras silvestres contaminantes en variantes envejecidas en barrica. Y, desde luego, no puede compensar una eficacia inconsistente del CIP: si la concentración de sosa cáustica desciende por debajo del 1.8%, la acumulación de biopelículas alterará las líneas base tanto del pH como del color en un plazo de 48 horas. Por eso realizamos hisopados de ATP semanalmente. Por eso verificamos los residuos de desinfectante. Los análisis en tiempo real solo potencian unos fundamentos sólidos; no los sustituyen.
Para los responsables de aseguramiento de la calidad que evalúan sistemas, conviene plantear tres preguntas antes de invertir:
1. ¿El sensor de pH tolera ciclos térmicos repetidos y mosto con alto contenido de sólidos sin sufrir deriva de calibración? (Muchos fallan en este punto).
2. ¿El sistema de color puede trabajar con cerveza carbonatada y no filtrada sin desgasificación ni dilución? (Si requiere preparar la muestra, no es realmente un sistema en tiempo real).
3. ¿Las alertas de desviación están vinculadas a acciones del proceso y no solo a notificaciones por correo electrónico? (Pausar la transferencia. Señalar el tanque. Generar automáticamente un informe de desviación para la auditoría interna).
En Jinpai Beer, estas herramientas están integradas en nuestra forma de pensar, no solo en lo que medimos. Nos permiten enviar cerveza de trigo alemana uniforme a los bares de Berlín, lagers bajas en calorías estables a tiendas de conveniencia de Tokio y cervezas de fruta de colores intensos a cafeterías australianas, todo desde la misma planta de producción, con el mismo equipo de aseguramiento de la calidad y la misma confianza. Porque en una fábrica de cerveza de China que atiende a canales globales, la fiabilidad no se construye en el laboratorio. Se construye dentro del circuito.
Las operaciones de una fábrica de cerveza de China prosperan no gracias a la uniformidad, sino a una capacidad de respuesta disciplinada, y todo comienza donde la química se encuentra con el control.
Publicaciones relacionadas
- ▶ ¿Cuál es el proceso estándar para gestionar roturas de cerveza con 0,0 % de alcohol durante el transporte marítimo?
- ▶ ¿Qué parámetros de control de la fermentación definen la producción auténtica de un fabricante de NEIPA en China?
- ▶ ¿Las fábricas de cerveza chinas ofrecen producción de prueba en pequeños lotes sin penalizaciones por MOQ?
Mensaje en línea
Jin Pai Cerveza Co., Ltd
Muchas gracias por escribirnos. Deje su mensaje e información de contacto, le responderemos dentro de 24 horas.