


أنظمة ضمان الجودة في مصنع البيرة الصيني: كيف تمنع المراقبة الفورية لدرجة الحموضة وتحليل اللون بالطيف الضوئي رفض الدُفعات
الوقت :
بالنسبة إلى اختصاصيي ضمان الجودة العاملين في مصنع بيرة صيني، لا يقتصر رفض الدُفعات على حجم المنتجات التالفة أو تكلفة إعادة التشغيل—بل هو أول شرخ ظاهر في مصداقيتك أمام تجار التجزئة العالميين، وشركاء خدمات الطعام، ومدققي شهادات المطابقة. فعندما تفشل دفعة من بيرة القمح الألمانية في تحقيق اتساق اللون أثناء فحص الاستلام في أحد المتاجر الأوروبية، أو عندما يتسبب نوع منخفض السعرات الحرارية في انحراف درجة الحموضة أثناء التحقق من مدة الصلاحية، فنادرًا ما يكون السبب الجذري تلوثًا ميكروبيًا أو فشلًا في المواد الخام. وغالبًا ما يكون السبب فجوة صامتة بين تواتر أخذ العينات في المختبر وواقع العملية الإنتاجية. في Jinpai Beer، اختبرنا ذلك عمليًا عبر أكثر من 12 خط إنتاج—من الجعة الكلاسيكية إلى أنواع البيرة الوظيفية المتخصصة—وأعدنا بناء منظومة ضمان الجودة لدينا حول أداتين أساسيتين لا تقبلان التنازل: المراقبة الفورية لدرجة الحموضة أثناء التخمير وبعد الترشيح، وتحليل اللون بالطيف الضوئي أثناء التعبئة. ليستا إضافتين ثانويتين، ولا مجرد قوائم تحقق للتدقيق السنوي، بل نقطتا تحكم مباشرتان تغذيان حدودًا تشغيلية قابلة للتنفيذ، وليس مجرد بيانات.
لنكن واضحين: لا تُعد درجة الحموضة واللون مؤشرين ثانويين في إنتاج البيرة الحرفية الحديثة. إنهما مؤشّران على الاستقرار والسلامة وسلامة الخصائص الحسية—خصوصًا في مصنع بيرة صيني يتوسع عبر أنواع ذات خصائص تخمير، ونسب مكونات إضافية، وطرق تثبيت مختلفة. قد تحافظ الجعة الكلاسيكية على درجة حموضة مستقرة بين 4.2 و4.4 أثناء التخزين البارد، لكن بيرة الفواكه المضاف إليها حمض الستريك ومثبطات الضبابية الإنزيمية يمكن أن تتغير بمقدار 0.3 وحدة خلال 72 ساعة إذا لم تتم متابعة درجة الحموضة بعد التخمير بشكل فعال. ولا يؤدي هذا الانحراف دائمًا إلى ظهور التلف، لكنه يسرّع تفاعلات ميلارد، ويغير قابلية ذوبان أحماض ألفا-أيزو الخاصة بالجنجل، ويزعزع استقرار الملونات القائمة على الأنثوسيانين. وعمليًا، يعني ذلك أن دفعة تجتاز اختبارات المختبر في اليوم الأول قد تُظهر ضبابية مرئية أو تسطحًا في النكهة بحلول اليوم 15، ثم تفشل في مستودع الموزع قبل أن تصل إلى صنبور التقديم.
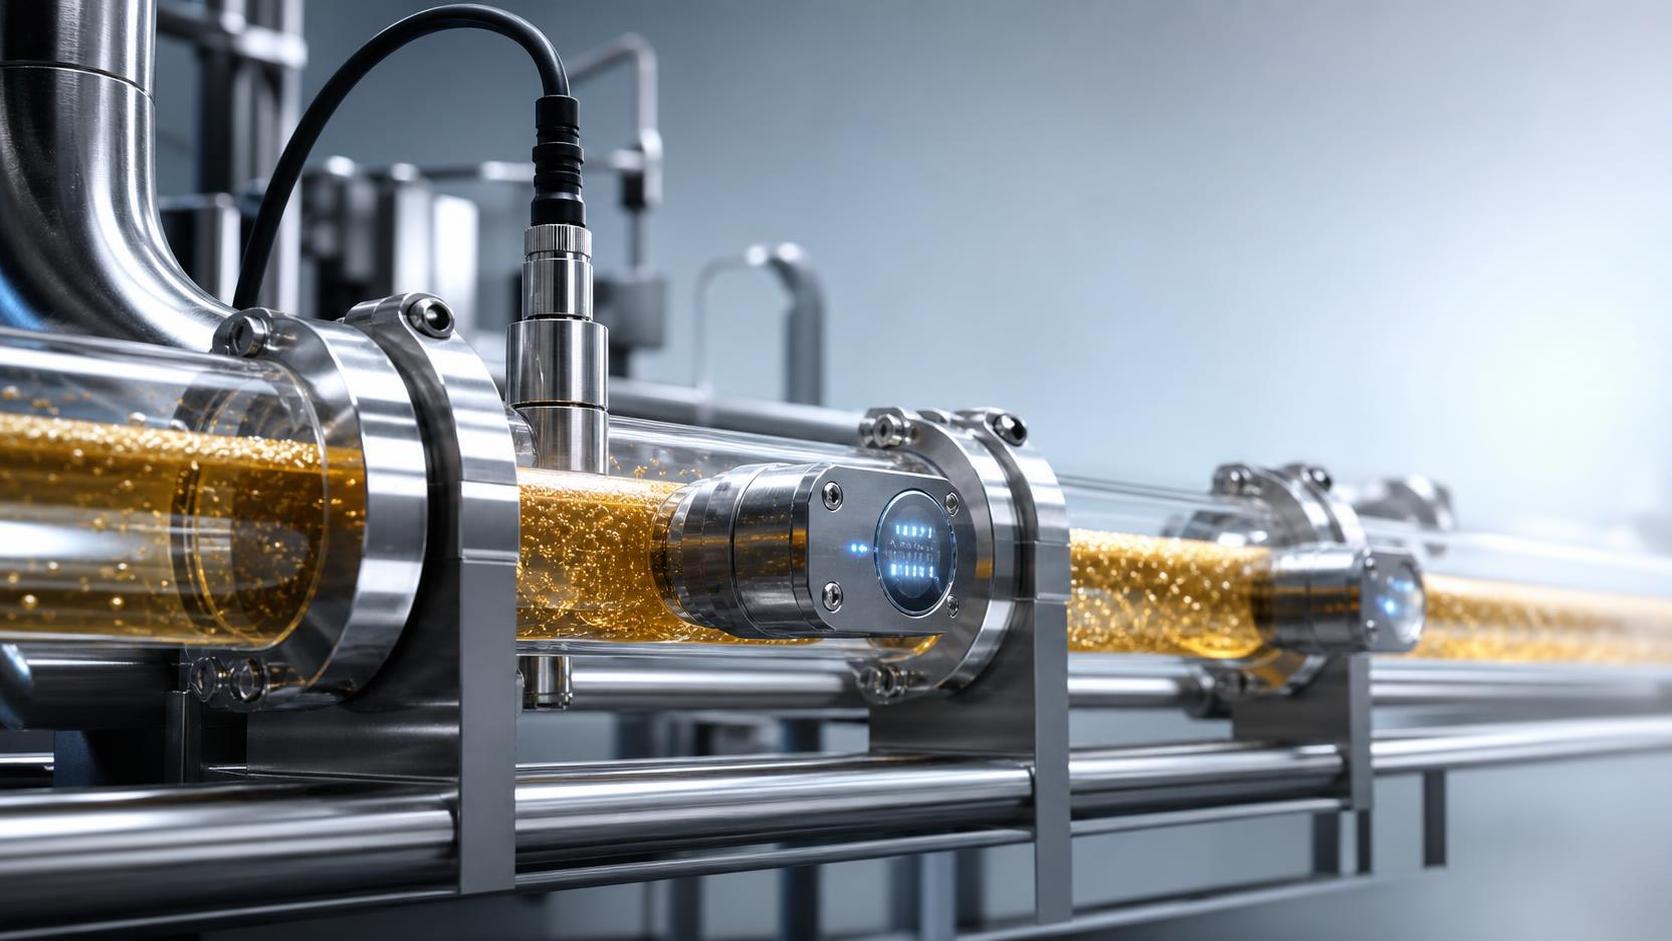
لهذا السبب نقلنا مراقبة درجة الحموضة من المعايرة بالمعايرة الحجمية خارج الخط، التي تُجرى كل 4–6 ساعات لكل خزان، إلى مستشعرات مستمرة داخل الخط مزودة بدورات معايرة تلقائية مرتبطة بأحداث CIP. هذه ليست مجسات صناعية عامة، بل أقطاب غذائية مزدوجة الوصلة، مصنفة للعمل مع نقيع عالي العكارة وبيرة نهائية منخفضة الكحول، ومثبتة مباشرة في حلقات إعادة التدوير قبل وبعد المبادل الحراري الصفائحي. يسجل النظام كل قراءة على فواصل زمنية مدتها 90 ثانية، ويرصد الانحرافات الأكبر من ±0.08 عن القيمة المستهدفة، مثل 4.32 ±0.05 لخط البيرة منخفضة السعرات والخالية من السكر، ويوقف النقل إلى المراحل اللاحقة إذا تجاوزت ثلاث قراءات متتالية الحد المسموح. لا يتعلق الأمر بإيقاف الإنتاج، بل باكتشاف الانحراف قبل تفاقمه. لقد خفضنا حالات تعليق التشغيل المرتبطة بدرجة الحموضة بنسبة 68% منذ التنفيذ، ليس لأن عمليتنا أصبحت «أكثر استقرارًا»، بل لأننا توقفنا عن الاعتماد على التوقيت البشري وبدأنا في الوثوق بإيقاع العملية.
أما اللون فهو أكثر تعقيدًا. فالتقييم البصري تحت مصابيح ضوء النهار؟ غير موثوق، حتى مع الموظفين المدربين. وأجهزة قياس الكثافة المعايرة للورق؟ عديمة الفائدة مع سائل شفاف مكربن يحتوي على خميرة معلقة أو لب فواكه. ما ينجح هو القياس الطيفي، ليس بوصفه بوابة نهائية لمراقبة الجودة، بل كنقطة فحص داخل الخط بعد الطرد المركزي وقبل الترشيح المعقم. نستخدم جهاز قياس طيفي انعكاسي بطول موجي من 360 إلى 740 nm مع تعويض حراري مدمج، وهو أمر بالغ الأهمية لأن قراءة البيرة عند 4°C تختلف عن قراءتها عند 12°C حتى مع قيمة EBC نفسها، ونقيس مقابل معايير خزفية قابلة للتتبع وفق NIST، وليس مقابل فراغات الهواء أو الماء. تُفحص كل دفعة كل 8 دقائق أثناء التعبئة، ويحسب النظام فرق اللون delta-E مقارنة بالأطياف المرجعية الرئيسية الخاصة بكل SKU. وبالنسبة إلى بيرة القمح الألمانية، يبلغ التسامح ±1.2 وحدة EBC، بينما يبلغ ±2.8 لأنواع IPA الضبابية، إذ إن تفاوت العكارة جزء من مواصفات النوع وليس عيبًا. والأهم أن البرنامج يربط بين تغيرات اللون واتجاهات درجة الحموضة المتزامنة. وغالبًا ما يشير الارتفاع المتزامن في كليهما إلى بداية الأكسدة، وهو أمر لن تكتشفه لجان التذوق إلا في الأسبوع الثالث.
إليك ما تقلل معظم فرق ضمان الجودة من تقديره: هذه الأنظمة لا تستبدل الحكم البشري، بل تجعله أكثر دقة. تكشف منحنيات درجة الحموضة الفورية عن حالات توقف التخمير الطفيفة التي لن يرصدها GC-MS إلا بعد أيام. وتكشف البصمات الطيفية انتقال بقايا الدُفعات السابقة في الخطوط المشتركة، مثل بقايا صبغة التوت التي تغير خط الأساس لدفعة بيلسنر لاحقة. وعندما تُظهر بيرة وظيفية متخصصة مضافًا إليها فيتامينات B امتصاصًا غير متوقع للأشعة فوق البنفسجية عند 280 nm، ينبه محلل اللون إلى ذلك قبل الخلط، مما يوفر علينا فشلًا في الاستقرار كان سيتطلب إعادة صياغة كاملة.
هذا ليس أمرًا نظريًا. في الربع الماضي، أبلغ شريكنا في OEM، الذي يورد لصالح سلسلة فنادق في جنوب شرق آسيا، عن عدم اتساق درجات اللون الكهرماني في الجعة الخاصة به. وأظهرت تقارير المختبر أن جميع المواصفات «ضمن النطاق». لكن سجل القياس الطيفي لدينا كشف انحرافًا قدره 0.9 EBC ارتبط بدقة بخصائص التجفيف الحراري لمورد جديد من الشعير، وهو أمر لا يمكن اكتشافه باستخدام مقياس Lovibond القياسي، لكنه كان واضحًا في انحدار الطيف بين 450 و520 nm. عدّلنا القيم المستهدفة لدرجة حموضة الهريس بمقدار 0.15 وحدة، وثبّتنا اللون، وتجنبنا إعادة التفاوض على العقد. ذلك هو الفرق بين استكشاف الأخطاء بصورة تفاعلية والتحكم الاستباقي.
لا ينجح أي من ذلك من دون سياق. فمصنع بيرة صيني ينتج أنواعًا موحدة من الجعة بمعدل 20,000 HL/year يحتاج إلى كثافة مستشعرات مختلفة عن مصنع يشغّل 8 أصناف SKU يوميًا عبر 3 قاعات تخمير. ويعتمد إعدادنا على المرونة بين الأنواع: حاويات مجسات معيارية متوافقة مع خطوط صحية بقياس 2”–6”، ولوحات معلومات متزامنة سحابيًا يمكن لمشرفي الورديات الوصول إليها، وليس مديري المختبر فقط، وبروتوكولات معايرة تم التحقق منها وفق AOAC Method 985.21 لدرجة حموضة البيرة وASBC Method Beer-10b للون. نحن لا نضيف تجهيزات إلى الخزانات القديمة، بل نصمم منافذ المستشعرات داخل الأوعية الجديدة منذ اليوم الأول.
ومن الجدير بالذكر أيضًا أن لهذا النهج حدودًا. فهو لن يكتشف ارتفاعات ثنائي الأسيتيل التي لم تُرصد أثناء النضج، ولن يحدد الخمائر البرية غير المرغوبة في الأنواع المعتقة في البراميل. كما أنه لا يستطيع إطلاقًا تعويض عدم اتساق فعالية CIP؛ فإذا انخفض تركيز المادة الكاوية إلى أقل من 1.8%، فإن تراكم الأغشية الحيوية سيؤثر في خطوط الأساس لكل من درجة الحموضة واللون خلال 48 ساعة. لذلك نعم، نجري مسحات ATP أسبوعيًا، ونعم، نتحقق من بقايا المطهرات. فالتحليلات الفورية لا تفعل سوى تضخيم أثر الأساسيات الجيدة، ولا تحل محلها.
وبالنسبة إلى مسؤولي ضمان الجودة الذين يقيّمون الأنظمة، اطرحوا ثلاثة أسئلة قبل الاستثمار:
1. هل يتحمل مستشعر درجة الحموضة دورات التغير الحراري المتكررة ونقيع الشعير عالي المواد الصلبة دون انحراف في المعايرة؟ تفشل العديد من المستشعرات هنا.
2. هل يستطيع نظام اللون التعامل مع البيرة المكربنة وغير المصفاة دون إزالة الغازات أو التخفيف؟ إذا كان يتطلب إعداد العينة، فهو ليس نظامًا فوريًا.
3. هل ترتبط تنبيهات الانحراف بإجراءات العملية، وليس بمجرد إشعارات البريد الإلكتروني؟ إيقاف النقل، ووضع علامة على الخزان، وإنشاء تقرير انحراف تلقائي للتدقيق الداخلي.
في Jinpai Beer، أصبحت هذه الأدوات جزءًا من طريقة تفكيرنا، وليست مجرد وسائل لما نقيسه. فهي تتيح لنا شحن بيرة قمح ألمانية متسقة إلى حانات برلين، وجعة منخفضة السعرات ومستقرة إلى متاجر convenience في طوكيو، وبيرة فواكه زاهية إلى المقاهي الأسترالية، وكل ذلك من أرضية الإنتاج نفسها، وبفريق ضمان الجودة نفسه، وبالثقة نفسها. لأنه في مصنع بيرة صيني يخدم قنوات عالمية، لا تُبنى الموثوقية في المختبر، بل تُبنى داخل الحلقة.
تزدهر عمليات مصنع البيرة الصيني ليس بفضل التوحيد، بل بفضل الاستجابة المنضبطة، ويبدأ ذلك عند نقطة التقاء الكيمياء بالتحكم.
شركة جين باي للبيرة المحدودة
شكرًا جزيلًا لتواصلكم معنا. يرجى ترك رسالتكم ومعلومات الاتصال, وسنرد عليكم خلال 24 ساعة.