


Cómo la calibración del caudal y la temperatura cambió las reglas del juego para el CIP en una fábrica de cerveza real en China
Si está intentando solucionar problemas de eficiencia del CIP en una línea de cerveza artesanal en China —especialmente en una que produce varios estilos, como lagers, cervezas de trigo, variedades bajas en calorías o lotes con infusión de frutas—, probablemente haya notado algo frustrante: el consumo de sosa cáustica sigue aumentando, pero los informes de validación de limpieza apenas se mantienen dentro de las especificaciones. No hay alarmas. No se observan residuos visibles. Sin embargo, los costes aumentan, los tiempos de enjuague se alargan y los operarios empiezan a ajustar las concentraciones «por si acaso». Esto no es necesariamente una señal de que el equipo esté envejeciendo. Por lo general, indica que la dinámica del flujo y los perfiles térmicos se han desviado de la intención de diseño original.
Jinpai Beer se enfrentó exactamente a esta situación. No en un solo tanque piloto, sino en ocho fermentadores, cuatro tanques de cerveza brillante y dos skids CIP completos que daban servicio a líneas que alternaban entre cerveza de trigo alemana (alta carga de proteínas), cerveza baja en calorías y sin azúcar (baja viscosidad y alto riesgo de adhesión de biopelículas) y cervezas con sabor a frutas (ácidos orgánicos y residuos de pectina). Su consumo base de sosa cáustica era de 1,82 kg por cada 1.000 L de volumen limpiado. Después de seis meses de ajustes graduales —programación más estricta, tiempos de contacto más largos y pequeños incrementos de concentración—, alcanzó los 2,14 kg. Los hisopos microbiológicos seguían dando resultados satisfactorios. Sin embargo, las lecturas de ATP al final de los ciclos de enjuague mostraban una variabilidad creciente, especialmente en las soldaduras de acero inoxidable cercanas a las válvulas inferiores y a las salidas de las bolas de pulverización.
El verdadero cuello de botella no era la química, sino la hidráulica
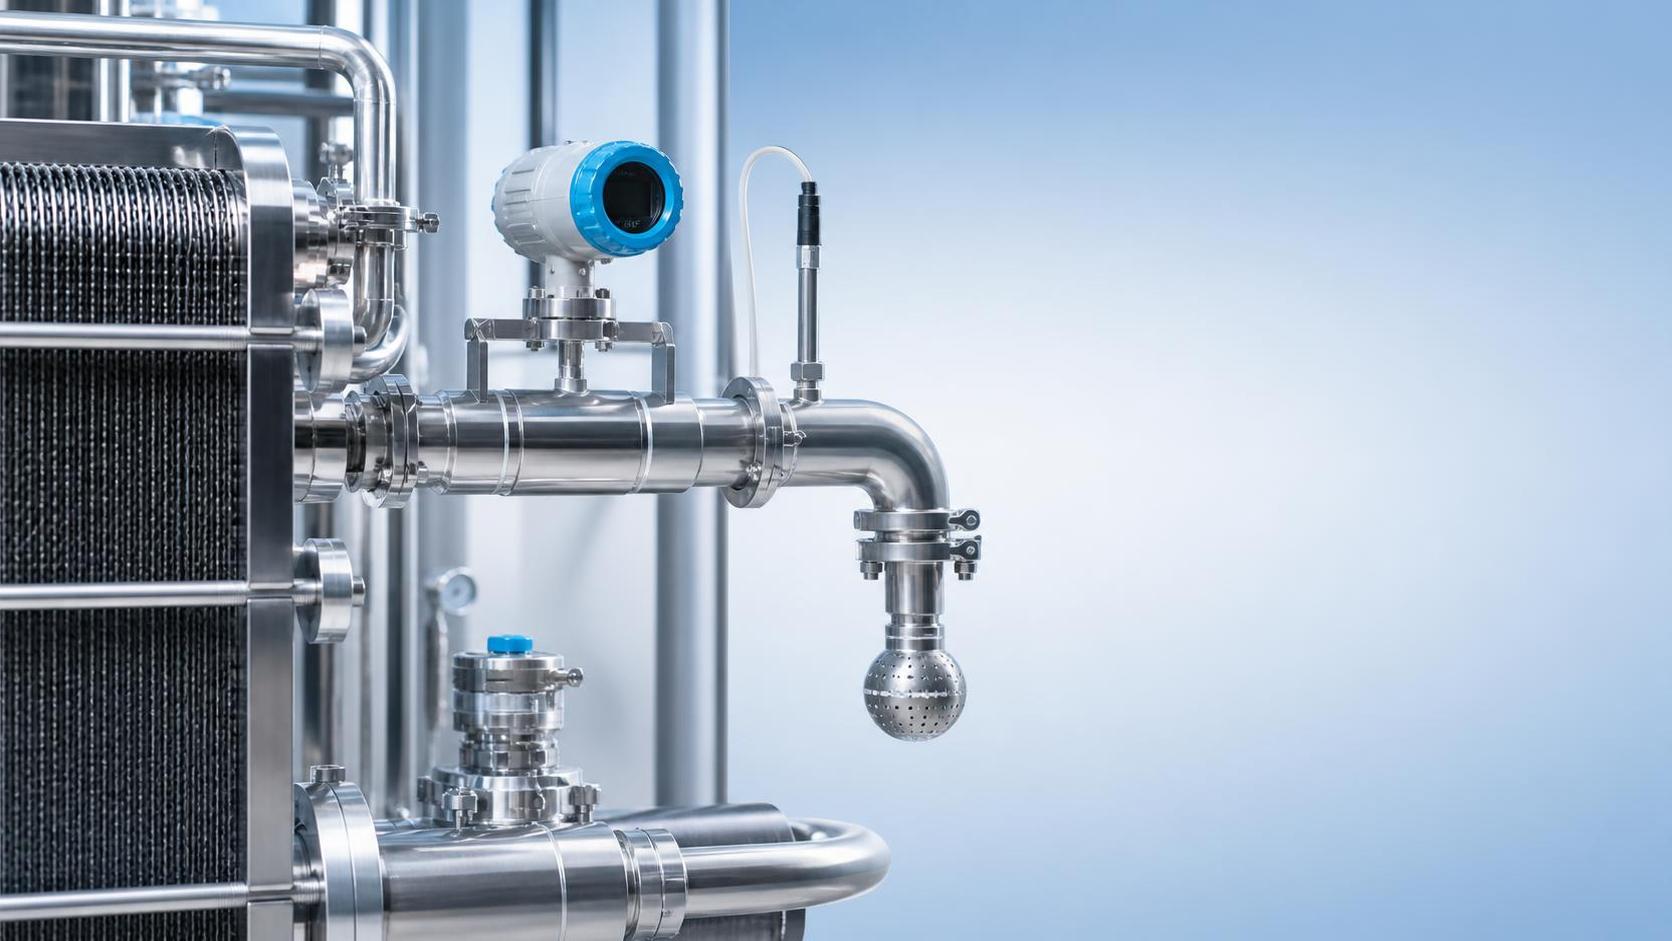
No sustituyeron las bombas ni volvieron a instalar las tuberías de los circuitos. Mapearon la velocidad de flujo real —no solo la velocidad de la bomba o la presión establecida en el PLC— en tres puntos críticos de cada circuito: la entrada al tanque, la zona de barrido central del recipiente y el tramo de retorno justo antes del intercambiador de calor. Utilizando caudalímetros ultrasónicos portátiles (no estimaciones indirectas basadas en la caída de presión), detectaron un suministro insuficiente constante: la velocidad media en la zona de barrido había descendido hasta 1,4 m/s, muy por debajo del mínimo de 1,8–2,2 m/s necesario para una eliminación eficaz de la suciedad impulsada por cizallamiento en geometrías complejas, como los fondos cónicos de los fermentadores.
La temperatura era más difícil de determinar. Los valores establecidos en el PLC indicaban «82°C» durante la circulación de la sosa cáustica, pero los termopares instalados directamente en las camisas de los tanques mostraban temperaturas superficiales medias de 76–78°C. Más importante aún, los RTD en línea situados después del intercambiador de calor final y antes del retorno al tanque registraban solo 74,3°C ± 0,9°C en todos los ciclos. Ese déficit de 7–8°C es relevante: la cinética de hidrólisis de la sosa cáustica se ralentiza exponencialmente por debajo de 75°C, especialmente frente a proteínas derivadas de la levadura y resinas del lúpulo habituales en los perfiles de cerveza artesanal. El problema no era que la solución fuera demasiado débil, sino que no estaba suficientemente caliente en el punto donde entraba en contacto con la suciedad.
Sin nuevo hardware. Solo mejores datos y disciplina
La solución no requirió un proyecto de inversión. Consistió en tres acciones calibradas:
- Reprogramar las rampas de los variadores de frecuencia (VFD) de las bombas para mantener un mínimo de 1,75 m/s en la zona de barrido, incluso durante las transiciones de llenado, vinculando la velocidad a la retroalimentación del caudal en tiempo real (no solo a una secuencia basada en el tiempo).
- Agregar un único RTD en línea inmediatamente aguas arriba de la entrada de cada tanque, enviando datos en tiempo real a la lógica de las recetas CIP. El sistema ahora mantiene la circulación de sosa cáustica hasta que la temperatura de entrada alcanza 79,5°C ± 0,3°C, verificada durante 60 segundos, antes de iniciar el temporizador de contacto.
- Ajustar los perfiles de temperatura del agua de enjuague: en lugar de un enjuague posterior a la sosa cáustica fijo a 65°C, introdujeron una rampa, comenzando a 52°C durante los primeros 90 segundos (para evitar la redeposición de la película causada por un choque térmico) y aumentando después hasta 68°C durante los 120 segundos finales (para garantizar una neutralización alcalina completa sin una demanda excesiva de vapor).
No se añadieron sensores nuevos en los propios tanques. Todas las entradas se integraron en los PLC Allen-Bradley CompactLogix existentes mediante Modbus TCP, sin necesidad de actualizar el firmware. La lógica de las recetas fue actualizada internamente por el ingeniero de automatización de Jinpai utilizando lógica de escalera nativa, no software de terceros.
Reducción del 28% en el consumo de sosa cáustica sin modificar los protocolos de validación
En las cuatro semanas posteriores a la implementación completa, el consumo medio de sosa cáustica descendió a 1,55 kg por cada 1.000 L de volumen limpiado, lo que representó una reducción verificada del 28%. Más importante aún: las lecturas de ATP se estabilizaron en un 37% (la desviación estándar bajó de 124 RLU a 78 RLU); ningún lote falló las pruebas de retención microbiológica durante los 11 meses siguientes; y el tiempo de inactividad no planificado relacionado con el CIP disminuyó un 62%, principalmente gracias a la eliminación de ciclos repetidos activados por resultados de conductividad del enjuague cercanos al límite.
Esto no consistió en «optimizar para reducir costes». Se trató de restablecer la fidelidad del proceso. Cuando el caudal y la temperatura se ajustan a la química de las suciedades específicas —ya sean proteínas de trigo coaguladas, residuos pegajosos de pulpa de fruta o películas de ingredientes funcionales de bajo pH—, la reacción de limpieza vuelve a ser predecible. Deja de compensar las desviaciones y empieza a controlar el proceso.
Qué significa esto para su equipo de mantenimiento
Si su fábrica de cerveza en China produce varios estilos o incluso solo una lager principal con variedades de temporada, no dé por hecho que sus curvas de CIP siguen siendo válidas. Las recetas del PLC se degradan silenciosamente: el desgaste de las válvulas cambia la distribución del caudal; la suciedad del intercambiador de calor reduce la transferencia térmica; y la humedad ambiental modifica el comportamiento del condensado en las líneas de enjuague. Ninguno de estos factores activa alarmas. Simplemente erosionan la uniformidad.
Empiece por aquí, no por el discurso comercial de un proveedor, sino por la verificación:
- Mida la velocidad de flujo real en el recipiente, no solo en la descarga de la bomba.
- Valide la temperatura en el punto de contacto, no en la salida del calentador.
- Correlacione las tendencias de conductividad del enjuague con las ubicaciones de los hisopos de ATP, no solo con los informes de aprobado o no aprobado.
El trabajo de Jinpai demuestra que no se necesita hardware nuevo para recuperar el control. Se necesitan mediciones calibradas, lógica localizada y la disciplina de tratar el CIP como un proceso químico-mecánico dinámico, no como una secuencia temporizada. Su equipo lo consiguió con la infraestructura existente, capacidad de ingeniería interna y menos de 80 horas acumuladas de trabajo de campo en todas las líneas.
Para los ingenieros de mantenimiento responsables de líneas de cerveza artesanal en las que la variedad de productos aumenta la complejidad de la limpieza, y no solo el volumen, esto no es una hipótesis teórica. Es repetible. Y comienza con una pregunta antes del próximo ciclo CIP: «¿Cuál es la velocidad y la temperatura reales aquí mismo, en este momento?»
Publicaciones relacionadas
- ▶ ¿Cuál es el proceso estándar para gestionar roturas de cerveza con 0,0 % de alcohol durante el transporte marítimo?
- ▶ ¿Qué parámetros de control de la fermentación definen la producción auténtica de un fabricante de NEIPA en China?
- ▶ ¿Las fábricas de cerveza chinas ofrecen producción de prueba en pequeños lotes sin penalizaciones por MOQ?
Mensaje en línea
Muchas gracias por escribirnos. Deje su mensaje e información de contacto, le responderemos dentro de 24 horas.