


كيف غيّرت معايرة معدل التدفق ودرجة الحرارة قواعد التنظيف المكاني CIP في مصنع جينباي الحقيقي للبيرة في الصين
إذا كنت تواجه مشكلات في كفاءة التنظيف المكاني CIP في خط لإنتاج البيرة الحرفية في الصين—وخاصةً في مصنع يشغّل أنماطًا متعددة مثل الجعة الشفافة، وبيرة القمح، والأنواع منخفضة السعرات والخالية من السكر، أو الدفعات المنكّهة بالفواكه—فمن المحتمل أنك لاحظت أمرًا محبطًا: استهلاك المواد الكاوية يستمر في الارتفاع، بينما تظل تقارير التحقق من التنظيف بالكاد ضمن المواصفات. لا توجد إنذارات، ولا رواسب ظاهرة. ومع ذلك، ترتفع التكاليف، وتزداد أوقات الشطف تدريجيًا، ويبدأ المشغلون في تعديل التركيزات «تحسبًا لأي مشكلة». وهذا ليس مؤشرًا على تقادم المعدات. بل هو عادةً إشارة إلى أن ديناميكيات التدفق والملفات الحرارية قد انحرفت عن الغرض التصميمي الأصلي.
واجهت Jinpai Beer هذه المشكلة تحديدًا. ولم تكن مقتصرة على خزان تجريبي واحد، بل شملت ثمانية مخمّرات، وأربعة خزانات للبيرة الصافية، ووحدتي CIP كاملتين تخدمان خطوطًا تتبدّل بين بيرة القمح الألمانية (حمل بروتيني مرتفع)، والبيرة منخفضة السعرات والخالية من السكر (لزوجة منخفضة، مع ارتفاع خطر التصاق الأغشية الحيوية)، والبيرة المنكّهة بالفواكه (أحماض عضوية وبقايا البكتين). بلغ استهلاكها الأساسي من المواد الكاوية 1.82 kg لكل 1,000 L من الحجم المُنظَّف. وبعد ستة أشهر من التعديلات التدريجية—مثل إحكام الجدولة، وإطالة أزمنة المكوث، وزيادات طفيفة في التركيز—ارتفع إلى 2.14 kg. وظلت مسحات الأحياء الدقيقة ناجحة. لكن قراءات ATP في نهاية دورات الشطف أظهرت تباينًا متزايدًا، وخاصةً على لحامات الفولاذ المقاوم للصدأ القريبة من الصمامات السفلية ومخارج كرات الرش.
عنق الزجاجة الحقيقي لم يكن الكيمياء، بل الهيدروليكا
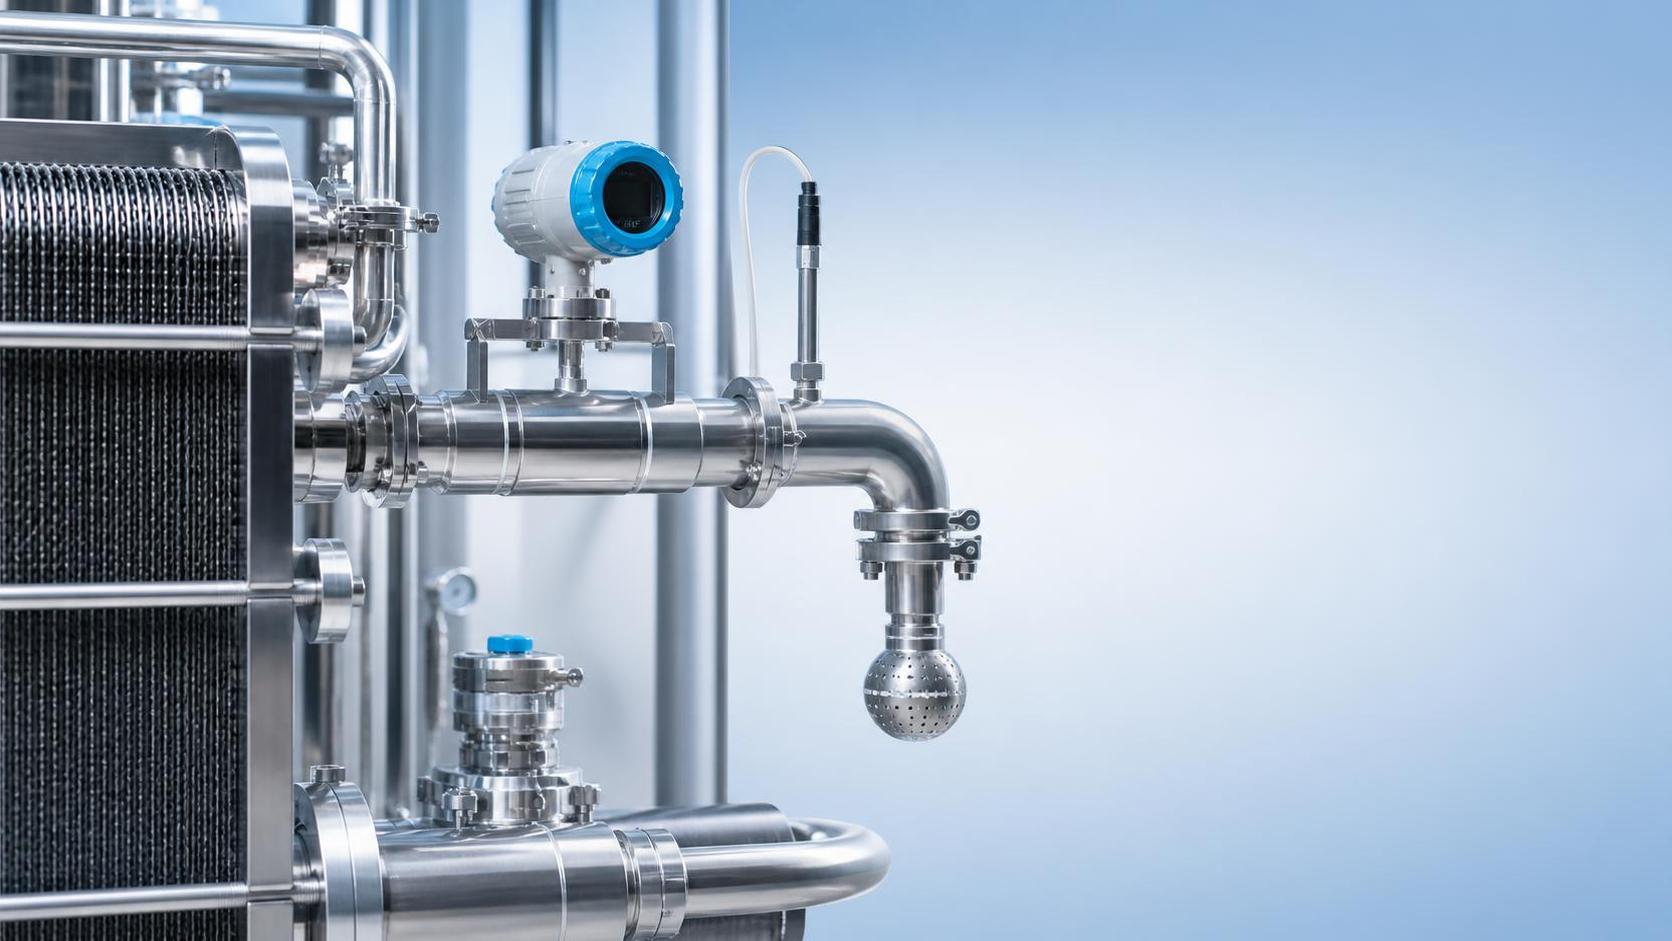
لم يستبدلوا المضخات ولم يعيدوا تمديد الحلقات. بل قاموا برسم خريطة لسرعة التدفق الفعلية، وليس فقط سرعة المضخة أو ضغط نقطة الضبط المحدد بواسطة PLC، عند ثلاث نقاط حرجة في كل حلقة: مدخل الخزان، ومنطقة المسح في منتصف الوعاء، وخط الرجوع قبل المبادل الحراري مباشرةً. وباستخدام أجهزة قياس تدفق فوق صوتية محمولة، وليس مؤشرات بديلة لفقدان الضغط، اكتشفوا وجود نقص ثابت في التدفق: فقد انخفض متوسط السرعة في منطقة المسح إلى 1.4 m/s، وهو أقل بكثير من الحد الأدنى البالغ 1.8–2.2 m/s اللازم للإزالة الفعالة للرواسب بفعل قوى القص على الأشكال الهندسية المعقدة، مثل قيعان المخمّرات المخروطية.
كانت درجة الحرارة أكثر تعقيدًا. فقد أظهرت نقاط ضبط PLC قراءة «82°C» أثناء تدوير المادة الكاوية، لكن المزدوجات الحرارية المثبتة مباشرةً على أغلفة الخزانات أظهرت أن درجات حرارة السطح تراوحت في المتوسط بين 76–78°C. والأهم من ذلك أن أجهزة RTD المضمنة، الموضوعة بعد المبادل الحراري النهائي وقبل عودة السائل إلى الخزان، سجلت 74.3°C ± 0.9°C فقط في جميع الدورات. ويُعد هذا النقص البالغ 7–8°C مهمًا؛ إذ تتباطأ حركية التحلل المائي للمواد الكاوية بشكل أُسّي عند انخفاض درجة الحرارة عن 75°C، ولا سيما في مواجهة البروتينات المشتقة من الخميرة وراتنجات القفزات الشائعة في تركيبات البيرة الحرفية. لم تكن المشكلة أن المحلول ضعيف، بل أنه لم يكن ساخنًا بدرجة كافية في المكان الذي لامس فيه الرواسب.
لا معدات جديدة، بل بيانات أفضل وانضباط أكبر
لم يتطلب الحل مشروعًا رأسماليًا. بل شمل ثلاثة إجراءات معايرة:
- إعادة برمجة منحدرات تردد VFD للمضخات للحفاظ على سرعة دنيا تبلغ 1.75 m/s في منطقة المسح، حتى أثناء مراحل الانتقال عند الملء، وذلك عبر ربط السرعة بتغذية راجعة فورية للتدفق، وليس بمجرد التسلسل القائم على الوقت.
- إضافة جهاز RTD مضمن واحد مباشرة قبل مدخل كل خزان، لتغذية منطق وصفة CIP بالبيانات الحية. يحتفظ النظام الآن بتدوير المادة الكاوية حتى تصل درجة حرارة المدخل إلى 79.5°C ± 0.3°C، ويتم التحقق منها لمدة 60 ثانية، قبل بدء مؤقت المكوث.
- ضبط ملفات درجات حرارة مياه الشطف: فبدلًا من شطف ثابت بدرجة حرارة 65°C بعد استخدام المادة الكاوية، أدخلوا زيادة تدريجية تبدأ عند 52°C خلال أول 90 ثانية، لمنع إعادة ترسيب الغشاء الناتجة عن الصدمة الحرارية، ثم ترتفع إلى 68°C خلال آخر 120 ثانية، لضمان التعادل القلوي الكامل دون طلب مفرط على البخار.
لم تُضف أي أجهزة استشعار جديدة إلى الخزانات نفسها. فقد أُدخلت جميع المدخلات إلى وحدات PLC من طراز Allen-Bradley CompactLogix الموجودة عبر Modbus TCP، من دون الحاجة إلى ترقية البرنامج الثابت. وقد حدّث مهندس الأتمتة لدى Jinpai منطق الوصفة داخليًا باستخدام منطق السلم الأصلي، وليس برنامجًا من جهة خارجية.
خفض بنسبة 28% في استهلاك المواد الكاوية، دون المساس ببروتوكولات التحقق
خلال أربعة أسابيع من التطبيق الكامل، انخفض متوسط استهلاك الصودا الكاوية إلى 1.55 kg لكل 1,000 L من الحجم المُنظَّف، أي انخفاض مُثبت بنسبة 28%. والأهم من ذلك أن قراءات ATP أصبحت أكثر استقرارًا بنسبة 37%، إذ انخفض الانحراف المعياري من 124 RLU إلى 78 RLU؛ ولم تفشل أي دفعة في اختبار الحجز الميكروبيولوجي خلال الأشهر الـ11 التالية؛ كما انخفضت فترات التوقف غير المخطط لها المرتبطة بـ CIP بنسبة 62%، ويرجع ذلك في الغالب إلى التخلص من دورات الإعادة الناتجة عن نتائج توصيلية الشطف القريبة من الحدود.
لم يكن الأمر متعلقًا بـ«التحسين من أجل خفض التكلفة»، بل باستعادة دقة العملية. فعندما يتوافق التدفق ودرجة الحرارة مع كيمياء الرواسب المحددة لديك—سواء كانت بروتين قمح متخثرًا، أو بقايا لب فواكه لزجة، أو أغشية مكونات وظيفية منخفضة الأس الهيدروجيني—يصبح تفاعل التنظيف قابلًا للتنبؤ من جديد. وتتوقف عن التعويض، وتبدأ بالتحكم.
ما الذي يعنيه ذلك لفريق الصيانة لديك؟
إذا كان مصنع البيرة لديك في الصين يشغّل إنتاجًا متعدد الأنماط، أو حتى نوعًا أساسيًا واحدًا من الجعة الشفافة مع أنواع موسمية، فلا تفترض أن منحنيات CIP لديك لا تزال صالحة. فتتدهور وصفات PLC بصمت: إذ يؤدي تآكل الصمامات إلى تغيير تقسيمات التدفق، ويؤدي اتساخ المبادل الحراري إلى خفض انتقال الحرارة، كما تغيّر الرطوبة المحيطة سلوك المكثفات في خطوط الشطف. ولا يؤدي أي من ذلك إلى إطلاق إنذارات، بل يؤدي فقط إلى تآكل الاتساق.
ابدأ من هنا، وليس بعرض من مورّد، بل بالتحقق:
- قِس سرعة التدفق الفعلية عند الوعاء، وليس فقط عند مخرج المضخة.
- تحقق من درجة الحرارة عند نقطة التلامس، وليس عند مخرج السخان.
- اربط اتجاهات توصيلية الشطف بمواقع مسحات ATP، وليس فقط بتقارير النجاح أو الفشل.
يوضح عمل Jinpai أنك لا تحتاج إلى معدات جديدة لاستعادة السيطرة. بل تحتاج إلى قياس مُعاير، ومنطق مُحدد موضعيًا، والانضباط للتعامل مع CIP باعتباره عملية كيميائية-ميكانيكية ديناميكية، وليس تسلسلًا زمنيًا. وقد أنجز فريقهم ذلك باستخدام البنية التحتية الحالية، والقدرات الهندسية الداخلية، وأقل من 80 ساعة من العمل الميداني التراكمي عبر جميع الخطوط.
وبالنسبة إلى مهندسي الصيانة المسؤولين عن خطوط البيرة الحرفية التي يؤدي تنوع منتجاتها إلى تعقيد التنظيف، وليس حجم الإنتاج فحسب، فهذه ليست مسألة نظرية. إنها قابلة للتكرار. وتبدأ بطرح سؤال واحد قبل دورة CIP التالية: «ما سرعة التدفق ودرجة الحرارة الفعلية هنا والآن؟»
شكرًا جزيلًا لتواصلكم معنا. يرجى ترك رسالتكم ومعلومات الاتصال, وسنرد عليكم خلال 24 ساعة.