


サプライヤーから、影響を受けた可能性のある麦芽ロットについて連絡があったその時、販売代理店からは最新の納品分を販売し続けてよいか問い合わせが入ります。品質チームには受入記録、醸造記録、出荷書類がありますが、根拠のある判断を下せるだけの速さで、それらを結び付けられるでしょうか。
ビール工場のトレーサビリティとは、原料ロットを醸造バッチ、発酵タンク、包装済みビール、顧客への出荷と関連付けることです。複数のレシピやOEM/ODM注文を扱うビール工場では、移送記録が一つ欠けただけで、限定的な調査が製品の広範な出荷保留につながることがあります。実務上の目標は明確です。各製品ロットに何が使用されたか、そのビールがどこへ出荷されたか、また出荷可否、保留、回収の判断を裏付ける記録は何かを特定できるようにすることです。
単なる書類の保管ではなく、バッチの系譜を構築する
サプライヤー証明書をまとめたフォルダーがあっても、トレーサビリティが確立されていることにはなりません。レシピと醸造日だけを記録する生産システムも同様です。有効なトレーサビリティには、記録間の関係が必要です。特定された原料ロットの一定量が特定の製造工程で使用され、その後、移送、ブレンド、または包装されたという関係です。
こうした関係は、双方向にたどれる必要があります。
- 遡及追跡:ボトル、缶、樽のコードから、包装工程、元のビール、原料ロット、関連する加工記録を特定します。
- 順方向追跡:懸念のある原料ロットから、影響を受ける可能性のあるすべての製造バッチ、製品ロット、在庫保管場所、出荷先を特定します。
この二つは異なる作業です。あるラガーバッチに使われた麦芽は簡単に特定できても、同じ麦芽ロットを使用したほかのすべてのバッチを特定するのは難しい場合があります。システムが信頼できると判断する前に、両方向の追跡をテストしてください。
また、物理的なタンクと、その中に入っているビールを区別してください。「FV-06」は設備を示すもので、固有のバッチを示すものではありません。同じ発酵タンクを時間をおいて複数のバッチに使用することがあり、一つのビールバッチが包装前に複数のタンクを移動することもあります。
ビール工場で最低限記録すべき関連情報
記録の保管期間内で一意となる識別子を使用してください。識別子に製造情報をすべて含める必要はありません。読みやすく、一貫して使用され、適切な記録と結び付いていることが重要です。社内の受入コードを付与する場合も、サプライヤーのロット識別子を保持してください。
レシピ上の配合量は、実際の使用量の代わりにはなりません。醸造中に一つのホップロットを使い切って別のロットを開封した場合は、両方のロットをバッチ記録に記載します。同じルールは、開封済みの袋、代替原料、発酵後に加えた原料にも適用されます。
水には、少し異なる方法が必要です。連続供給されるユーティリティを人為的にサプライヤーロットの仕組みに当てはめるのではなく、バッチを水源、処理状況、関連する監視期間に結び付けてください。
実際の製造工程で一つの原料を追跡する
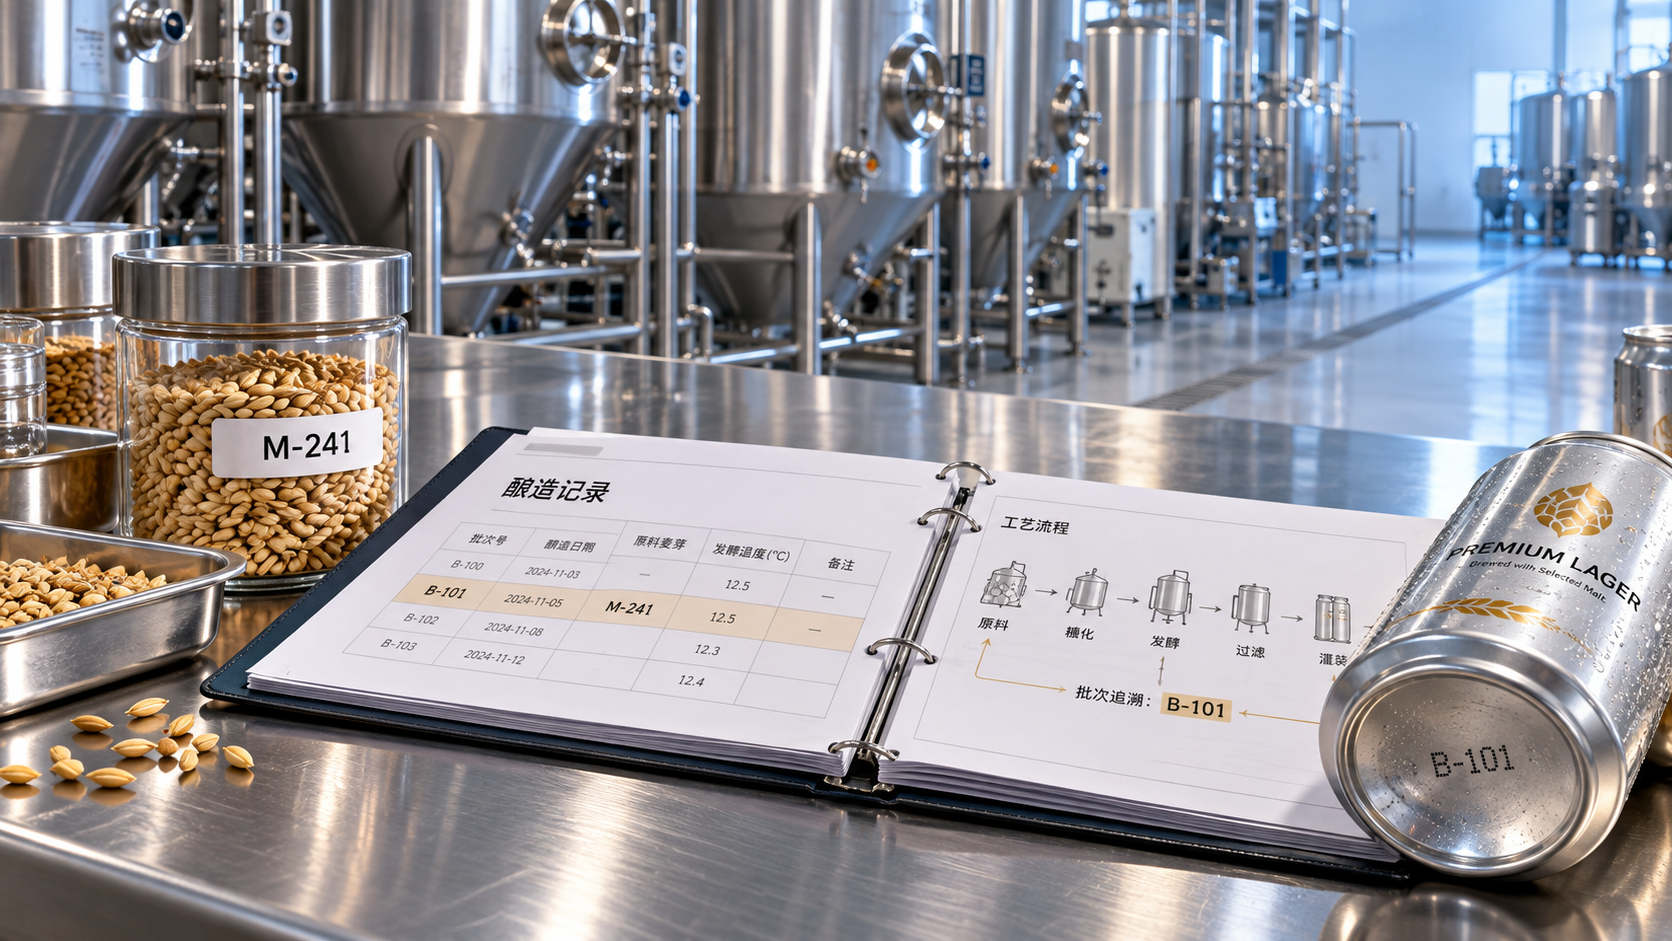
例として、麦芽ロットM-241が醸造バッチB-101とB-102に払い出されたとします。B-101は単独で発酵します。B-102は後にブライトタンクでB-103とブレンドされ、ブレンドBL-08が作られます。このブレンドから、缶用と樽用の二つの包装ロットが製造されます。
したがって、M-241を順方向に追跡するには、B-101と、BL-08から派生したすべての製品ロットにたどり着く必要があります。包装記録で「M-241」を探すだけでは不十分です。包装担当者が元の原料識別子を扱うことも、目にすることもない場合があるためです。
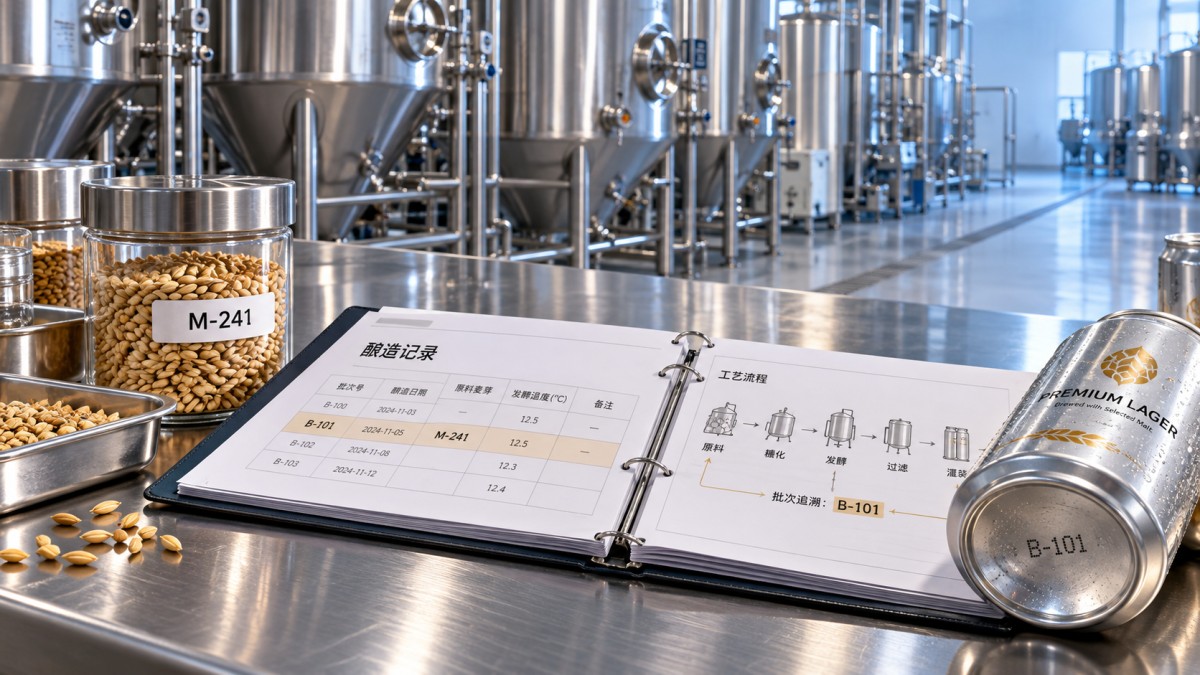
追跡は中間工程を経由してつながっていなければなりません。移送ごとに、移送元、移送先、数量、日付、時刻、担当オペレーターを記録してください。タンク計器から数量を推定する場合は、測定方法と想定される不確かさを記録します。
これは、次のように製造パターンが変わる場合に特に重要です。
- 一つのバッチから複数の行き先へ:タンクや包装形態に分けられたビールも、上流の由来を同じように追跡できるようにします。
- 複数のバッチから一つの行き先へ:ブレンドには、最大の割合を占めるバッチだけでなく、すべての親バッチIDが必要です。
- タンク内の一部を包装:最初の包装ロットが終了した後も、残りのビールを識別できる状態に保ちます。
- タンクへのビール追加:追跡可能なバッチをどのように新規作成または更新するか、また、その後の製品ロットにどう影響するかを定めます。
影響の範囲は、物理的な混合によって決まります。影響を受けたビールがブレンドに入った場合は、ブレンド全体を評価する必要がある可能性があります。少量しか含まれていないことだけを理由に、製品を対象から除外できるとは限りません。
通常の監査で見落とされがちなギャップを埋める
再使用する酵母にも固有の系譜がある
酵母の菌株名はトレーサビリティ用の識別子ではありません。元の培養株またはサプライヤーロット、増殖工程、採取元、採取日、必要に応じて保管条件、各受入バッチを記録してください。世代番号は管理に役立ちますが、固有の採取識別子の代わりにはなりません。
酵母に関する懸念が生じた場合、調査では後続の採取分がその後の醸造に使用された経路を追う必要があるかもしれません。元の培養株を受け入れた最初のバッチで調査を終わらせず、食品安全チームと調査範囲を定めてください。
発酵後に加える原料も同じように追跡可能にする
果実加工品、香料、甘味料、特殊原料は、主な醸造記録の終了後に製造工程へ投入されることがあります。投入時点で、それらのロットと実際の使用量を記録し、受入側のビールおよび該当するレシピの版と関連付けてください。
クラシックラガー、ドイツ風小麦ビール、フルーツフレーバービール、糖質ゼロ・低カロリービール、機能性スペシャルティビールを扱う製品構成では、異なる製造工程に対応できるトレーサビリティモデルが必要です。原料仕様書とアレルゲン情報をすぐに確認できる状態にする一方、栄養面や機能性に関する表示には、それぞれ独自の裏付け管理が必要です。トレーサビリティだけでは、そのような表示の根拠にはなりません。
包装資材が独立した回収範囲を生むことがある
影響を受けた缶、ボトル、栓、ラベル、樽が複数のビールバッチにまたがることがあります。包装資材のロットを、途中の切り替えも含め、それを使用した包装ロットと関連付けて記録してください。返却可能な樽については、容器識別情報と、関連する充填・洗浄記録を管理します。
印字コードも確認が必要です。立ち上げ時、切り替え時、および定められた間隔で、コードが正確で読み取り可能であり、意図した製造記録と結び付いていることを確認してください。製品コードが読み取れなければ、バッチ記録が完璧でも市場から追跡するのは困難です。
数量照合で未記録のつながりを見つける
トレーサビリティの数量には整合性が必要です。原料ロットごとに、受入数量と記録された使用量、残存在庫、返品、記録されたロスを照合してください。ビールについては、移送量と包装済み数量を、想定される工程ロスや測定誤差と照合します。
人為的に厳密な精度を求めないでください。発酵ロス、サンプリング、沈殿物の除去、包装時の不良品は実際に発生します。その代わりに工程ごとに妥当な許容差を設定し、説明できない差異を調査してください。差異が異常に大きい場合、未記録の投入、ロット選択の誤り、誤ったタンクに割り当てられた移送が見つかることがあります。
包装数量の照合には一貫した単位が必要です。出荷量を確認する際は、ケース、個別の缶、樽を比較可能な数量に換算してください。回収訓練では、製造された製品単位数を、在庫保管分、出荷量、返品、記録された廃棄量に分けて照合します。
説明できない残高は調査すべき理由であり、辻褄を合わせるための修正記録を作る理由ではありません。元の記録を保持し、修正を行う場合は、その理由、記入者、承認者を記録してください。
製造現場が忙しい時でも使える管理策を選ぶ
小規模なビール醸造所でも、管理された紙の帳票や適切に運用された表計算ソフトで有効なトレーサビリティを維持できます。大規模なビール工場では、在庫、生産、倉庫管理の統合ソフトウェアが役立つ場合があります。どちらの方法も、ロット変更の記録が煩雑だったり、責任が不明確だったりすれば機能しません。
予測可能なミスを防ぐ管理策を優先してください。
- 原料を払い出す前に、原料の識別と使用可能な状態であることを確認する。
- シフト後の記憶に頼らず、使用時点でロットをスキャンまたは記録する。
- 移送やブレンドでは、移送元と移送先の確認を必須にする。
- 元のバッチ情報が欠けたまま包装ロットを終了できないようにする。
- 電子記録には、アクセス制御、バックアップ、監査証跡を設定する。
- システム停止時の手順を定め、復旧後に一時記録を照合する。
バーコードスキャンは転記ミスを減らせますが、誤ったパレットに貼られたラベルを修正することはできません。定期的な現物確認も必要です。同様に、ソフトウェアでは保留、出荷可、却下の在庫を区別し、トレーサビリティ記録が実際の在庫管理を支えるようにします。
各引き継ぎ時の責任を割り当ててください。倉庫担当者は受入品の識別、生産担当者は使用量と移動、包装担当者は完成品コードの確認、品質担当者は例外処理と処置を担います。責任を共有するには、各自の作業が明確でなければなりません。
緊急の連絡が来る前に回収訓練を実施する
実際の製品ロットを一つ選び、遡及追跡します。次に、原料または包装資材のロットを選び、特別なデータセットを準備せずに順方向に追跡します。販売代理店への通常出荷も含めてください。難しい問題は、製品が倉庫を出た後に生じることが多いためです。
- 発動条件を定める。懸念のあるロット、不具合、工程逸脱と、入手可能な証拠を特定する。
- 影響を受ける可能性のある在庫を封じ込める。対象範囲を評価する間、現物とシステムの両方で保留措置を行う。
- 影響製品の一覧を作成する。ブレンド、分割されたバッチ、後から投入された原料、該当する包装ロットを含める。
- 数量と行き先を照合する。現場在庫、輸送中の在庫、納品済み数量を分ける。
- 連絡体制を確認する。最新の連絡先、意思決定権限、通知手順を確認する。
- ギャップと是正措置を記録する。改善後、失敗した部分を再度実施する。
リスク、顧客の期待、適用される市場要件に基づいて、社内の完了目標を設定してください。報告書が最終的に作成されたかだけでなく、情報取得にかかった時間、網羅性、説明できない数量、連絡先の正確性を測定します。
トレーサビリティの一致によって、影響を受けた可能性のある製品を特定できますが、それだけで健康リスクや法的な回収義務が決まるわけではありません。品質・安全担当者は、危害要因、入手可能な検査結果、流通状況を評価し、適用される通知要件に従う必要があります。
OEM/ODMの引き継ぎも製造と同じように追跡可能にする
受託製造では、同じ元のビールが異なるブランド、顧客仕様、市場向けラベルで包装されることがあり、識別情報の層がもう一つ加わります。社内バッチID、顧客製品コード、承認済みデザインの版、完成品ロットコードの関係を明確にしてください。
Jinpai Beerが行うクラフトビール製造、OEM/ODMサービス、卸売供給は、販売代理店やブランドパートナーとの協議において、こうした引き継ぎが重要となることを示しています。実務的な契約では、出荷に添付する記録、詳細な製造記録の保管者、調査の進め方、下流の顧客への連絡担当者を定める必要があります。
国際流通では、一つの形式がすべての市場に適合すると考えず、仕向地ごとのコード、書類、保管要件を確認してください。記録の保管期間は、適用される義務、製品の賞味期間、妥当な調査期間を考慮して定めます。
最も優れたトレーサビリティシステムは、入力項目が最も多いシステムではありません。品質管理者が倉庫から製品を一つ取り出し、その完全な製造履歴を特定し、誰かの記憶に頼らず関連するすべての出荷先を見つけられるシステムです。こうしたつながりを日常業務に組み込み、現実的な訓練で検証すれば、回収に関する判断をより絞り込み、根拠を明確にし、混乱を抑えることができます。
お問い合わせいただき誠にありがとうございます. メッセージと連絡先情報を残してください, 24時間以内にご返信いたします.