


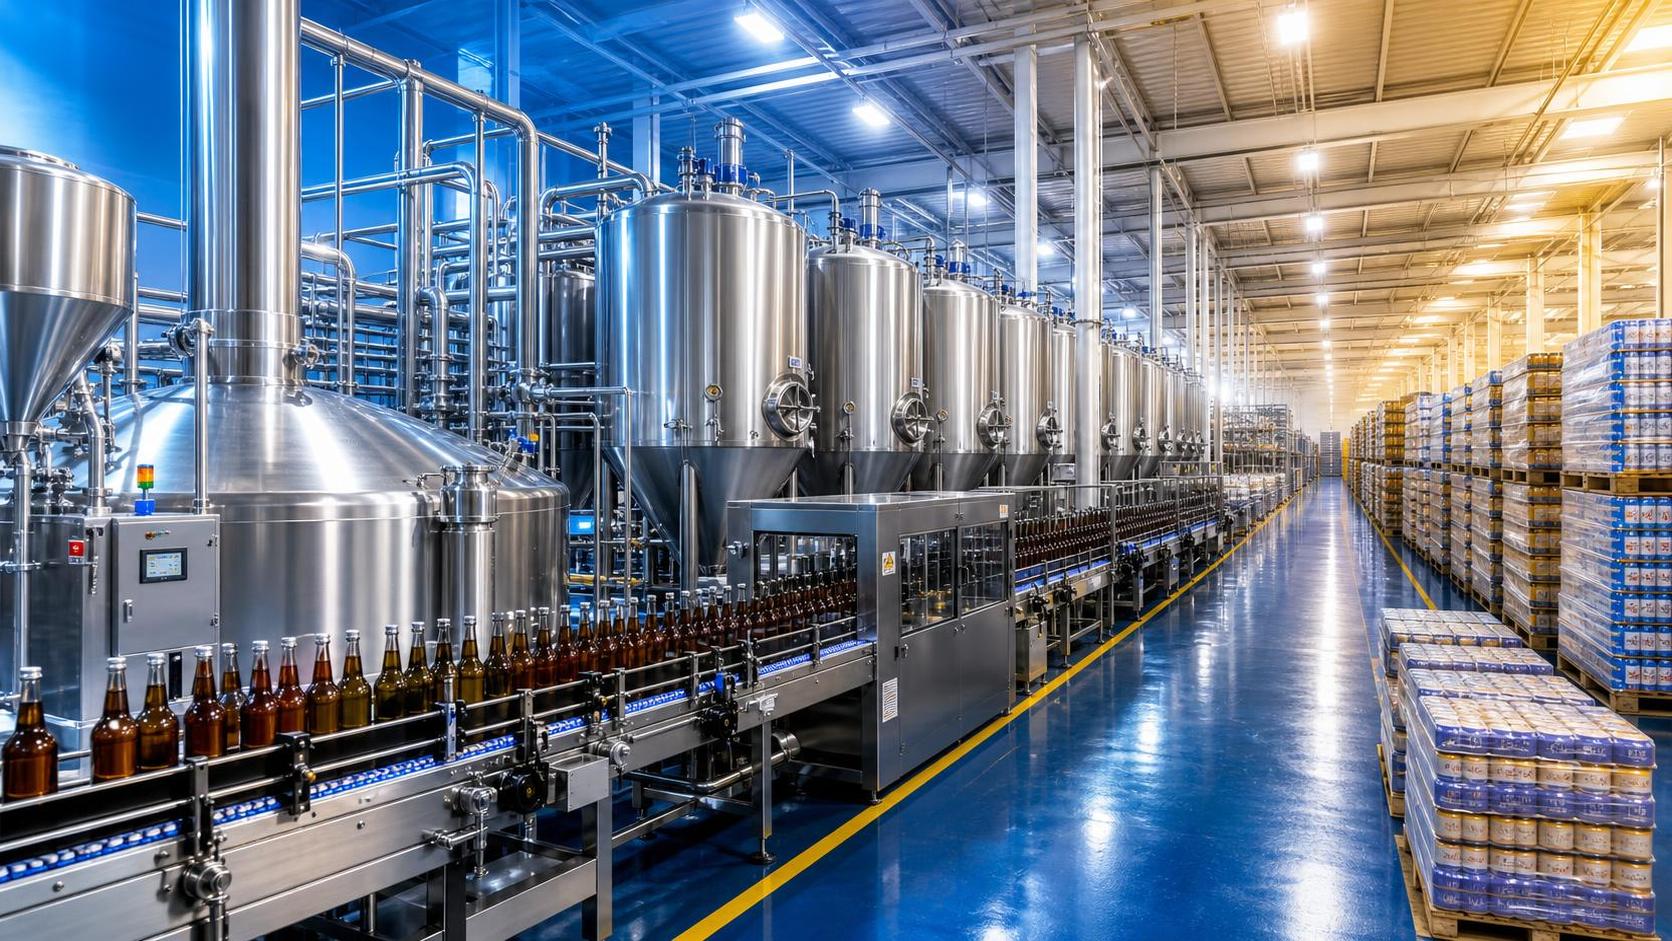
La planificación de capacidad para la producción de cerveza a gran escala no consiste simplemente en elegir una sala de cocción más grande o instalar más tanques de fermentación. La cuestión práctica es si toda la operación —desde la producción de mosto y la programación de bodega hasta el envasado, el almacenamiento y la logística de salida— puede respaldar el modelo de ventas previsto sin crear un nuevo cuello de botella cada vez que aumenta el volumen.
Esto es especialmente importante en un mercado donde las cervecerías pueden suministrar una combinación de productos de marca, programas de marca privada, pedidos de exportación, cuentas del sector de servicios de alimentación y lanzamientos estacionales. Una planta diseñada únicamente en torno a su lager insignia inicial puede tener dificultades cuando la demanda se orienta hacia la cerveza de trigo, los productos bajos en calorías, las cervezas con sabor a fruta o los lotes más pequeños de OEM/ODM. Por tanto, la capacidad debe planificarse como un sistema operativo escalable, no como una única cifra de producción anual.
Para proyectos de producción de cerveza a gran escala, el punto de partida más fiable es un modelo de capacidad basado en la demanda. Las decisiones de ingeniería deben partir de una visión realista de la combinación de productos, los perfiles de pedidos, los requisitos de los canales y los niveles de servicio, y no únicamente de previsiones optimistas del mercado.
Defina la capacidad en cerveza comercializable, no en volumen de sala de cocción
Las cervecerías describen con frecuencia la capacidad según el tamaño de la sala de cocción: por ejemplo, hectolitros por elaboración o elaboraciones por día. Esto es útil para una discusión preliminar sobre los equipos, pero no describe cuánta cerveza terminada puede vender realmente la planta.
La capacidad comercializable está limitada por varias etapas:
- producción de la sala de cocción y capacidad de enfriamiento del mosto;
- tiempo de permanencia en fermentación y maduración;
- capacidad de filtración, estabilización y mezcla, cuando se utilicen;
- disponibilidad de tanques de cerveza brillante;
- velocidad, tiempo de cambio de formato y rendimiento de la línea de envasado;
- tiempo de permanencia en almacén y capacidad de carga;
- procedimientos de liberación de calidad y documentación de exportación;
- plazo de distribución, especialmente para mercados lejanos.
Una planta puede contar con una sala de cocción aparentemente grande y aun así no poder cumplir los pedidos porque los fermentadores están ocupados, el envasado se limita a un solo formato o los productos terminados no pueden almacenarse en condiciones adecuadas. Para la planificación del proyecto, la cifra relevante es el volumen anual envasado y liberado conforme al estándar de calidad requerido, desglosado por formato de envase y destino de mercado.
El cálculo debe diferenciar entre capacidad teórica y capacidad sostenible. La capacidad teórica presupone una disponibilidad ideal de los equipos, cobertura completa de personal, demanda estable, ausencia de retrasos en los materiales de envasado y mínimas interrupciones por limpieza o mantenimiento. La capacidad sostenible incluye los ciclos normales de limpieza in situ, el mantenimiento planificado, los cambios de producto, las retenciones de calidad, los picos estacionales de demanda y un margen operativo razonable.
Utilizar la capacidad teórica como base de inversión es una de las causas habituales de proyectos cerveceros con un diseño insuficiente. No deja margen para la variación normal de la elaboración comercial de cerveza.
Comience con un perfil de demanda en lugar de una única previsión
Las previsiones anuales de demanda son necesarias, pero no suficientes. Una planta puede prever vender 100.000 hectolitros en un año; sin embargo, el requisito operativo será muy diferente si la mitad de ese volumen se necesita durante cuatro meses de verano, si los clientes de exportación compran contenedores completos o si las promociones en supermercados generan picos de corto plazo.
Un modelo de planificación útil separa la demanda en al menos cuatro categorías:
- Volumen base: demanda estable y repetible de SKU principales, como la lager convencional;
- Volumen estacional: mayor demanda durante festivos, períodos de clima cálido o campañas promocionales;
- Volumen de desarrollo: nuevos sabores, productos especiales y listados de prueba con tasas de repetición inciertas;
- Volumen por contrato: producción OEM, ODM o de marca privada que puede requerir distintos envases, recetas, etiquetas o calendarios de entrega.
Estas categorías tienen distintas implicaciones para el diseño de la planta. El volumen de lager principal puede justificar fermentación dedicada y envasado de alta velocidad. La cerveza especial puede requerir dosificación flexible, manipulación separada de preparados de fruta u otros ingredientes, validación adicional de limpieza y tamaños de campaña más pequeños. Los pedidos por contrato pueden resultar comercialmente atractivos, pero a menudo generan una complejidad de programación desproporcionada cuando los clientes solicitan plazos de entrega cortos, envases distintivos o cambios frecuentes de diseño gráfico.
Por tanto, la planificación de capacidad debe utilizar escenarios mensuales de demanda, no solo promedios anuales. Un caso base, un caso de alto crecimiento y un caso restringido suelen ser más valiosos que una única previsión presentada como cierta. El caso de alto crecimiento evalúa dónde aparecerán los cuellos de botella. El caso restringido ayuda a evitar comprometer capital en equipos que permanecerán infrautilizados si se retrasa el lanzamiento de un mercado clave.
Adapte el diseño de la sala de cocción a la cartera de productos
La capacidad de la sala de cocción debe evaluarse junto con la complejidad de las recetas. Una cartera basada principalmente en lager filtrada puede ofrecer alta repetibilidad y un ritmo de producción relativamente predecible. Una gama más amplia que incluya cerveza de trigo de estilo alemán, cerveza sin azúcar o baja en calorías, cerveza de frutas y cerveza funcional especial introduce requisitos de proceso más variables.
Las recetas con alta proporción de adjuntos, por ejemplo, pueden requerir sistemas adicionales de manipulación de materias primas o de cocción de cereales. Las mezclas de grano con alto contenido de trigo pueden afectar el rendimiento de la filtración del mosto. Las adiciones de fruta pueden gestionarse en bodega en lugar de en la sala de cocción, pero aun así requieren dosificación controlada, trazabilidad y una limpieza eficaz. Los productos reducidos en calorías pueden necesitar una gestión de fermentación o uso de enzimas diferente, según la formulación y los requisitos normativos locales. Estas no son razones para evitar la diversidad de la cartera; son razones para no asumir que cada SKU consume el mismo tiempo de planta.
Para una instalación de producción de cerveza a gran escala, una configuración modular de sala de cocción suele ser preferible a un diseño optimizado únicamente para el máximo volumen por lote. La decisión depende de la frecuencia prevista de elaboración, la variación de recetas, los patrones de turnos y la estrategia de expansión. En algunos casos, una sala de cocción de tamaño moderado con varias elaboraciones diarias proporciona mayor flexibilidad que un único sistema sobredimensionado que genera grandes compromisos de inventario en cada ciclo de producción.
Los equipos de proyecto también deben comprobar si el sistema de enfriamiento del mosto, el tanque de agua fría, la capacidad de propagación de levadura y la gestión del bagazo pueden soportar los días pico de elaboración. Una sala de cocción no es realmente capaz de realizar ciclos repetidos si estos sistemas auxiliares no pueden recuperarse entre lotes.
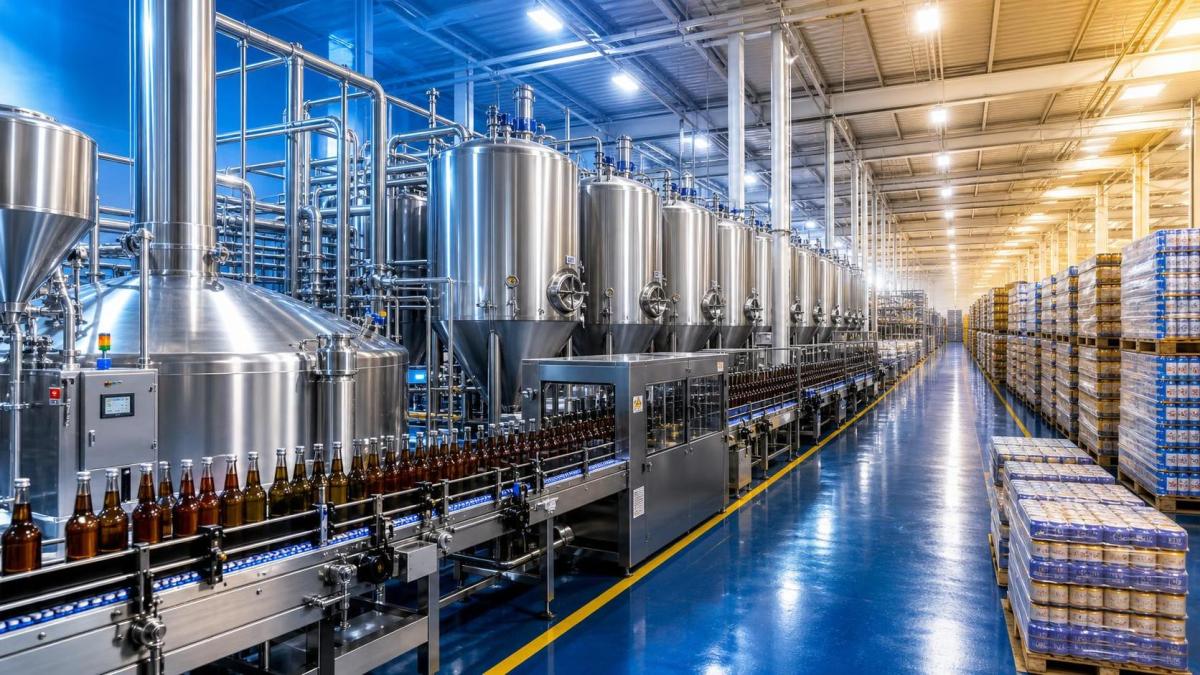
La bodega suele determinar el límite real de producción
En muchas cervecerías, la capacidad de fermentación y maduración —no el rendimiento de la sala de cocción— es la limitación más importante a largo plazo. El cálculo básico es sencillo: el volumen de tanque requerido depende de la producción diaria de mosto multiplicada por el tiempo medio de permanencia en fermentación, maduración y cualquier período adicional de acondicionamiento, considerando márgenes para el remanente en tanque, la limpieza, las contingencias operativas y la segregación de productos.
La parte difícil es que el tiempo de permanencia difiere según el estilo de cerveza y el proceso. Un programa de lager de rotación rápida puede tener un perfil de ocupación de tanques muy distinto del de una cerveza de trigo o un lanzamiento especial. Si la planta atiende múltiples canales, algunos productos también pueden requerir un acondicionamiento más prolongado para cumplir las expectativas sensoriales o los requisitos de vida útil para exportación.
El dimensionamiento de los tanques debe reflejar el volumen utilizable y no el nominal. El espacio de cabeza, el comportamiento de la espuma, la práctica de carbonatación, el dry hopping cuando corresponda, los fondos de tanque, las pérdidas y los intervalos de limpieza reducen la capacidad práctica. Una bodega diseñada sin redundancia puede volverse inestable cuando un recipiente no está disponible por inspección, reparación o una investigación de calidad.
También existe una elección estratégica entre tanques unitarios más grandes y más pequeños. Los tanques grandes reducen el número de trasiegos y pueden disminuir la complejidad de manipulación para marcas de alto volumen. Los tanques más pequeños mejoran la flexibilidad de programación, reducen el riesgo asociado a un lote individual y son adecuados para la producción de marca privada o específica para determinados mercados. Muchas plantas escalables utilizan una combinación de tanques: recipientes grandes para el volumen principal y un bloque flexible más pequeño para productos especiales, exportación y trabajos OEM/ODM.
Los tanques de cerveza brillante merecen la misma atención. Si la capacidad de envasado es alta pero el volumen de los tanques de cerveza brillante es insuficiente, la línea de envasado espera. Si los tanques de cerveza brillante son demasiado grandes en relación con el calendario de llenado, la cerveza puede permanecer más tiempo del previsto y aumenta el capital circulante. El equilibrio adecuado depende de la velocidad de línea, la combinación de envases, las campañas de envasado planificadas y el tiempo necesario para la liberación de calidad.
El envasado es una decisión de capacidad, no una compra al final de la línea
El envasado se convierte con frecuencia en el paso limitante cuando aumentan las ventas. La cuestión no es solo el número nominal de envases por hora. La producción real está determinada por la eficiencia de la línea, los cambios de formato, los cambios de etiquetas y cajas de cartón, el suministro de latas o botellas, los sistemas de inspección, los requisitos de pasteurización, la codificación, la paletización y el mantenimiento planificado.
Una línea diseñada para un formato de lata de alto volumen puede ser muy eficiente, pero poco adecuada para una demanda mixta de comercio minorista y hostelería. Por el contrario, una línea capaz de manejar latas, botellas de vidrio, multipacks y distintos formatos de cartón ofrece flexibilidad comercial, pero cada cambio de formato consume tiempo y aumenta la complejidad operativa.
La estrategia de envasado debe construirse en torno a la economía prevista de los pedidos. Las campañas largas de producción son eficientes para las marcas principales y los grandes pedidos de marca privada. Las tiradas cortas pueden ser viables para productos prémium, estacionales o específicos de un canal, pero solo si el margen previsto cubre el tiempo de línea perdido, la limpieza, la manipulación de materiales y las verificaciones de calidad.
Resulta útil medir la capacidad de envasado en «horas productivas» en lugar de horas de calendario. Un turno nominal de 16 horas no equivale a 16 horas de producción comercializable. Deben incluirse los cambios de formato, las pérdidas de arranque, las paradas, la limpieza y la inspección. Si la rentabilidad del proyecto depende de una utilización de línea irrealmente alta desde el primer año, el plan es frágil.
La adquisición de materiales de envasado debe integrarse en el plan de capacidad. Las latas, botellas, tapas corona, etiquetas, cajas de cartón y película retráctil pueden tener distintos plazos de entrega y cantidades mínimas de pedido. Para el negocio de exportación, las etiquetas específicas por país, los requisitos lingüísticos, las obligaciones de los sistemas de depósito o las especificaciones de envase minorista pueden convertir un calendario de producción aparentemente sencillo en múltiples campañas dependientes de materiales.
Los servicios auxiliares deben diseñarse para condiciones operativas máximas
Los servicios auxiliares suelen tratarse como infraestructura de apoyo, aunque sus límites pueden reducir directamente la producción y la consistencia del producto. La refrigeración, el vapor o la energía térmica, el aire comprimido, el dióxido de carbono, el tratamiento de agua, la gestión de aguas residuales y el suministro eléctrico deben evaluarse frente a la demanda máxima simultánea y no al consumo medio.
Por ejemplo, la carga de refrigeración aumenta cuando coinciden el enfriamiento del mosto, el control de temperatura de fermentación, el almacenamiento en frío y las operaciones de envasado. Un sistema que funciona durante la producción normal puede resultar insuficiente durante los picos de demanda del verano o cuando la planta empieza a operar más turnos. Del mismo modo, la calidad y fiabilidad del aire comprimido afectan a válvulas, automatización y equipos de envasado; un suministro inestable puede generar paradas recurrentes de línea.
La planificación del agua debe considerar tanto el volumen como la calidad. El tratamiento del agua de elaboración, el agua de proceso, el agua de limpieza y el uso en servicios auxiliares pueden tener requisitos diferentes. La capacidad de descarga de aguas residuales y las obligaciones de tratamiento deben revisarse desde el inicio, especialmente cuando los efluentes de alta carga, los productos químicos de limpieza o las campañas de producción variables puedan afectar las condiciones de descarga. La adaptación posterior de estos sistemas tras la puesta en marcha suele ser más disruptiva y costosa que prever espacio para una expansión por fases desde el principio.
Integre vías de expansión en la distribución de la planta
La escalabilidad no se consigue simplemente seleccionando equipos anunciados como ampliables. El emplazamiento debe soportar físicamente la siguiente fase. Esto incluye la capacidad de carga del suelo, la altura del edificio, el acceso para instalar recipientes, el trazado de bastidores de tuberías, la capacidad de drenaje, el espacio para aparamenta eléctrica, la expansión de cámaras frigoríficas, la circulación en almacén y las disposiciones de carga de camiones.
Un proyecto por fases debe identificar qué activos se instalan desde el principio para la capacidad final y cuáles se añaden posteriormente. Ciertas cimentaciones, redes principales de servicios, rutas de drenaje y arquitectura del sistema de control resultan económicos de dimensionar para el crecimiento futuro durante la primera fase de construcción. Otros equipos, como fermentadores adicionales, tanques de cerveza brillante o un segundo módulo de envasado, pueden aplazarse hasta que la demanda esté demostrada.
El enfoque equivocado consiste en sobredimensionar cada parte de la cervecería «por si acaso». Los activos inactivos generan depreciación, obligaciones de mantenimiento y una presión financiera innecesaria. El enfoque más adecuado es proteger la opción de expansión e invertir solo cuando el sobredimensionamiento inicial evita costosas interrupciones futuras.
Planifique la consistencia de calidad a medida que aumenta el volumen
A medida que aumenta el volumen, los riesgos de calidad se vuelven más sistémicos. Una pequeña variación en las materias primas, la captación de oxígeno disuelto, la carbonatación, el control microbiológico o la integridad del envase puede afectar una cantidad mucho mayor de cerveza. Por tanto, la planificación de capacidad debe incluir el rendimiento del laboratorio, los puntos de muestreo, los sistemas de trazabilidad y el espacio de cuarentena para los productos pendientes de liberación.
La automatización puede mejorar la repetibilidad, pero no elimina la necesidad de un control disciplinado del proceso. La gestión de recetas, los registros de lotes, la validación de limpieza, la gestión de levaduras y la evaluación sensorial deben poder escalar con la producción. Cuando la planta produce formulaciones específicas para clientes, los procedimientos de control de cambios son especialmente importantes. Una sustitución de aromatizante, material de envasado o coadyuvante de proceso puede tener implicaciones para las especificaciones del producto, el etiquetado y la aprobación del cliente.
Para las cervecerías orientadas a la exportación, la validación de la vida útil y el rendimiento del envase forman parte de la planificación de capacidad, ya que una liberación de calidad lenta o los envíos de exportación rechazados pueden ocupar valioso espacio de almacén y capital circulante. La planta debe definir cómo funcionarán las muestras retenidas, los registros de trazabilidad y los procedimientos de retirada antes de que aumenten los volúmenes comerciales.
Realice una revisión de cuellos de botella antes de comprometer capital
Antes de aprobar una inversión en producción de cerveza a gran escala, los equipos de proyecto deben someter el modelo operativo propuesto a una revisión de cuellos de botella. Para cada escenario de demanda, deben preguntarse qué limita primero la producción: los ciclos de la sala de cocción, los días de bodega, la filtración, la disponibilidad de cerveza brillante, las horas de llenado, las posiciones de almacén, la carga de servicios auxiliares, la disponibilidad de mano de obra o el transporte de salida.
La respuesta puede cambiar según la temporada y la categoría de producto. Esto es normal. El objetivo no es eliminar todas las limitaciones, sino asegurar que la limitación se comprenda, sea gestionable y tenga sentido económico.
Una cervecería bien planificada no busca que todos los departamentos tengan la misma capacidad de reserva. Busca situar la flexibilidad donde la incertidumbre comercial es mayor, proteger los procesos críticos para la calidad frente a la sobrecarga y asegurar que la siguiente expansión pueda completarse sin interrumpir el negocio principal. Cuando la capacidad se planifica de esta manera, el crecimiento se convierte en una secuencia de decisiones controladas en lugar de un ciclo de compras urgentes de equipos y compromisos de entrega incumplidos.
Publicaciones relacionadas
- ▶ Las tendencias de la cadena de suministro de cervezas especiales transforman la distribución transfronteriza de cerveza artesanal
- ▶ Métricas de la cadena de suministro de cerveza de especialidad que protegen la frescura y la disponibilidad en el punto de venta
- ▶ Evaluación de socios de la cadena de suministro de cerveza especial para pedidos internacionales de pequeños lotes
Mensaje en línea
Muchas gracias por escribirnos. Deje su mensaje e información de contacto, le responderemos dentro de 24 horas.