


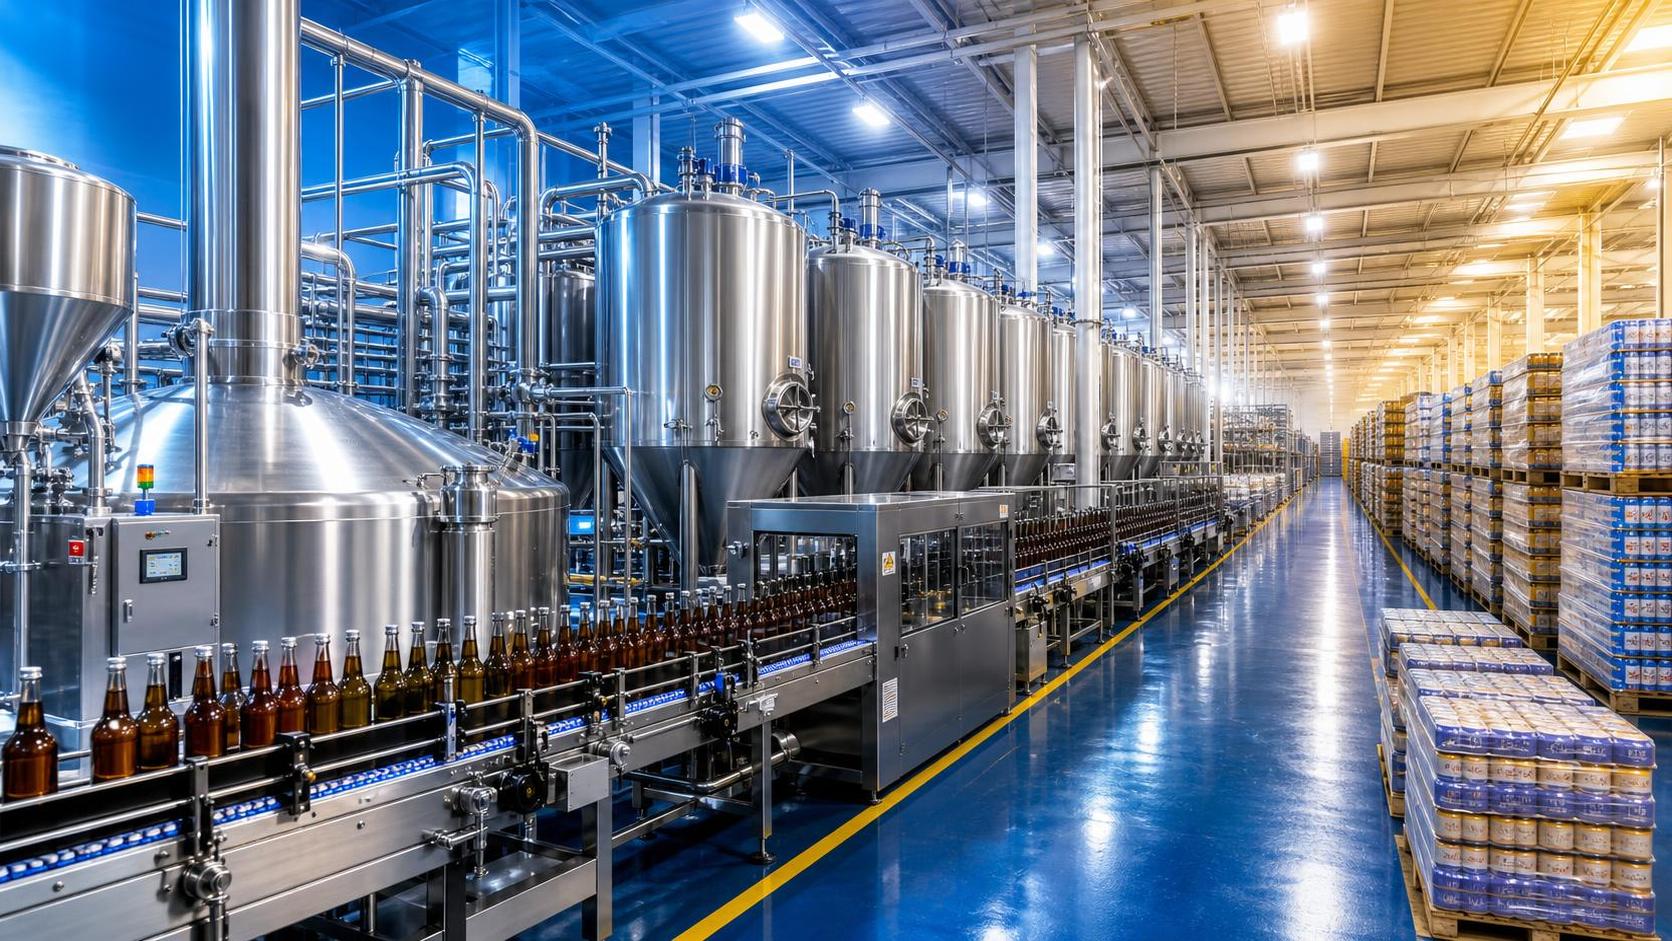
إن تخطيط القدرة الإنتاجية لإنتاج البيرة على نطاق واسع ليس مجرد اختيار بيت تخمير أكبر أو تركيب المزيد من خزانات التخمير. والسؤال العملي هو ما إذا كانت العملية بأكملها—بدءاً من إنتاج النقيع وجدولة عمليات القبو وصولاً إلى التعبئة والتخزين والخدمات اللوجستية الصادرة—قادرة على دعم نموذج المبيعات المستهدف دون خلق عنق زجاجة جديد كلما ارتفع الحجم.
وتكتسب هذه المسألة أهمية خاصة في سوق قد تزود فيه مصانع الجعة مزيجاً من المنتجات ذات العلامات التجارية، وبرامج العلامات الخاصة، وطلبات التصدير، وحسابات قطاع خدمات الأغذية، والإصدارات الموسمية. فقد يواجه مصنع صُمم فقط حول بيرة اللاجر الرئيسية الأولية صعوبة عندما يتحول الطلب نحو بيرة القمح أو المنتجات منخفضة السعرات أو البيرة المنكهة بالفواكه أو دفعات OEM/ODM الأصغر. لذلك يجب التخطيط للقدرة باعتبارها نظام تشغيل قابل للتوسع، وليس كرقم إنتاج سنوي واحد.
بالنسبة لمشروعات إنتاج البيرة على نطاق واسع، فإن نقطة البداية الأكثر موثوقية هي نموذج قدرة قائم على الطلب. وينبغي أن تتبع القرارات الهندسية رؤية واقعية لمزيج المنتجات وملفات الطلبات ومتطلبات القنوات ومستويات الخدمة، لا توقعات السوق المتفائلة وحدها.
تعريف القدرة بالبيرة القابلة للبيع، لا بحجم بيت التخمير
كثيراً ما تصف مصانع الجعة القدرة بحجم بيت التخمير، مثل الهكتولترات لكل دفعة تخمير أو عدد الدفعات يومياً. وهذا مفيد للمناقشات الأولية حول المعدات، لكنه لا يوضح كمية البيرة النهائية التي يمكن للمصنع بيعها فعلياً.
تتحدد القدرة القابلة للبيع بعدة مراحل:
- إنتاج بيت التخمير وقدرة تبريد النقيع؛
- مدة المكوث في التخمير والتعتيق؛
- قدرة الترشيح والتثبيت والخلط عند استخدامها؛
- توافر خزانات البيرة الصافية؛
- سرعة خط التعبئة ووقت تغيير المواصفات والمردود؛
- مدة بقاء المنتج في المستودع وقدرة التحميل؛
- إجراءات الإفراج عن الجودة ووثائق التصدير؛
- المهلة الزمنية للتوزيع، لا سيما للأسواق البعيدة.
قد يمتلك المصنع بيت تخمير يبدو كبيراً، ومع ذلك يعجز عن تلبية الطلبات لأن أوعية التخمير مشغولة، أو لأن التعبئة تقتصر على شكل عبوة واحد، أو لأن المنتجات النهائية لا يمكن حفظها في ظروف مناسبة. ولأغراض تخطيط المشروع، فإن الرقم ذي الصلة هو حجم الإنتاج السنوي المعبأ والمفرج عنه وفق معيار الجودة المطلوب، مقسماً حسب شكل العبوة ووجهة السوق.
ينبغي أن يميز الحساب بين القدرة النظرية والقدرة المستدامة. تفترض القدرة النظرية التوافر المثالي للمعدات، والتغطية الكاملة للطاقم، واستقرار الطلب، وعدم وجود تأخيرات في مواد التعبئة، وأدنى قدر من انقطاعات التنظيف أو الصيانة. أما القدرة المستدامة فتشمل دورات التنظيف في الموقع المعتادة، والصيانة المخططة، وتبديل المنتجات، وتعليق الإفراج لأغراض الجودة، وذروات الطلب الموسمية، وهامش تشغيل معقول.
يُعد استخدام القدرة النظرية كأساس للاستثمار أحد الأسباب الشائعة لتصميم مشروعات مصانع الجعة بقدرة غير كافية. فهو لا يترك مجالاً للتباين الطبيعي في عمليات التخمير التجارية.
البدء بملف الطلب بدلاً من توقع واحد
توقعات الطلب السنوية ضرورية، لكنها غير كافية. فقد يتوقع المصنع بيع 100,000 هكتولتر سنوياً، لكن المتطلبات التشغيلية ستكون مختلفة جداً إذا كانت الحاجة إلى نصف هذا الحجم خلال أربعة أشهر صيفية، أو إذا كان عملاء التصدير يشترون حاويات كاملة، أو إذا أدت عروض محلات السوبرماركت إلى ذروات قصيرة الأجل.
يفصل نموذج التخطيط المفيد الطلب إلى أربع فئات على الأقل:
- الحجم الأساسي: طلب مستقر ومتكرر على وحدات حفظ المخزون الأساسية مثل بيرة اللاجر الشائعة؛
- الحجم الموسمي: طلب أعلى خلال العطلات أو فترات الطقس الدافئ أو الحملات الترويجية؛
- حجم التطوير: نكهات جديدة ومنتجات متخصصة وتجارب إدراج في القوائم بمعدلات تكرار غير مؤكدة؛
- حجم التعاقد: إنتاج OEM أو ODM أو العلامات الخاصة الذي قد يتطلب عبوات أو وصفات أو ملصقات أو جداول تسليم مختلفة.
تترتب على هذه الفئات آثار مختلفة على تصميم المصنع. فقد يبرر حجم اللاجر الأساسي تخصيص طاقة تخمير وخط تعبئة عالي السرعة. وقد تتطلب البيرة المتخصصة جرعات مرنة، أو معالجة منفصلة لتحضيرات الفاكهة أو المكونات الأخرى، أو تحققاً إضافياً من التنظيف، أو أحجام حملات أصغر. ويمكن أن تكون طلبات التعاقد جذابة تجارياً، لكنها غالباً ما تولد تعقيداً غير متناسب في الجدولة عندما يطلب العملاء مهلاً قصيرة أو عبوات مميزة أو تغييرات متكررة في التصاميم الفنية.
لذلك ينبغي أن يستخدم تخطيط القدرة سيناريوهات الطلب الشهرية، وليس المتوسطات السنوية فقط. وعادة ما تكون الحالة الأساسية وحالة النمو المرتفع والحالة المقيدة أكثر قيمة من توقع واحد يُقدم على أنه مؤكد. تختبر حالة النمو المرتفع مواضع ظهور الاختناقات. وتساعد الحالة المقيدة على تجنب ربط رأس المال بمعدات ستبقى غير مستغلة إذا تأخر إطلاق سوق رئيسية.
مواءمة تصميم بيت التخمير مع محفظة المنتجات
يجب تقييم قدرة بيت التخمير بالاقتران مع تعقيد الوصفات. يمكن لمحفظة تعتمد أساساً على اللاجر المفلتر أن تدعم قابلية تكرار عالية وإيقاع إنتاج متوقعاً نسبياً. أما المجموعة الأوسع التي تشمل بيرة القمح على الطراز الألماني، أو البيرة الخالية من السكر أو منخفضة السعرات، أو بيرة الفاكهة، أو البيرة المتخصصة الوظيفية، فتضيف متطلبات عملية أكثر تبايناً.
قد تتطلب الوصفات ذات الإضافات العالية، على سبيل المثال، ترتيبات إضافية لمناولة المواد الخام أو لطهي الحبوب. ويمكن للخلطات الغنية بالقمح أن تؤثر في أداء الترشيح. وقد تتم إضافة الفاكهة في القبو بدلاً من بيت التخمير، لكنها تظل تتطلب جرعات مضبوطة، وقابلية تتبع، وتنظيفاً فعالاً. وقد تحتاج المنتجات منخفضة السعرات إلى إدارة تخمير مختلفة أو استخدام إنزيمات، وفقاً للتركيبة والمتطلبات التنظيمية المحلية. وهذه ليست أسباباً لتجنب تنوع المحفظة؛ بل هي أسباب لتجنب افتراض أن كل وحدة SKU تستهلك الوقت نفسه من طاقة المصنع.
بالنسبة لمنشأة إنتاج البيرة على نطاق واسع، غالباً ما يكون تكوين بيت تخمير معياري أفضل من تصميم مُحسّن فقط لأقصى حجم دفعة. ويعتمد القرار على تكرار الدفعات المتوقع، وتباين الوصفات، وأنماط الورديات، واستراتيجية التوسع. وفي بعض الحالات، يوفر بيت تخمير متوسط الحجم مع دفعات متعددة يومياً مرونة أفضل من نظام واحد كبير جداً يفرض التزامات مخزون كبيرة لكل تشغيل إنتاجي.
ينبغي لفرق المشروع أيضاً اختبار ما إذا كان نظام تبريد النقيع، وخزان السائل البارد، وقدرة إكثار الخميرة، ومناولة الحبوب المستهلكة قادرة على دعم أيام التخمير القصوى. ولا يكون بيت التخمير قادراً فعلاً على تكرار الدورات إذا لم تستطع هذه الأنظمة الداعمة التعافي بين الدفعات.
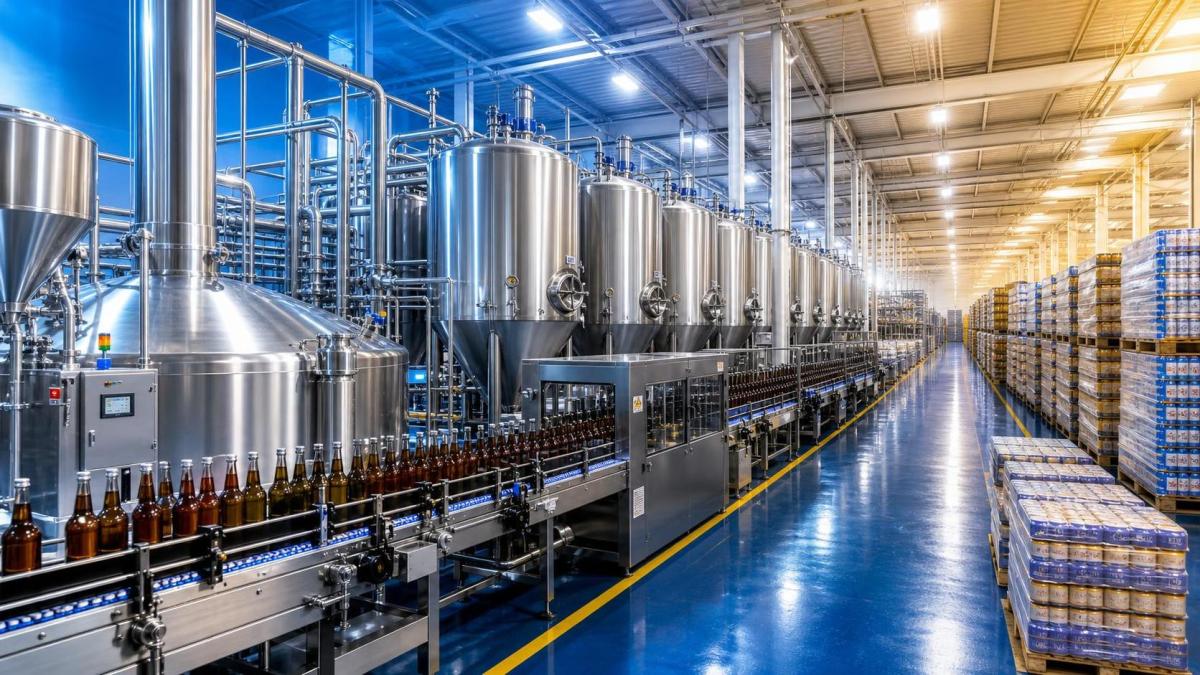
القبو هو الذي يحدد عادة السقف الفعلي للإنتاج
في العديد من مصانع الجعة، تمثل قدرة التخمير والتعتيق—وليس إنتاجية بيت التخمير—أهم قيد طويل الأجل. والحساب الأساسي بسيط: يعتمد حجم الخزان المطلوب على إنتاج النقيع اليومي مضروباً في متوسط مدة المكوث في التخمير والتعتيق وأي فترة تهيئة إضافية، مع مراعاة بقايا الخزان والتنظيف والاحتياط التشغيلي وفصل المنتجات.
أما الجزء الصعب فهو أن مدة المكوث تختلف حسب نوع البيرة والعملية. فقد يكون لبرنامج لاجر سريع الدوران نمط إشغال خزانات مختلف جداً عن بيرة القمح أو إصدار متخصص. وإذا كان المصنع يخدم قنوات متعددة، فقد تحتاج بعض المنتجات أيضاً إلى تهيئة أطول لتلبية التوقعات الحسية أو متطلبات مدة الصلاحية للتصدير.
يجب أن يعكس تحديد حجم الخزانات الحجم القابل للاستخدام وليس الحجم الاسمي. فحيز الرأس، وسلوك الرغوة، وممارسة الكربنة، وإضافة القفزات الجافة عند الاقتضاء، وقواعد الخزانات، والفواقد، وفترات التنظيف، كلها تقلل القدرة العملية. وقد يصبح القبو المصمم من دون أي احتياط غير مستقر عندما لا يتاح أحد الأوعية للفحص أو الإصلاح أو تحقيق يتعلق بالجودة.
هناك أيضاً خيار استراتيجي بين خزانات التخمير والتعتيق الموحدة الكبيرة والصغيرة. تقلل الخزانات الكبيرة عدد عمليات النقل وقد تخفض تعقيد المناولة للعلامات التجارية كبيرة الحجم. أما الخزانات الأصغر فتعزز مرونة الجدولة، وتقلل المخاطر المرتبطة بدفعة واحدة، وتناسب إنتاج العلامات الخاصة أو الإنتاج المخصص لسوق بعينها. وتستخدم كثير من المصانع القابلة للتوسع مجموعة مختلطة من الخزانات: أوعية أكبر للحجم الأساسي وكتلة أصغر مرنة للأعمال المتخصصة والتصدير وOEM/ODM.
تستحق خزانات البيرة الصافية الاهتمام نفسه. فإذا كانت قدرة التعبئة عالية لكن حجم خزانات البيرة الصافية غير كافٍ، ينتظر خط التعبئة. وإذا كانت خزانات البيرة الصافية كبيرة جداً مقارنة بجدول التعبئة، فقد تبقى البيرة لفترة أطول من المقصود ويزداد رأس المال العامل. ويعتمد التوازن الصحيح على سرعة الخط، ومزيج العبوات، وحملات التعبئة المخططة، والوقت اللازم للإفراج عن الجودة.
التعبئة قرار يتعلق بالقدرة، وليست عملية شراء لنهاية الخط
تتحول التعبئة كثيراً إلى الخطوة المقيدة عند نمو المبيعات. ولا تقتصر المسألة على العدد الاسمي للعبوات في الساعة. إذ يتشكل الإنتاج الفعلي من كفاءة الخط، وتغيير أشكال العبوات، وتغيير الملصقات والكراتين، وتوريد العلب أو الزجاجات، وأنظمة الفحص، ومتطلبات البسترة، والترميز، ورص المنصات، والصيانة المخططة.
قد يكون الخط المصمم لشكل واحد من العلب كبيرة الحجم عالي الكفاءة، لكنه غير ملائم للطلب المختلط من تجارة التجزئة وقطاع الضيافة. وعلى العكس، يوفر الخط القادر على مناولة العلب والزجاجات والعبوات المتعددة وتنسيقات الكراتين المختلفة مرونة تجارية، لكن كل تغيير في الشكل يستهلك وقتاً ويزيد التعقيد التشغيلي.
ينبغي بناء استراتيجية التعبئة حول اقتصاديات الطلبات المتوقعة. حملات الإنتاج الطويلة فعالة للعلامات الأساسية وطلبات العلامات الخاصة الكبيرة. ويمكن أن تكون عمليات التشغيل القصيرة مجدية للمنتجات المتميزة أو الموسمية أو المخصصة لقناة معينة، ولكن فقط إذا كان الهامش المتوقع يغطي وقت الخط المفقود والتنظيف ومناولة المواد وفحوصات الجودة.
من المفيد قياس قدرة التعبئة بـ«الساعات الإنتاجية» بدلاً من ساعات التقويم. فالوردية الاسمية البالغة 16 ساعة لا تعادل 16 ساعة من الإنتاج القابل للبيع. ويجب إدراج عمليات تغيير المواصفات، وفواقد بدء التشغيل، والتوقفات، والتنظيف، والفحص. وإذا كانت اقتصاديات المشروع تعتمد على استخدام مرتفع غير واقعي للخط منذ السنة الأولى، فإن الخطة هشة.
يجب دمج شراء مواد التعبئة في خطة القدرة. فقد تختلف العلب والزجاجات والأغطية والملصقات والكراتين وأفلام التغليف الحراري في المهل الزمنية وكميات الطلب الدنيا. وفي أعمال التصدير، يمكن أن تحول الملصقات الخاصة بكل بلد، ومتطلبات اللغة، والتزامات نظام الوديعة، أو مواصفات تغليف التجزئة، جدول الإنتاج الذي يبدو بسيطاً إلى حملات متعددة تعتمد على المواد.
يجب تصميم المرافق الخدمية لظروف التشغيل القصوى
غالباً ما تُعامل المرافق الخدمية كبنية تحتية داعمة، إلا أن حدودها يمكن أن تخفض الإنتاج واتساق المنتج بصورة مباشرة. وينبغي تقييم التبريد، والبخار أو الطاقة الحرارية، والهواء المضغوط، وثاني أكسيد الكربون، ومعالجة المياه، ومعالجة مياه الصرف، والإمداد الكهربائي، مقابل ذروة الطلب المتزامن لا متوسط الاستهلاك.
على سبيل المثال، يرتفع حمل التبريد عندما تتداخل عمليات تبريد النقيع، والتحكم بدرجة حرارة التخمير، والتخزين البارد، وعمليات التعبئة. وقد يصبح نظام يعمل أثناء الإنتاج الاعتيادي غير كافٍ خلال ذروات الطلب الصيفية أو عندما يبدأ المصنع تشغيل ورديات أكثر. وبالمثل، تؤثر جودة وموثوقية الهواء المضغوط في الصمامات والأتمتة ومعدات التعبئة؛ إذ قد يتسبب الإمداد غير المستقر في توقفات متكررة للخط.
ينبغي أن يأخذ تخطيط المياه في الاعتبار الحجم والجودة معاً. فقد تكون لمياه التخمير المعالجة، ومياه العمليات، ومياه التنظيف، واستخدامات المرافق متطلبات مختلفة. ويجب مراجعة قدرة تصريف مياه الصرف والتزامات المعالجة مبكراً، ولا سيما عندما قد تؤثر المياه العادمة عالية التركيز، أو مواد التنظيف الكيميائية، أو حملات الإنتاج المتغيرة في ظروف التصريف. وعادة ما يكون تحديث هذه الأنظمة بعد بدء التشغيل أكثر تعطيلًا وكلفة من توفير مساحة للتوسع المرحلي منذ البداية.
إدراج مسارات التوسع ضمن تخطيط الموقع
لا تتحقق قابلية التوسع بمجرد اختيار معدات يُعلن أنها قابلة للتوسعة. يجب أن يدعم الموقع المرحلة التالية مادياً. ويشمل ذلك أحمال الأرضيات، وارتفاع المبنى، وإمكانية الوصول لتركيب الأوعية، ومسارات حوامل الأنابيب، وقدرة التصريف، ومساحة لوحات المفاتيح الكهربائية، وتوسعة الغرف الباردة، وحركة المستودع، وترتيبات تحميل الشاحنات.
ينبغي للمشروع المرحلي تحديد الأصول التي تُركب منذ البداية للقدرة النهائية، وتلك التي تُضاف لاحقاً. فمن الاقتصادي تحديد حجم بعض الأساسات، وخطوط المرافق الرئيسية، ومسارات التصريف، وبنية نظام التحكم للنمو المستقبلي خلال مرحلة الإنشاء الأولى. ويمكن تأجيل معدات أخرى، مثل المخمرات الإضافية، أو خزانات البيرة الصافية، أو وحدة تعبئة ثانية، إلى أن يثبت الطلب.
النهج الخاطئ هو الإفراط في بناء كل جزء من مصنع الجعة «تحسباً لأي احتمال». فالأصول غير المستغلة تولد إهلاكاً والتزامات صيانة وضغطاً تمويلياً غير ضروري. والنهج الأفضل هو حماية خيار التوسع مع الاستثمار فقط حيث يمنع زيادة الحجم المبكرة اضطراباً مستقبلياً مكلفاً.
التخطيط لاتساق الجودة مع زيادة الحجم
مع ارتفاع الحجم، تصبح مخاطر الجودة أكثر منهجية. فقد يؤثر اختلاف بسيط في المواد الخام، أو التقاط الأكسجين المذاب، أو الكربنة، أو التحكم الميكروبيولوجي، أو سلامة العبوة، في كمية أكبر بكثير من البيرة. لذلك يجب أن يتضمن تخطيط القدرة إنتاجية المختبر، ونقاط أخذ العينات، وأنظمة التتبع، ومساحة الحجر للمنتجات التي تنتظر الإفراج.
يمكن للأتمتة أن تحسن قابلية التكرار، لكنها لا تلغي الحاجة إلى تحكم منضبط بالعمليات. ويجب أن تكون إدارة الوصفات، وسجلات الدفعات، والتحقق من التنظيف، وإدارة الخميرة، والتقييم الحسي، قابلة للتوسع مع الإنتاج. وعندما ينتج المصنع تركيبات خاصة بالعملاء، تكون إجراءات التحكم في التغييرات مهمة بشكل خاص. فقد يترتب على استبدال المنكهات أو مواد التعبئة أو مواد المعالجة آثار على مواصفات المنتج ووضع الملصقات وموافقة العميل.
بالنسبة لمصانع الجعة الموجهة للتصدير، يعد التحقق من مدة الصلاحية وأداء العبوة جزءاً من تخطيط القدرة، لأن الإفراج البطيء عن الجودة أو شحنات التصدير المرفوضة قد تشغل مساحة قيّمة في المستودع ورأس المال العامل. وينبغي للمصنع تحديد كيفية تشغيل العينات المحتفظ بها وسجلات التتبع وإجراءات الاستدعاء قبل زيادة الأحجام التجارية.
استخدام مراجعة الاختناقات قبل الالتزام برأس المال
قبل الموافقة على استثمار لإنتاج البيرة على نطاق واسع، ينبغي لفرق المشروع إخضاع نموذج التشغيل المقترح لمراجعة الاختناقات. ولكل سيناريو طلب، اسأل ما الذي يقيد الإنتاج أولاً: دورات بيت التخمير، أو أيام القبو، أو الترشيح، أو توافر البيرة الصافية، أو ساعات التعبئة، أو مواقع المستودع، أو حمل المرافق، أو توافر العمالة، أو النقل الصادر.
قد تتغير الإجابة حسب الموسم وفئة المنتج. وهذا أمر طبيعي. فالهدف ليس إزالة كل قيد؛ بل ضمان فهم القيد وإمكان إدارته وجدواه الاقتصادية.
لا يهدف مصنع الجعة المخطط له جيداً إلى أن تمتلك جميع الأقسام طاقة احتياطية متطابقة. بل يهدف إلى وضع المرونة حيث يكون عدم اليقين التجاري في أعلى مستوياته، وحماية العمليات الحرجة للجودة من التحميل الزائد، وضمان إمكان إنجاز التوسع التالي دون تعطيل الأعمال الأساسية. وعندما تُخطط القدرة بهذه الطريقة، يصبح النمو سلسلة من القرارات المنضبطة بدلاً من دورة من مشتريات المعدات العاجلة والتزامات التسليم الفائتة.
شكرًا جزيلًا لتواصلكم معنا. يرجى ترك رسالتكم ومعلومات الاتصال, وسنرد عليكم خلال 24 ساعة.