


「中国直送」ビールは高回転率のバーでも信頼できるか?コールドチェーンの完全性とロット追跡可能性を解説
時間:
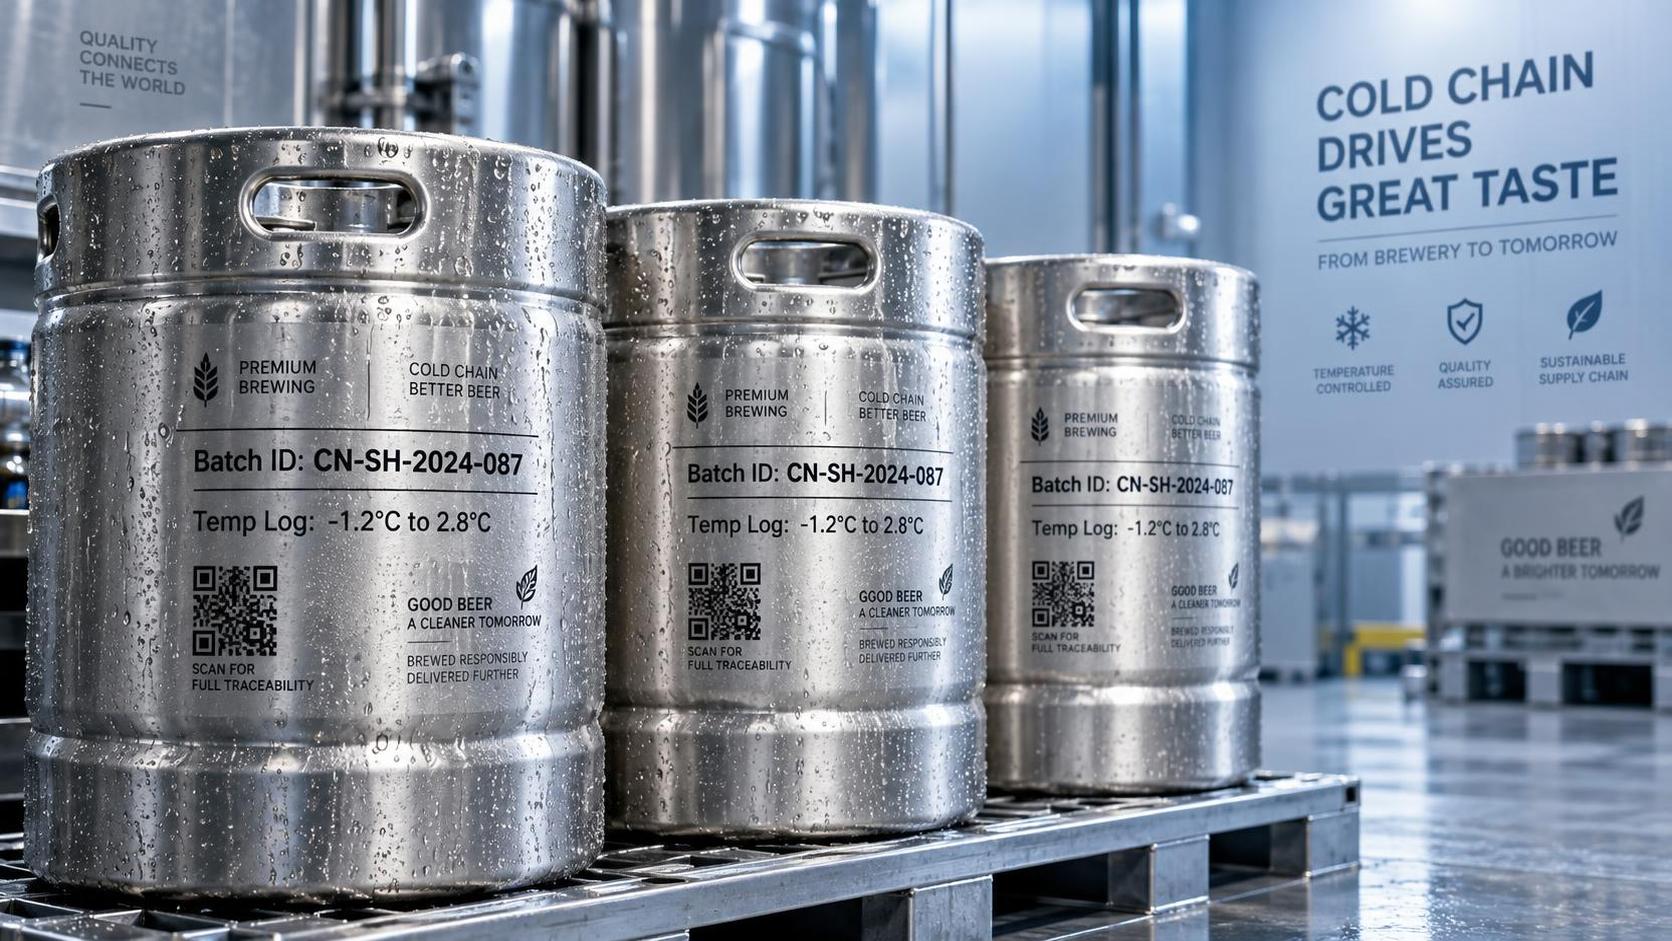
コールドチェーンの完全性は、ビールにとって単なる物流上の細部ではありません。風味の劣化、微生物学的な不安定性、規制不遵守に対する第一の防衛線です。到着後数日以内に樽が開栓され、賞味期限が数か月ではなく数週間単位で管理される高回転率のバーやレストランでは、輸送中の温度逸脱はホップの香りを鈍らせたり炭酸感を弱めたりするだけではありません。酸化による劣化を加速させ、ジアセチルの生成を促進し、*Lactobacillus* や *Pediococcus* が検知されないまま増殖しうる環境を生み出します。「中国直送」ビールを調達する際の問題は、12,000 kmにわたってコールドチェーン管理を維持「できる」かではなく、それが一貫して、検証可能な形で、紙ベースの引き継ぎや検証されていない第三者の主張に依存せずに維持「されている」かです。
実務上の現実として、「冷蔵」と表示される国際ビール輸送の大半はコンテナ輸送に依存しており、温度記録は積載後に開始され、通関前に終了することも少なくありません。港湾での滞留、内陸輸送、倉庫での仮置きの間に、監視の空白が48時間を超えることは日常的です。東南アジアの積替え拠点や地中海の港では夏季に、設定値ログが通常どおりの冷却を示していても、無電源コンテナ内の周囲温度が45°Cを超えることがあります。この熱ストレスは再冷却しても元には戻りません。麦汁由来化合物に不可逆的なメイラード反応を引き起こし、イソα酸を劣化させ、無ろ過スタイルにおける酵母の生存性を損ないます。ドイツ式ヴァイツェンやヘイジーIPAを提供するバーにとって、これは不均一な口当たり、早期の濁り、そして顧客がサプライチェーンの失敗ではなく「ロット差」に起因すると考える異臭・異味を意味します。
ロット追跡可能性も同様に重要ですが、標準化の度合いははるかに低いのが現状です。原産地表示やリコール手順が義務付けられている食品グレードの商品とは異なり、多くの輸入市場ではビールは規制上のグレーゾーンに位置付けられています。EUでは、規則(EC)No 178/2002により「一段階前、一段階後」の追跡可能性が求められていますが、その執行はリアルタイムのデジタル追跡ではなく文書化された記録に依存しています。米国では、FDA食品安全強化法(FSMA)規則204が特定食品に電子的追跡可能性を義務付けていますが、ビールは、健康強調表示を伴う栄養補助食品または機能性飲料に分類されない限り対象外です。このため構造的な隔たりが生じます。たとえば、糖質ゼロ・低カロリーラガーの出荷品を受け取るバーは、そのロットが衛生管理上の逸脱を指摘された以前のロットと同じ施設で醸造されたか、あるいはシフト交代中に発酵パラメータが規格を超えて逸脱したかを確認する手段がない可能性があります。
品質・安全担当者にとって重要なのは、抽象的なコンプライアンスではなく、実行可能な可視性です。配送品から1本の樽を特定し、その正確な発酵日、酵母株の継代回数、包装時の溶存酸素濃度、輸送の全冷蔵区間を確認できますか。そのデータを、一般的な第三者試験所の押印付き分析証明書だけでなく、醸造元で保管されている微生物試験結果と照合できますか。この連携がなければ、追跡可能性は予防管理ではなく、事後的な推測に過ぎません。
温度検証は「コールドチェーンを維持した」というだけでは不十分です。冷却が「どのように」実現されたのか、そしてそれがビール固有の安定性プロファイルに適合していたのかを理解する必要があります。残糖が少なくアルコール度数が高いクラシックラガーは、生きた培養菌を含み保存料が最小限のフルーツフレーバー・サワービールよりも、短時間の温度逸脱に耐えやすい傾向があります。同様に、ボタニカル成分やプロバイオティクスを添加した機能性スペシャルティビールは、出荷時または受領時だけでなく、流通全体でより厳格な温度管理を必要とします。コールドチェーンのプロトコルがすべてのビールタイプを同一に扱う場合、それは製品完全性ではなく物流のために最適化されていることになります。
エンドツーエンドのデジタル追跡可能性がないことは、根本原因分析も損ないます。バーが樽内の濁度やpH上昇を報告した場合、通常の対応は「製品を交換する」ことです。しかし、発酵温度ログ、遠心分離パラメータ、インラインCO₂飽和度測定値といったロット固有の工程データにアクセスできなければ、問題は調査されないままです。包装ラインのシール不良だったのか。低温殺菌後の汚染事象だったのか。それとも、ラストワンマイル配送中に変動する温度へ長時間さらされたに過ぎないのか。物理的な製品単位に紐付いた、タイムスタンプ付きで改ざん不可能な記録がなければ、是正措置は体系的ではなく事後対応にとどまります。
これは理論上の話ではありません。2023年、欧州のあるホスピタリティグループは、東アジアから到着した輸入クラフトビール17出荷分について社内試験を実施しました。そのうち12出荷分では、適合した温度ログにもかかわらず、酸化劣化の指標であるカルボニル化合物の測定可能な増加が確認されました。これは、センサーのドリフト、発酵後の冷却遅延、または積載前の樽の予冷不足のいずれかを示しています。5ロットでは到着時に検出可能な *Brettanomyces* が確認され、その原因は輸送ではなく、発酵容器間における不十分な衛生検証にまで遡りました。しかし、この問題は上流工程の不完全な追跡可能性によって隠されていました。
直接調達ビールを評価する品質管理者にとって、重要な判断基準は原産地や価格ではありません。醸造、包装、物流、品質保証を結び付ける統合データアーキテクチャの下でサプライヤーが運営されているかどうかです。そのアーキテクチャは、次の3つの譲れない要件を満たす必要があります。第一に、位置情報のみを記録し温度履歴を記録しないGPS対応ロガーではなく、改ざんの痕跡が分かるセンサーによるリアルタイム温度監視。第二に、原材料証明書、発酵曲線、ろ過ログ、微生物学的出荷判定試験を含み、QRコードまたはAPI連携を通じてすべてアクセス可能なロット単位のデジタルツイン。第三に、誰が出荷品を取り扱ったかだけでなく、「いつ」「どこで」「どのような環境条件下で」取り扱ったかを記録し、UTCを基準とするタイムスタンプをシステム間で同期した、監査対応可能なチェーン・オブ・カストディ文書です。
これらに独自技術は必要ありません。必要なのは、生産規律とサプライチェーンの透明性の整合です。すなわち、品質を物流事業者に委託したり、受領時まで先送りしたりするのではなく、すべての引き継ぎ段階に組み込むことです。この整合性こそが、追跡可能性をコンプライアンスのチェックボックスとして扱うサプライヤーと、風味、安全性、そして高回転率の店舗が依存する運用信頼性を守る継続性のセーフガードとして扱うサプライヤーを分けます。
コールドチェーンの完全性とロット追跡可能性が、前提とされるのではなく設計されている場合、直接調達の判断はコスト裁定の問題ではありません。それは、一貫性、リスク、そして何かが規格外となった際に断固として対応する能力を管理することです。バーやレストランにとって、この管理は、スピードや規模を犠牲にすることなく、顧客からの苦情の減少、廃棄率の低減、検証済みコンプライアンスへと直接つながります。
ジンパイ・ビール株式会社
お問い合わせいただき誠にありがとうございます. メッセージと連絡先情報を残してください, 24時間以内にご返信いたします.