


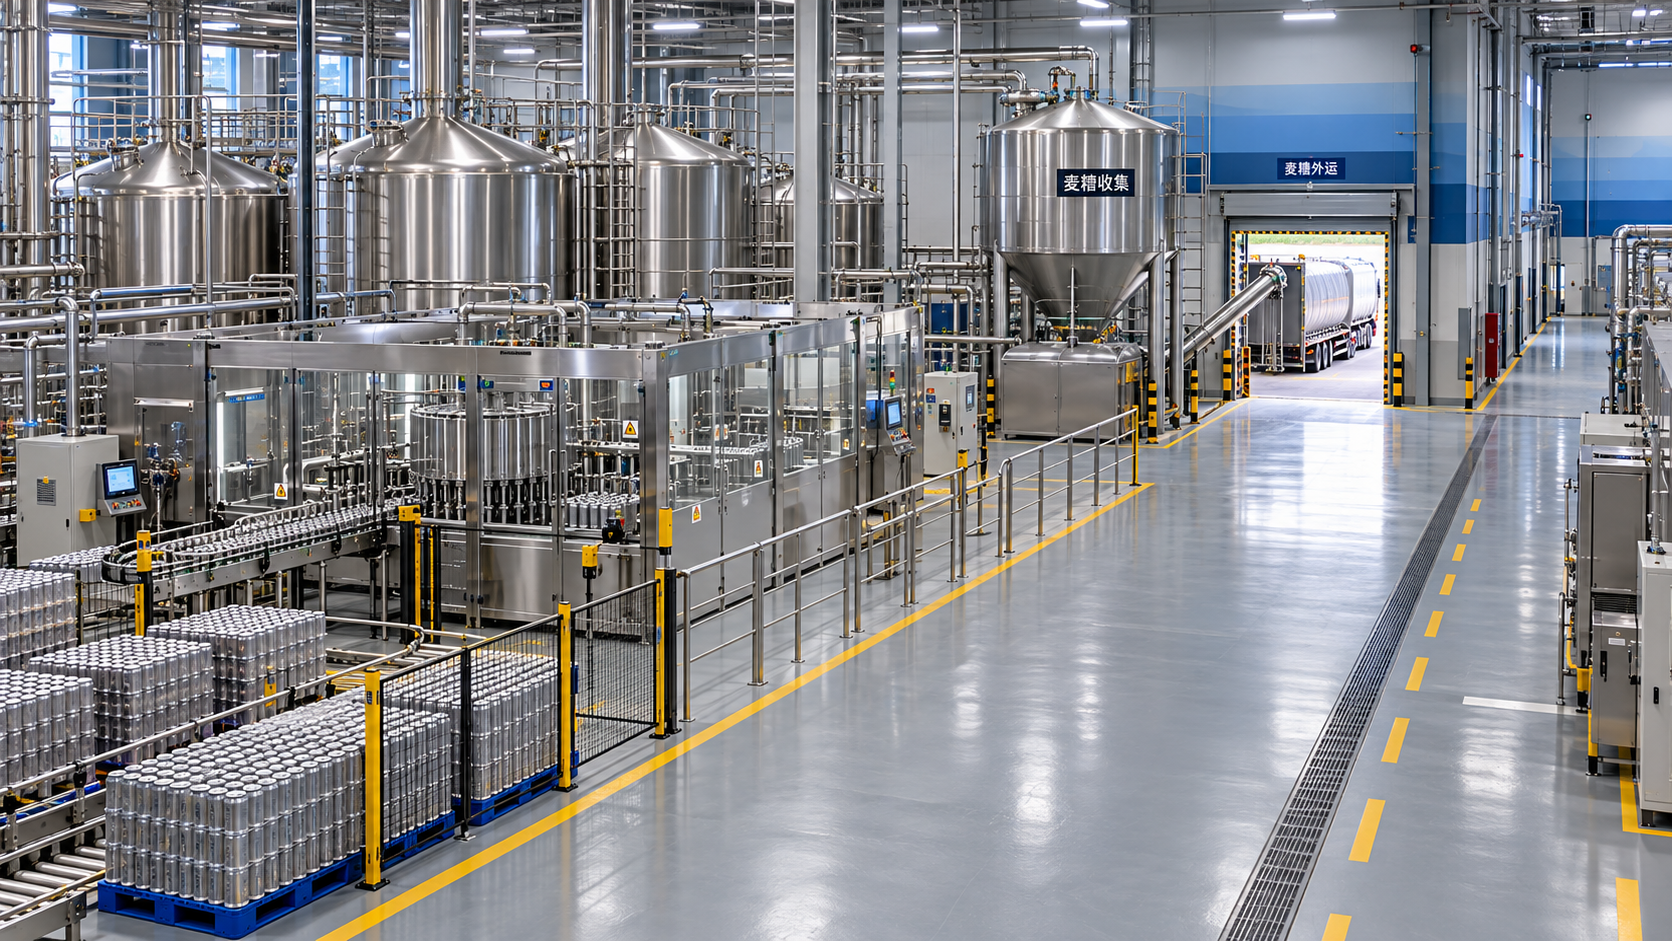
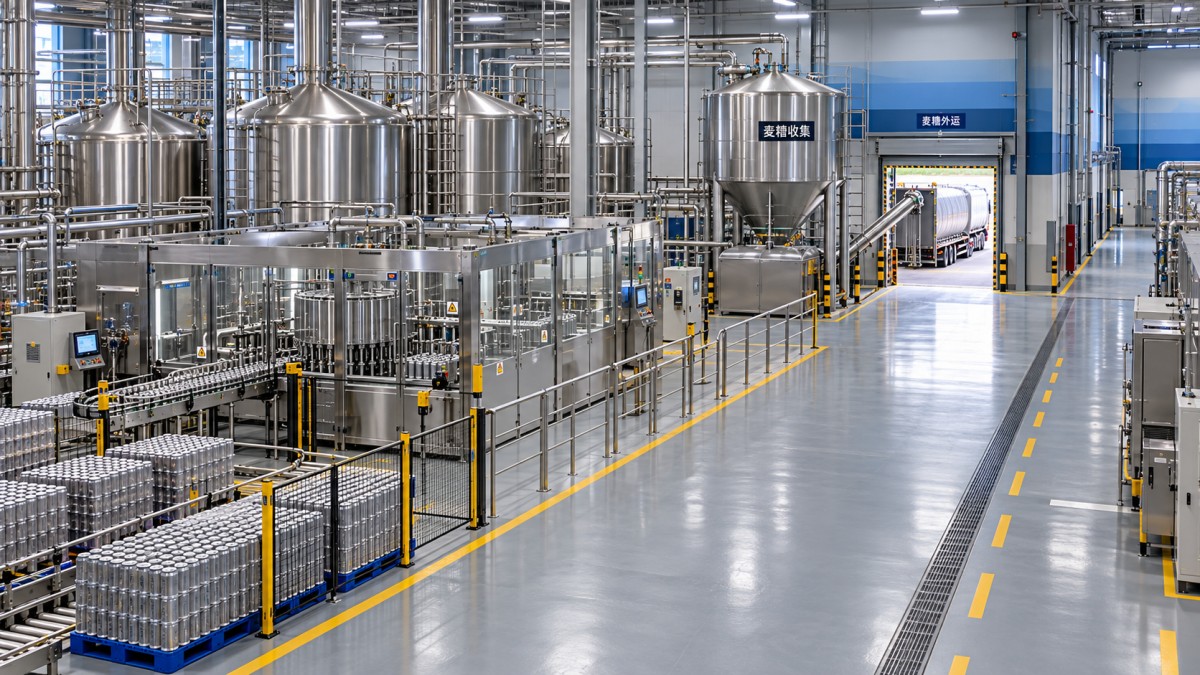
Llega un palé de latas vacías mientras se recoge el bagazo. Los operarios de envasado están cambiando de turno y un contratista de mantenimiento necesita acceder a una válvula situada detrás de la llenadora. En un plano, cada actividad parece manejable. Durante una jornada de producción intensa, todas pueden coincidir en la misma puerta.
Una fábrica de cerveza bien planificada hace más que encajar los equipos de elaboración en el espacio disponible. Facilita el movimiento de personas, materiales y residuos sin cruces innecesarios. Para los responsables de proyectos e ingeniería, estas rutas afectan a los controles de higiene, la seguridad de los trabajadores, la continuidad de la producción y el coste de futuras modificaciones.
El objetivo práctico no es eliminar todas las intersecciones, sino evitar los conflictos previsibles, controlar los cruces que se mantengan y facilitar que se siga la ruta correcta en lugar de tomar un atajo.
Cartografíe los desplazamientos antes de ubicar los tanques
Las dimensiones de los equipos son esenciales, pero no son el punto de partida adecuado para planificar la circulación. Empiece por definir las condiciones de funcionamiento: variedad de productos, tamaños de lote, formatos de envasado, dotación de personal, patrones de entrega, recogida de residuos y expansión prevista. Una cervecería que produce cerveza lager en latas tiene necesidades de circulación distintas de otra que también manipula malta de trigo, preparados de fruta, ingredientes especiales, botellas y barriles retornables.
Trace tres mapas de rutas independientes sobre la planta propuesta del edificio:
- Personas: empleados, visitantes, contratistas, personal de laboratorio y conductores.
- Materiales: ingredientes, coadyuvantes de proceso, envases limpios, productos en curso, productos terminados y suministros de mantenimiento.
- Residuos y devoluciones: bagazo, excedentes de levadura, envases rechazados, aguas residuales, barriles devueltos y residuos generales.
Marque todas las puertas, los puntos de transferencia, las zonas de almacenamiento temporal y las interacciones con vehículos. Incluya los desplazamientos que se producen fuera del horario habitual de elaboración. Los equipos de limpieza y los contratistas de gestión de residuos suelen revelar deficiencias que una revisión centrada únicamente en la producción no detecta.
A continuación, superponga los mapas. En los puntos donde se crucen las rutas, determine si es posible eliminar el cruce modificando la proximidad entre áreas, separándolo físicamente o controlándolo mediante horarios y normas de acceso. Hágalo antes de que las cimentaciones de los equipos y el drenaje subterráneo dejen el proyecto condicionado a una distribución costosa de modificar.
Establezca los límites de higiene según la exposición, no según el nombre de las salas
No todas las zonas de una cervecería requieren los mismos controles. La recepción y la molienda conllevan riesgos distintos de los de la preparación de ingredientes sin protección o la exposición del producto después de la última etapa eficaz de control microbiológico. La transferencia de cerveza por un circuito cerrado también presenta un perfil de exposición diferente al del llenado.
Defina las zonas según la evaluación de los peligros para la inocuidad alimentaria, en lugar de asumir que toda la sala de producción tiene el mismo nivel de higiene.
Las paredes y las puertas son útiles cuando responden a un riesgo definido. Las marcas en el suelo, por sí solas, no impiden el paso del polvo, las salpicaduras ni el acceso sin restricciones. Por el contrario, instalar salas cerradas en todas partes puede crear puntos de transferencia estrechos y dificultades de limpieza. Adapte los límites al peligro y al uso real del espacio.
Defina una ruta clara para cada flujo en la fábrica de cerveza
Personas: acceso controlado sin desvíos innecesarios
El personal debe acceder a producción a través de vestuarios e instalaciones de higiene adecuados para su área de trabajo. Evite distribuciones que obliguen a los operarios a cruzar una zona de carga o un área de almacenamiento de residuos después de ponerse la ropa de producción.
Una distribución eficaz conecta el acceso del personal con una ruta de circulación peatonal y dispone entradas controladas a las zonas de producción. El lavado de manos, los cambios de ropa y las medidas relativas al calzado deben ubicarse en las transiciones pertinentes, según la evaluación de higiene del centro. No deben dispersarse por el edificio sin una finalidad clara.
Planifique por separado el acceso de visitantes y contratistas. Por lo general, los visitantes no necesitan atravesar las zonas de manipulación de ingredientes o de llenado para llegar a una sala de reuniones. El personal de mantenimiento necesita acceder a los equipos de servicios sin pasar habitualmente por espacios de producción sensibles. Cuando sea viable, sitúe los componentes que requieren mantenimiento junto a un pasillo técnico o en el perímetro accesible de los equipos.
Proteja a los peatones de las carretillas elevadoras mediante una separación física siempre que sea viable. En los cruces inevitables, proporcione buena visibilidad, pasos designados y controles de tráfico. Mantenga despejadas las salidas de emergencia; la zonificación higiénica nunca debe comprometer una evacuación segura.
Materiales: avance en una sola dirección con espacio para las esperas
Una secuencia lógica para los materiales es recepción, inspección o cuarentena cuando sea necesario, almacenamiento de materiales aprobados, preparación, producción, envasado y expedición. No tiene que formar una línea perfectamente recta, pero los retrocesos repetidos suelen indicar un problema de proximidad entre áreas.
Los espacios entre estas etapas son tan importantes como las propias etapas. Los ingredientes recibidos necesitan un lugar donde esperar a ser aceptados. Los materiales de envasado requieren una zona de preparación junto a la línea que no bloquee la limpieza ni el acceso de los operarios. Los palés de producto terminado necesitan un destino definido si se retrasa su recogida por parte del almacén.
Establezca procedimientos controlados para transferir los envases limpios a las zonas de llenado. Si el embalaje exterior o de transporte puede introducir contaminantes, defina dónde se retira y dónde se lleva el residuo resultante. Evite que el punto de transferencia se convierta en una zona de almacenamiento informal.
Evite que las actividades de expedición saturen la recepción. Los muelles compartidos pueden ser viables en cervecerías pequeñas, pero requieren zonas de almacenamiento designadas, planificación de horarios y controles de limpieza adecuados para los materiales manipulados.
Residuos: una ruta de salida corta
El bagazo debe salir por una ruta controlada que evite las zonas de almacenamiento de envases limpios y las áreas con producto expuesto. Según la escala, esto puede requerir transporte cerrado, un punto de descarga específico o contenedores móviles cubiertos. Prevea espacio para vaciar, limpiar y recoger los contenedores, no solo para alojar el recipiente de almacenamiento.
Los residuos de levadura, los envases rechazados, las cajas dañadas y los residuos generales deben contar con puntos de recogida definidos. No es necesario que los distintos flujos de residuos compartan una única sala central si esto obliga a recorrer innecesariamente las zonas de producción.
Los barriles devueltos requieren especial atención. Son activos entrantes, pero los barriles sucios por fuera no deben circular como si fueran envases limpios. Establezca una zona de recepción de material sucio, un proceso de lavado y una zona de preparación de material limpio, claramente separados.
El plano combinado de rutas debe mostrar simultáneamente estos desplazamientos: el personal que entra a través de las instalaciones de higiene, los materiales que avanzan hacia expedición y los residuos que salen para su recogida. Destaque cada cruce restante e identifique su control.
Resuelva los cruces que no puedan eliminarse mediante el diseño
Los edificios existentes, las parcelas estrechas y las limitaciones presupuestarias pueden impedir la creación de pasillos o muelles totalmente independientes. En esos casos, siga un orden de preferencia coherente: elimine el cruce, sepárelo físicamente y, después, considere la separación horaria y los controles procedimentales.
La separación horaria solo funciona si el horario es realista. Una norma que indique «retirar los residuos después de la producción» es poco eficaz si el envasado suele terminar tarde y el vehículo de recogida tiene una hora de llegada fija. Defina quién autoriza el traslado, cómo se despeja la ruta y qué limpieza o verificación se requiere antes de reanudar la actividad normal.
Registre las interfaces no resueltas en un registro de cruces:
- Ubicación: la puerta, el pasillo o la zona de transferencia exactos.
- Flujos en conflicto: qué elementos pasan por allí y en qué dirección.
- Riesgo: contaminación, colisión, bloqueo o retraso operativo.
- Control: barrera, restricción de acceso, traslado programado o método de manipulación revisado.
- Responsable: la persona encargada de implementar y verificar la medida.
Así, una preocupación de diseño imprecisa se convierte en un punto que puede revisarse y cerrarse antes de la puesta en marcha.
Revise las rutas ocultas bajo el suelo y por encima de él
La circulación visible puede parecer excelente, mientras que el drenaje y los servicios la ponen en peligro. Las aguas residuales constituyen otro flujo de residuos y requieren atención de ingeniería desde el principio.
Coordine las pendientes del suelo, la ubicación de los desagües, la capacidad de descarga y los métodos de limpieza para que las operaciones habituales no hagan que el agua contaminada cruce las rutas peatonales ni llegue a zonas más sensibles. Evalúe la protección contra el reflujo y evite diseños de desagüe que favorezcan las salpicaduras cerca de productos expuestos. El diseño del drenaje debe cumplir los requisitos locales aplicables y ajustarse a la evaluación de riesgos de higiene del centro.
Ubique los equipos de limpieza in situ, el almacenamiento de productos químicos y los sistemas de dosificación teniendo en cuenta las entregas y el mantenimiento. Los operarios no deberían tener que arrastrar mangueras por los pasillos principales para realizar tareas habituales. Las rutas de trasiego de productos químicos también requieren contención adecuada y separación de los ingredientes y los materiales de envasado.
Los servicios situados en altura requieren un análisis similar. Las válvulas, los soportes de tuberías y las canalizaciones de cables deben permitir el mantenimiento sin generar riesgos de contaminación en las zonas inferiores. En espacios cerrados y zonas de bodega, aborde la exposición al dióxido de carbono mediante ventilación, detección y planificación del acceso adecuadas.
Ponga a prueba la distribución frente a la variedad de productos y el crecimiento
Una fábrica de cerveza que atiende a clientes de los sectores mayorista, minorista y hostelero, además de clientes OEM/ODM, puede experimentar cambios en las necesidades de producción y envasado. La flexibilidad de la distribución debe responder a esos desplazamientos, no limitarse a reservar un rincón vacío para otro tanque.
La gama de Jinpai Beer incluye cerveza lager clásica, cerveza de trigo alemana, cerveza sin azúcar y baja en calorías, cerveza con sabor a fruta y cervezas especiales funcionales. Para un programa de producción con una variedad similar, los equipos de proyecto deben evaluar el almacenamiento de ingredientes, la preparación, los cambios de producto y los requisitos de limpieza según cada receta y proceso. Los ingredientes de trigo implican consideraciones relativas a los alérgenos; los preparados de fruta pueden requerir controles específicos de almacenamiento y manipulación. Los nombres de los productos, por sí solos, no bastan para determinar esos requisitos.
Los pedidos personalizados también pueden aumentar los cambios de etiquetas, los componentes de envasado, las muestras retenidas y los lotes pequeños de productos terminados. Reserve espacio para su identificación y segregación, a fin de evitar que la preparación junto a la línea provoque confusiones.
Para la expansión, identifique el acceso a futuros equipos, la capacidad de los servicios, la capacidad de gestión de residuos y la demanda de expedición. Aumentar la capacidad de fermentación sin comprobar la capacidad de envasado y logística puede limitarse a trasladar el cuello de botella a las etapas posteriores.
Recorra la planta durante el turno más intenso antes de aprobar el plano
Antes de aprobar la distribución, realice una simulación práctica con representantes de producción, ingeniería, calidad, almacén, saneamiento y seguridad. Utilice las condiciones de máxima actividad previstas, no las de un día inusualmente tranquilo.
Siga el recorrido de una entrega de malta, un operario que vuelve de una pausa, un cambio de formato de envasado, una recogida de bagazo y una intervención de mantenimiento. Añada una incidencia: un palé rechazado, un camión retrasado o un pasillo bloqueado. Compruebe si el personal sigue teniendo acceso seguro y si las zonas de almacenamiento temporal son suficientes.
Verifique los espacios libres con respecto a los equipos seleccionados, los vehículos de manutención, las necesidades de mantenimiento y la normativa aplicable, en lugar de basarse en dimensiones genéricas de pasillos. Durante la puesta en marcha, repita el recorrido con los contenedores, palés, mangueras y desplazamientos reales del personal.
El expediente de aprobación debe incluir los planos de flujos, el plan de zonificación, el registro de cruces, las disposiciones de tráfico y las hipótesis operativas. En conjunto, estos documentos explican no solo dónde se ubican los equipos, sino también cómo funcionará la cervecería.
Una buena distribución facilita las decisiones cotidianas: por dónde entrar, dónde colocar una entrega, cómo retirar los residuos y cómo acceder a los equipos de forma segura. Si esas rutas siguen siendo viables durante un turno complicado, el proyecto habrá logrado algo más valioso que un plano ordenado: una cervecería que el personal puede operar con confianza.
Muchas gracias por escribirnos. Deje su mensaje e información de contacto, le responderemos dentro de 24 horas.