


グローバル物流を行う醸造所を評価する際に確認すべきトレーサビリティ基準
グローバル物流を行う醸造所の評価には、製品品質、生産量、配送能力の確認だけでは不十分です。
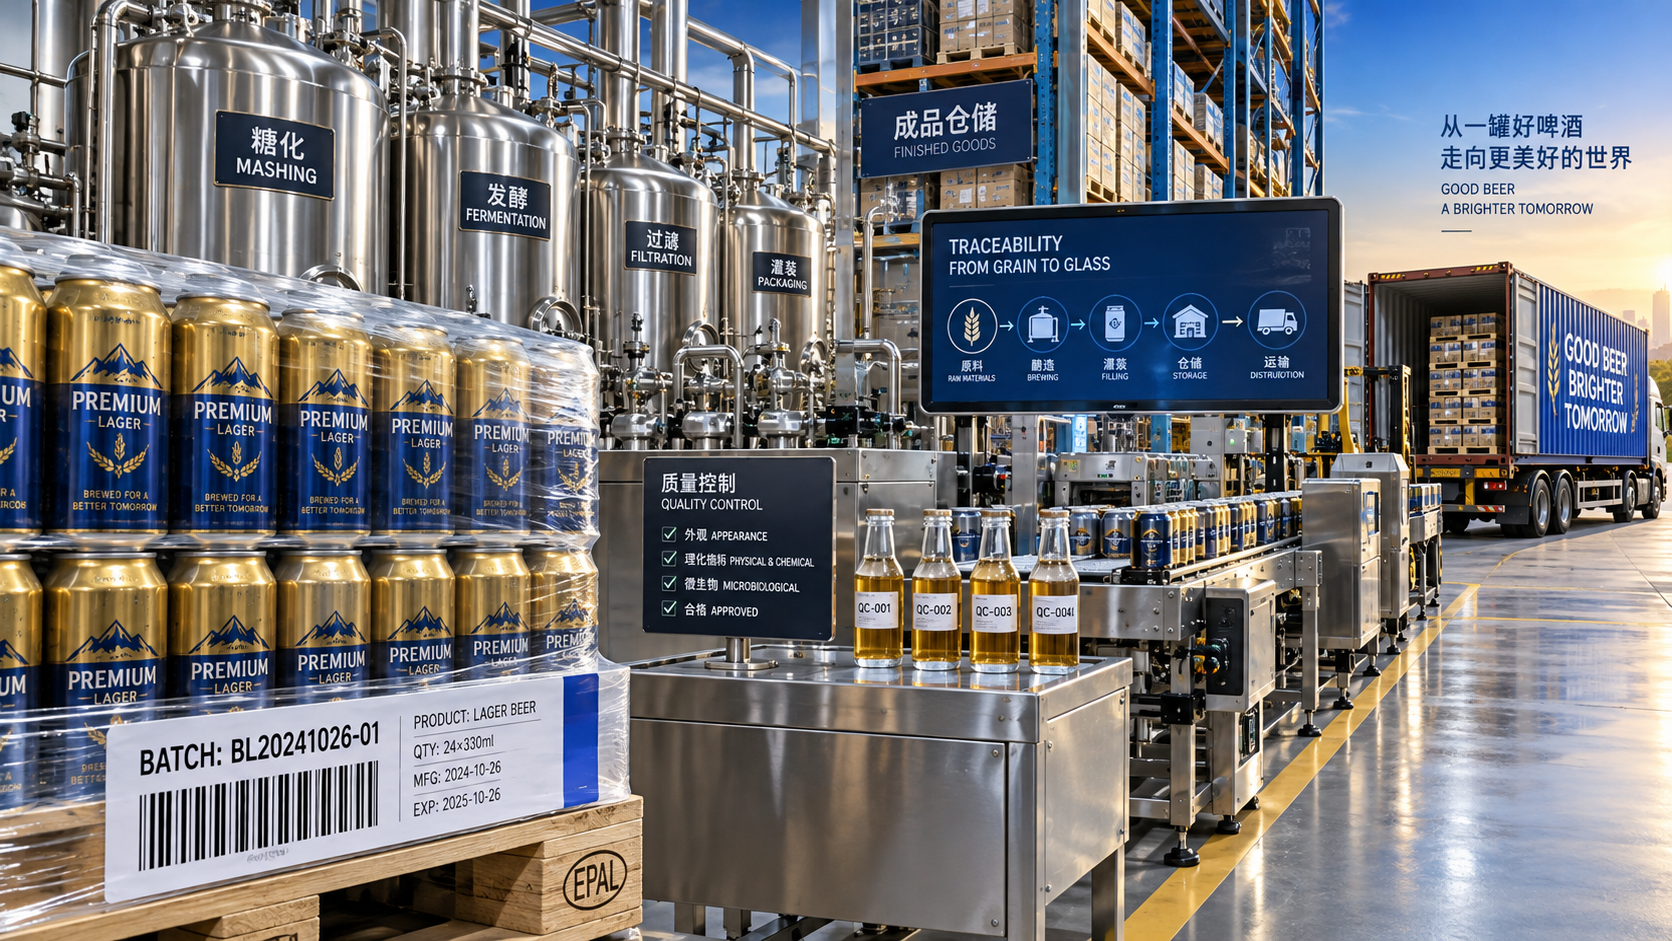
品質管理および安全担当者は、原材料、醸造記録、試験室検査、包装、倉庫保管、国際輸送活動を結び付けるトレーサビリティ基準を確認する必要があります。
信頼できるトレーサビリティシステムは、製品の一貫性を保護し、規制遵守を支援し、品質事故が流通市場に影響を及ぼした場合に迅速かつ正確な対応を可能にします。
実際の評価質問から始める:醸造所はあらゆる製品を遡及・追跡できるか?
グローバル物流を行う醸造所を評価する際の核心的な目的は、単にサプライヤーが国際輸出を行っているかを確認することではなく、実務上のリスクを検証することです。
品質・安全チームには、醸造所がすべての原材料の由来と、各完成バッチの出荷先を特定できることを示す証拠が必要です。
この能力は一般に一段階前方・一段階後方のトレーサビリティと呼ばれますが、グローバルサプライチェーンでは、より詳細な運用管理が求められます。
監査担当者は、倉庫、顧客クレーム、または小売棚から完成品を選択し、数時間以内に遡及追跡できる必要があります。
追跡により、完成品ロット、包装日、醸造バッチ、製造ライン、原材料ロット、試験室記録、保管条件、出荷先を特定できなければなりません。
順方向の追跡も同様に機能する必要があります。醸造所は、影響を受ける可能性のあるバッチを受け取ったすべての顧客、販売代理店、倉庫、コンテナ、および市場を特定しなければなりません。
製造日または請求書番号しか提示できないサプライヤーは、国際流通されるビール製品に十分なトレーサビリティを実証しているとは言えません。
最も重要な点は、調達、醸造、品質保証、包装、物流、輸出書類、顧客サービスを含む部門横断で記録が連携しているかどうかです。
評価時には、実地でトレーサビリティ演習を行うよう依頼してください。文書の確認だけでは手順を確認できても、記録が完全で、アクセス可能かつ利用可能であることは証明できません。
完成ビールのラベルを確認する前に、原材料の識別を検証する
トレーサビリティは醸造前から始まります。麦芽、ホップ、酵母、水処理薬品、果実調製品、甘味料、香料、機能性原料にはすべて管理された識別が必要です。
クラフトビールの製品群では、特殊なレシピに輸入植物原料、果実濃縮物、抽出物、または新規添加物が使用されることが多いため、原材料の複雑性が大幅に高まる場合があります。
入荷する各原料には、サプライヤー名、社内原料コード、サプライヤーロット番号、受入日、数量、品質ステータス、および保管場所を記載する必要があります。
醸造所は、承認された各原材料カテゴリーについて、分析証明書、仕様書、アレルゲン宣言、および関連する食品安全性に関する声明も保管する必要があります。
受入担当者がロット混合をどのように防止しているかを確認してください。袋、ドラム、タンク、またはバルク容器からの管理されていない移し替えは、トレーサビリティチェーンを直ちに断ち切る可能性があります。
物理的な識別は、電子または紙の記録と一致していなければなりません。ラベルは、保管、仮置き、計量、投入、および製造での使用を通じて判読可能でなければなりません。
水は日常的なものに見えるかもしれませんが、注意が必要です。醸造所は、水源、処理工程、フィルター交換、試験結果、および是正措置を文書化する必要があります。
酵母は、増殖、回収、再利用、混合、または複数の醸造サイクル間で移送される可能性があるため、特に厳格な確認が必要です。
堅牢な醸造所は、該当する場合、酵母の世代、菌株、培養源、増殖バッチ、再利用履歴、微生物検査、および廃棄判断を記録します。
フルーツフレーバー、糖質ゼロ、または機能性の特殊ビールについては、配合変更および代替原材料が製造開始前に正式承認を受けていることを確認してください。
このような管理は、国際流通開始後の未表示原材料、不正確な栄養表示、アレルゲン不適合、または市場固有のコンプライアンス問題の防止に役立ちます。
醸造および包装記録がロットの完全性を維持しているか確認する
醸造所が原材料を識別可能な醸造バッチおよび完成品ロットに結び付けられなければ、原材料のトレーサビリティには限定的な価値しかありません。
醸造記録には、レシピのバージョン、醸造日、容器番号、作業者、原材料ロット、工程パラメーター、逸脱、および最終移送の詳細を示す必要があります。
品質チームは、ビールが醸造所から発酵、ろ過、ブライトタンク、包装ラインへ移動する際に、醸造所がどのようにバッチ番号を付与するかを確認する必要があります。
1つの完成品ロットには複数のタンクのビールが含まれる場合があり、1つのタンクが数日間または複数の包装シフトにわたって充填される場合もあります。
サプライヤーはこれらの関係を明確に文書化しなければなりません。曖昧なバッチ構造は、限定的に管理できる事故を不必要に大規模なリコールへと拡大させる可能性があります。
バッチコードが意味を持ち、恒久的で、読み取り可能かを確認してください。コードは、倉庫担当者が根拠のない推測をしなくても製造ロットを識別できるものでなければなりません。
包装記録は、ビールバッチ、包装資材ロット、ライン識別、充填日、時間帯、品質確認、およびパレットまたはケースコードを関連付ける必要があります。
重要な包装資材には、缶、ボトル、王冠栓、ラベル、段ボール箱、トレー、シュリンクフィルム、インク、接着剤、および酸素に敏感な密封部品が含まれます。
包装不良は、ビール自体が適合している場合でも、安全および品質上のリスクを生じさせる可能性があります。不正確なラベルは、輸出市場における深刻な規制上のリスクを生む可能性もあります。
ラベルおよび印刷済み包装材の照合手順を評価してください。醸造所は、払い出し、使用、破損、返却、廃棄された資材を管理できなければなりません。
多言語での輸出では、版下の取り違えを防ぐ管理を確認してください。ある市場で承認されたラベルが、別の市場の原材料表示またはデポジット要件を満たすとは限りません。
試験室データをトレーサビリティチェーンの一部として評価する
試験室検査は、独立した品質機能として運用されるべきではありません。試験結果は、原材料、工程バッチ、包装ロット、および出荷可否判断に直接結び付く必要があります。
最低限、アルコール度数、エキス、pH、二酸化炭素、該当する場合の苦味、微生物、および官能評価に関する醸造所の管理を確認してください。
特定の製品には追加の検証が必要となる場合があります。糖質ゼロ、低カロリー、フルーツフレーバー、および機能性ビールでは、栄養、添加物、または表示に関する試験が必要になることがあります。
各包装ロットからサンプルを保管しているか、またその保管期間が製品の賞味期限および仕向地市場の要件を反映しているかを確認してください。
保管サンプルは、輸出から数か月後にクレームが発生し、元の倉庫在庫がすでに利用できない場合に特に有用です。
出荷可否ステータスは明確に表示され、管理されなければなりません。結果待ちの製品を、誤って輸出用仮置き場所に移送したり、積み込みのために出荷許可したりしてはなりません。
醸造所が規格外結果をどのように処理するかを確認してください。記録には、調査、隔離、処置、是正措置、および有効性の検証を示す必要があります。
信頼できるシステムでは、不合格試験、文書化された特別承認、再加工判断、および正式に販売承認された製品を区別します。
重要な試験室機器について、校正および試験方法の管理も確認してください。トレーサビリティ記録は、基礎となる測定値の信頼性があって初めて裏付け可能です。
第三者試験室を使用する場合、醸造所はサンプル識別記録、試験依頼、認定試験室報告書、および結果確認の証拠を保管する必要があります。
ロット混合とステータスエラーを防ぐ倉庫管理を評価する
グローバル物流を行う醸造所は、製造施設内で強力な醸造および試験室記録を示すだけでなく、包装後の製品も管理しなければなりません。
完成ビールは、識別可能なロット、製品コード、数量、品質ステータス、賞味期限情報、および正確な倉庫所在地別に保管する必要があります。
倉庫システムでは、バーコードスキャン、倉庫管理ソフトウェア、または管理された手作業記録を使用する場合があります。技術そのものより、信頼できる実行と照合が重要です。
パレットにケースおよび出荷書類と一致するラベルが付いているかを検査してください。パレット単位の識別により、輸出に関する調査がより迅速かつ混乱なく行えます。
隔離品、返品、破損品、期限切れ品、不合格品、およびリコール品には、分離保管が不可欠です。これらの区分を販売可能在庫と混同してはなりません。
温度管理は、特に非加熱殺菌、ホップの風味を重視した、果実を含む、または品質維持期間が短い繊細な特殊ビールについて慎重な確認が必要です。
温度監視記録、アラーム対応、設備保全情報、および倉庫内での長時間の逸脱に対するエスカレーション手順を求めてください。
在庫ローテーションは、製品の安定性プロファイルと整合していなければなりません。一般に、単純な先入れ先出し方式よりも、先に期限切れとなるものを先に出す方式の方が有用です。
倉庫チームは、部分的なパレット移動および再梱包作業を含め、特定の輸出注文に使用された正確な在庫を特定できる必要があります。
返品製品には独自のトレーサビリティ工程が必要です。醸造所は、返品理由、元の顧客、輸送条件、検査結果、および最終処置を文書化する必要があります。
国際輸送および輸出書類との連携を検証する
グローバル物流には、トレーサビリティを弱める可能性のある引き渡しが伴います。コンテナ、貨物運送業者、通関業者、販売代理店、および地域倉庫により、追加の記録ポイントが生じます。
輸出出荷ごとに、醸造所は完成品ロットを販売注文、梱包明細書、請求書、船荷証券、コンテナ番号、および仕向地顧客に関連付ける必要があります。
出荷書類には、製品説明、数量、バッチまたはロット参照、パレット数、出荷日、および荷受人の詳細を正確に記載する必要があります。
コールドチェーンまたは温度管理輸送が指定されている場合、醸造所が運送業者またはデータロガーから温度記録を取得しているかを確認してください。
温度データは、単に収集するだけでなく確認されるべきです。醸造所には、定められた受入限度と、逸脱に対する調査工程が必要です。
製品が海外流通に入った後、誰がトレーサビリティデータを保有するかを確認してください。販売代理店には、ロット単位の販売および在庫記録を維持することを契約上求める必要があります。
この要件は、スーパーマーケット、レストラン、バー、ECプラットフォーム、および混合型小売流通チャネルを通じて販売される製品にとって不可欠です。
下流の販売代理店記録がなければ、醸造所は仕向国を把握していても、影響を受けた顧客または小売拠点を特定できない可能性があります。
必要に応じて、証明書、ラベル承認、輸入要件、および製品登録記録を含む市場固有のコンプライアンスファイルをサプライヤーが維持しているか確認してください。
これらの文書はトレーサビリティに代わるものではありませんが、輸入保留または製品調査の際に当局から証拠を求められた場合、より迅速な対応を支援します。
書面上のリコール手順を受け入れるのではなく、リコール対応能力を確認する
リコール手順は必要ですが、品質担当者は、グローバル物流を行う醸造所が現実的な時間的制約の下でそれを実行できるかを評価する必要があります。
最近の模擬リコールの結果を求めてください。優れた記録には、選定されたシナリオ、経過時間、影響数量、回収率、ギャップ、および是正措置が示されている必要があります。
有用な模擬リコールは、完成品またはクレームサンプルから始め、原材料まで遡及し、その後すべての既知の流通チャネルを順方向に追跡します。
多くの組織は内部記録のみをテストします。国際事業では、貨物パートナー、海外販売代理店、倉庫、および現地営業チームとのコミュニケーションもテストする必要があります。
実用的な基準を設定してください。醸造所は、手作業で再構築することなく、影響ロット、生産数量、出荷数量、現在の在庫、および顧客の仕向地を迅速に特定できる必要があります。
適切な対応時間は市場とリスクにより異なりますが、分断されたスプレッドシートに起因する遅延は重大な懸念事項として扱うべきです。
リコールの意思決定プロセスを確認してください。品質、経営上層部、法務、薬事・規制対応、顧客サービス、および対外コミュニケーションの責任を明確にする必要があります。
特に販売代理店、物流事業者、または規制当局の連絡先が輸出市場ごとに異なる場合、連絡先リストは定期的な更新が必要です。
クレーム管理も同じシステムに組み込む必要があります。各クレームは、製品コード、ロットコード、購入チャネル、市場、および調査結果に結び付けなければなりません。
傾向分析により、特定の輸送経路における包装破損、風味の不安定性、不正確な表示、または輸送関連の品質劣化など、繰り返し発生する不具合を明らかにできます。
証拠に基づくサプライヤー評価チェックリストを使用する
醸造所を評価する際は、裏付けとなる証拠なしに「完全なトレーサビリティ」や「国際標準の品質管理」といった包括的な説明に依存しないでください。
承認済みサプライヤーから醸造、品質出荷許可、倉庫保管、輸出出荷、海外流通に至る情報の流れを示すトレーサビリティマップを求めてください。
次に、製品群から代表的な製品を選定してください。クラシックラガー、ドイツ産小麦ビール、フルーツフレーバー製品、および機能性の特殊ビールを含めます。
このアプローチでは、異なるレシピ、原材料リスク、包装形態、賞味期限、および仕向地市場の要件全体で管理が一貫して機能するかを検証します。
少なくとも1件の最近の輸出出荷について、発注書から最終納品書類までを確認してください。物理ラベル、システムデータ、試験室記録、および出荷記録を比較します。
日付、数量、ロット番号、または製品説明の不一致を探してください。小さな不整合は、記録管理におけるより広範な弱点を示すことがよくあります。
異なる部門の担当者に同じロットについて説明を求めてください。調達、製造、品質、倉庫、および物流の回答は、指導なしに一致する必要があります。
過去の逸脱に対する是正措置記録を評価してください。最も信頼できる醸造所は、根本原因を特定し、責任者を割り当て、期限を設定し、完了の有効性を検証します。
OEMおよびODMプロジェクトでは、顧客固有の配合、版下、知的財産、仕様、および承認済み変更管理について、個別の管理を確認してください。
カスタマイズされたビールプログラムでは、配合、表示、包装、またはラベルが特定の商業パートナーまたは市場に固有である可能性があるため、追加のトレーサビリティ義務が生じます。
結論:トレーサビリティはグローバルサプライチェーン管理の実務的な試験である
品質管理および安全担当者にとって、グローバル物流を行う醸造所の最良の評価は、マーケティング上の主張ではなく、実証されたトレーサビリティに基づくものです。
能力のあるサプライヤーは、原材料、醸造活動、試験室結果、包装記録、倉庫移動、輸出出荷、および下流顧客の仕向地を、欠落なく結び付けることができます。
この水準の管理は、リコール範囲を縮小し、事故対応を改善し、規制遵守を保護し、販売代理店の製品一貫性に対する信頼を高めます。
醸造所を国際供給先として認定する際は、実地での追跡演習、バッチ記録の確認、倉庫検証、輸出書類の確認、および模擬リコールの証拠を優先してください。
これらのシステムが連携し、日常的にテストされている場合、トレーサビリティは単なるコンプライアンス要件を超えます。それは、グローバルなビール流通が責任を持って管理されていることの証拠となります。
お問い合わせいただき誠にありがとうございます. メッセージと連絡先情報を残してください, 24時間以内にご返信いたします.